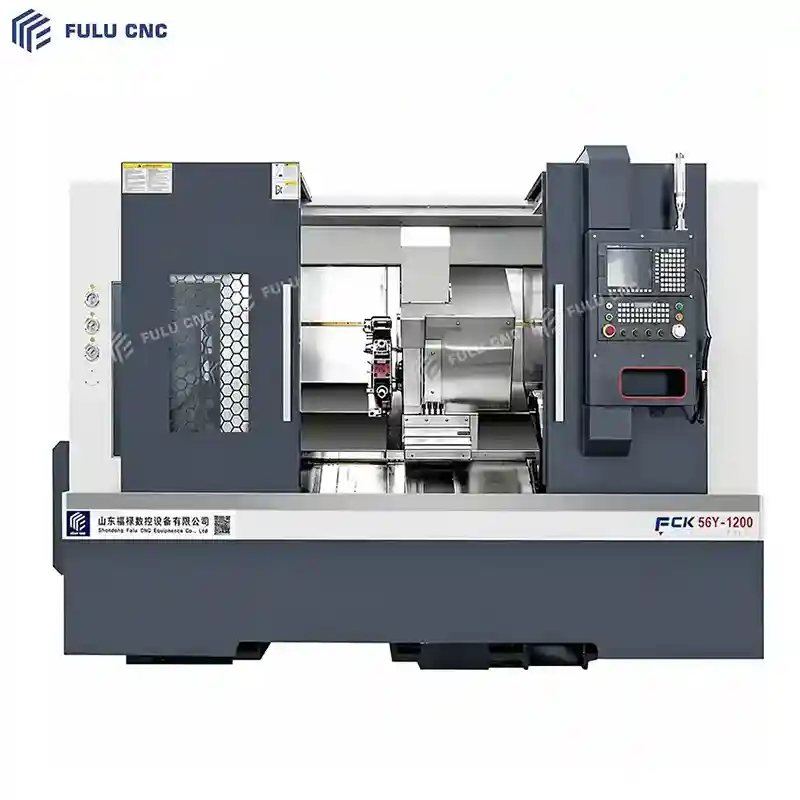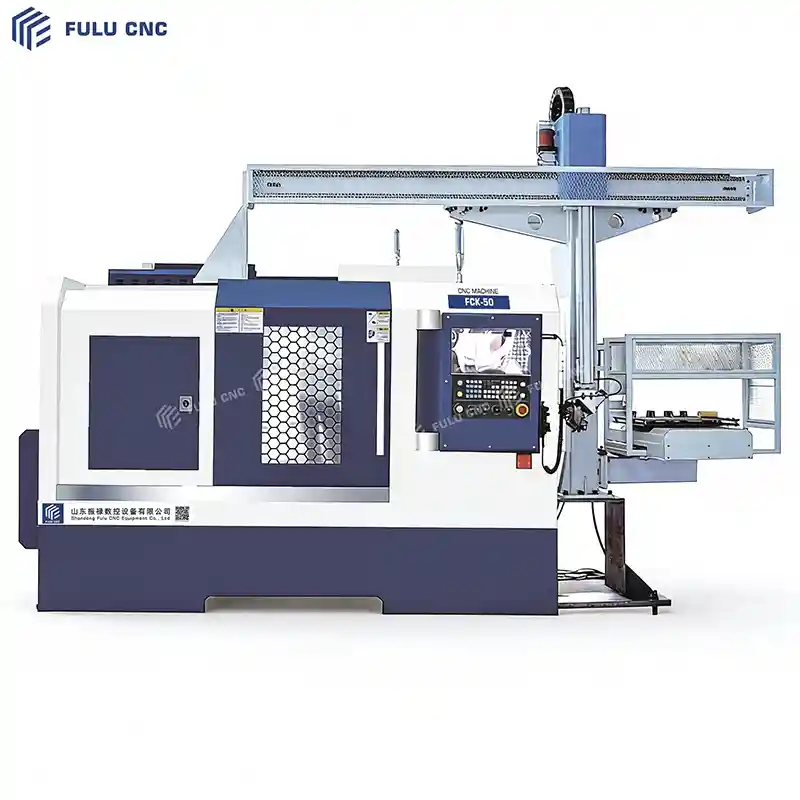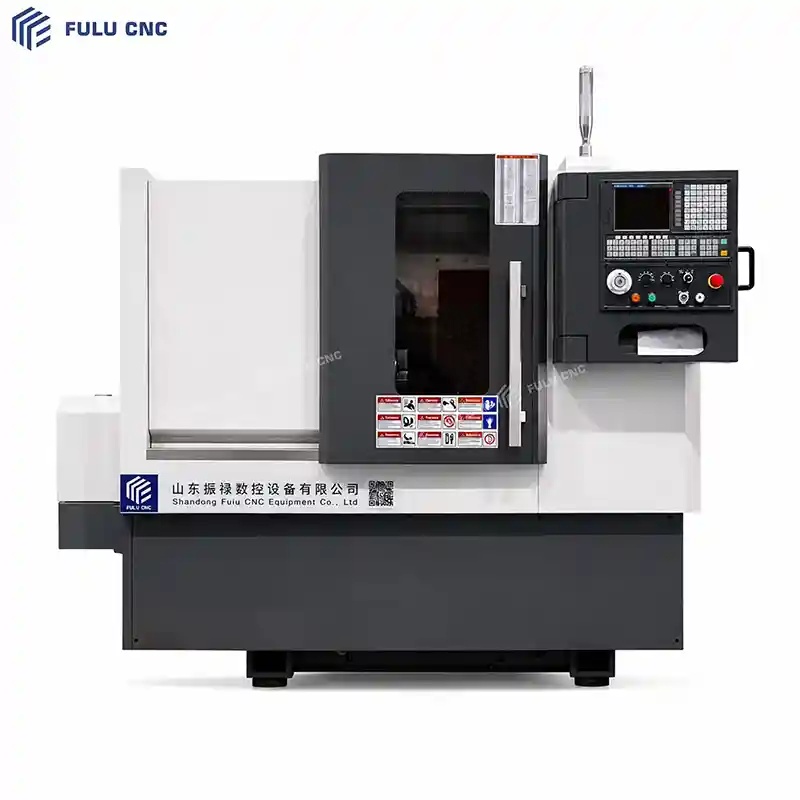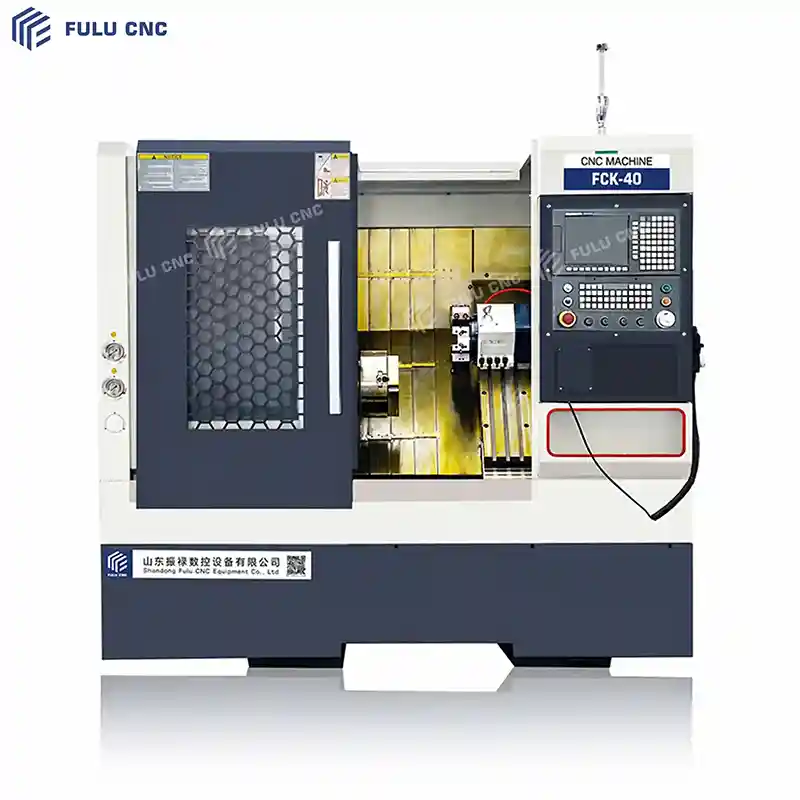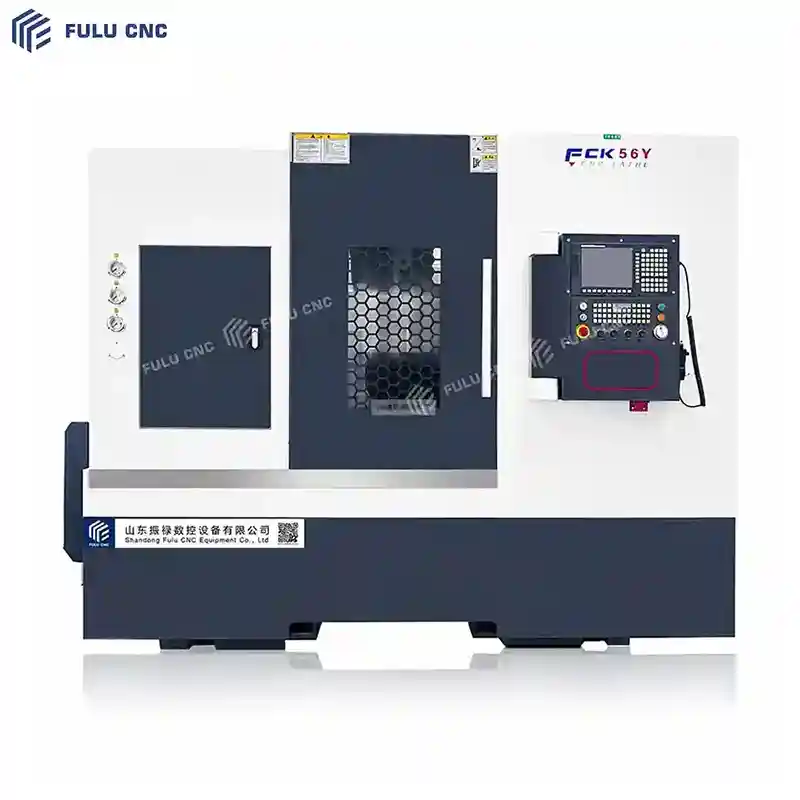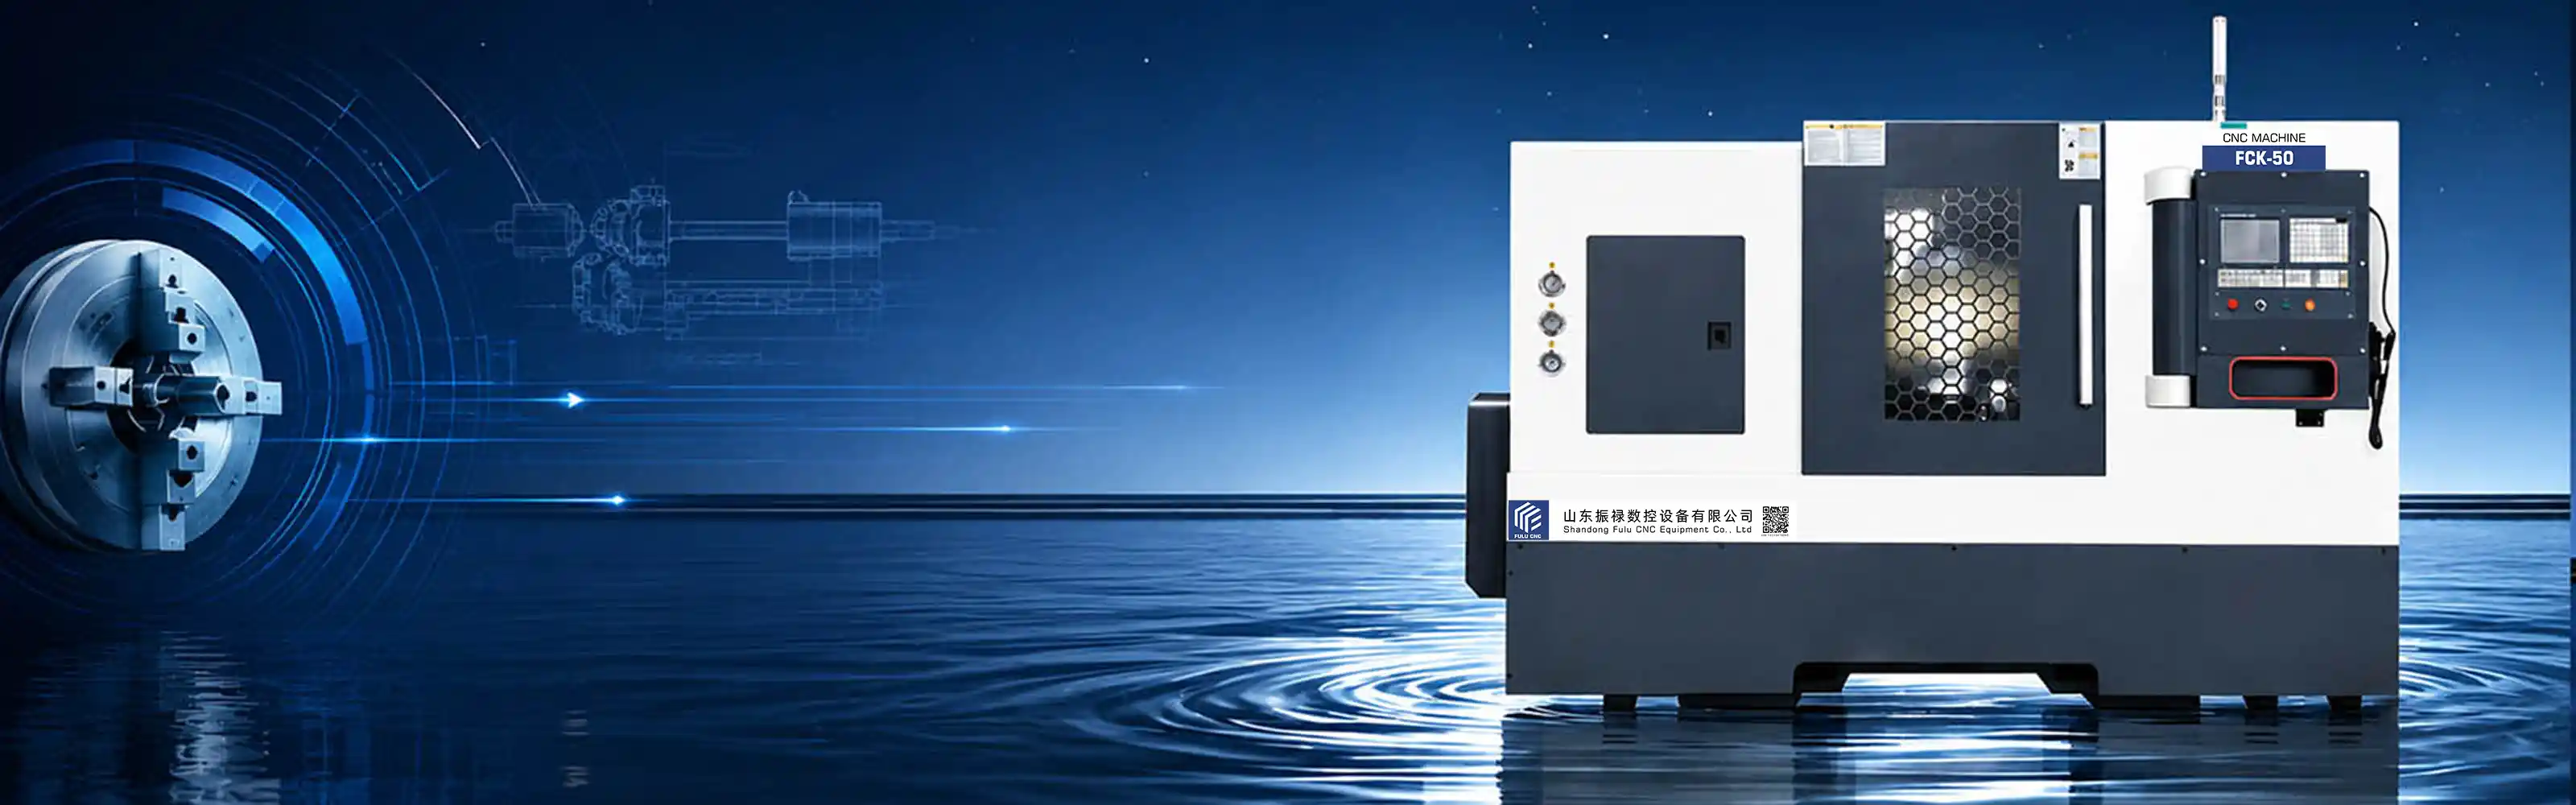
| Proyecto | Unidad | Especificación |
| Diámetro máximo de giro sobre la cama | mm | Φ550 |
| Diámetro máximo de corte | mm | Φ440 |
| Diámetro de mecanizado bajo la torreta | mm | Φ300 |
| Longitud máxima de corte | mm | 500 |
| Recorrido del eje X | mm | 260 |
| Recorrido del eje Z | mm | 600 (longitud de procesamiento efectiva 500) |
| Velocidad de movimiento del eje X | mm/min | 20000 |
| Velocidad de movimiento del eje Z | mm/min | 20000 |
| Proyecto | Unidad | Especificación |
| Diámetro máximo de rotación en el lecho | mm | Φ550 |
| Diámetro máximo de corte | mm | Φ440 |
| Diámetro de procesamiento debajo de la torreta | mm | Φ300 |
| Longitud máxima de corte | mm | 500 |
| Recorrido del eje X | mm | 260 |
| Recorrido del eje Z | mm | 600 (longitud de procesamiento efectiva 500) |
| Velocidad de movimiento del eje X | mm/min | 20000 |
| Velocidad de movimiento del eje Z | mm/min | 20000 |
| Manivela | mm | 0.001/0.01/0.1 |
| Velocidad de avance X, Z | mm/min | 0~5000 |
| Velocidad de avance manual X, Z | mm/min | 0~1260 |
| Precisión de repetición del eje X | mm | 0.005 |
| Precisión de posicionamiento del eje X | mm | 0.006 |
| Precisión de repetición del eje Z | mm | 0.006 |
| Precisión de posicionamiento del eje Z | mm | 0.008 |
| Velocidad de rotación del husillo | rpm | 35-3000 |
| Máximo par del husillo | N.m | 48 |
| Extremo del husillo | - | A2-6 |
| Diámetro del orificio pasante del husillo | mm | Φ66 |
| Diámetro del orificio pasante del mandril de presión de aceite hueco | mm | Φ55 |
| Mandril | - | 10” (opcional 12”) |
| Número de portaherramientas | - | 12 posiciones |
| Dimensiones de instalación de la herramienta | mm | 25×25 |
| Diámetro de instalación del portaherramientas de escariado | mm | Φ32 |
| Recorrido del contrapunto | mm | 500 |
| Conicidad del punto de referencia | - | MT-5# |
| Potencia del motor principal | kw | 7.5 |
| Par del motor principal | N.m | 48 |
| Potencia del motor de avance del eje X | kw | 2.2 |
| Potencia del motor de avance del eje Z | kw | 1.5 |
| Largo * Ancho * Alto | mm | 2830*2030*1900 |
| Peso mecánico aproximado | kg | 3600 |
| Número | Nombre | Fabricante | Opcional |
| 1 | GSK980TB3i | GSK | FANUC |
| 2 | Motor principal servo y motores servo de los ejes X/Z | GSK | FANUC |
| 3 | Mandrino hidráulico y cilindro | Zhejiang Dingchang | Jiangsu |
| 4 | Unidad del husillo | CSC | NSK |
| 5 | Rodamiento de transmisión del eje X/Z | NSK | NSK |
| 6 | Tornillo de bola | Taiwán | |
| 7 | Guía lineal de rodillos | Taiwán | |
| 8 | Cabezal de corte hidráulico servo de 12 estaciones | Lianji de Taiwán | |
| 9 | Principales componentes eléctricos | Delixi | |
| 10 | Acoplador | Nacional | Japón |
| 11 | Codificador del husillo | Nacional | |
| 12 | Bomba hidráulica y motor | Nacional | |
| 13 | Componentes de lubricación | Nacional | Japón |
| Nombre del accesorio |
| Mandril hidráulico de 12/15 pulgadas |
| Transportador de virutas en cadena |
| Recogedor de piezas |
| Colector de neblina de aceite |
| Brazo de sonda Renishaw |
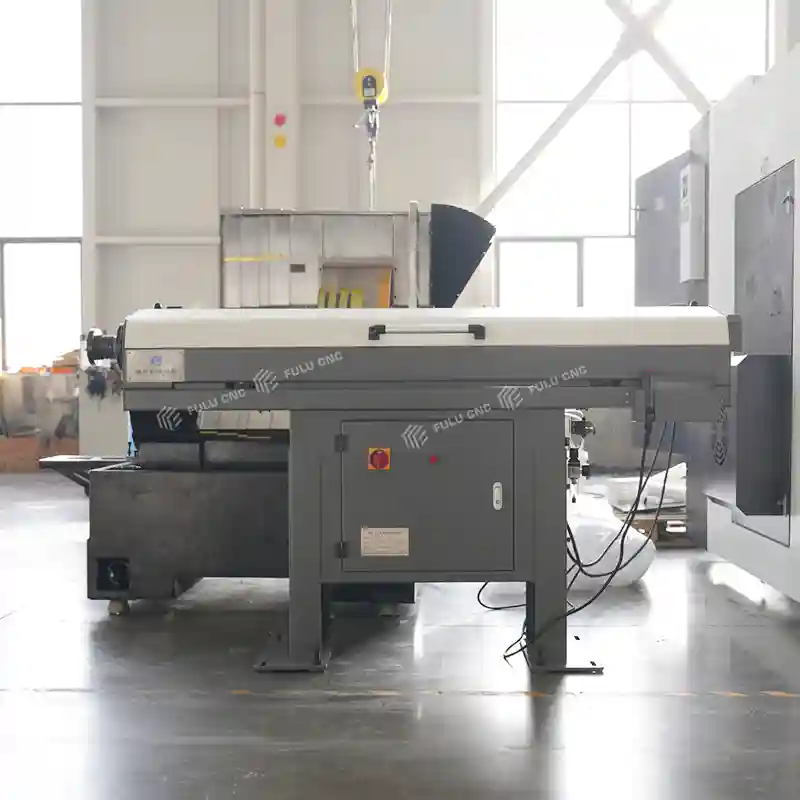
| Máquina de alimentación servo |
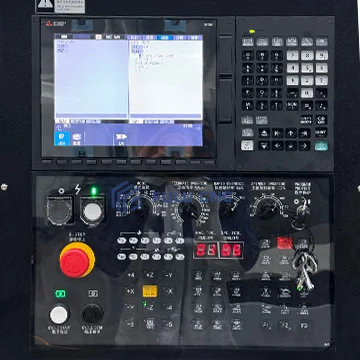
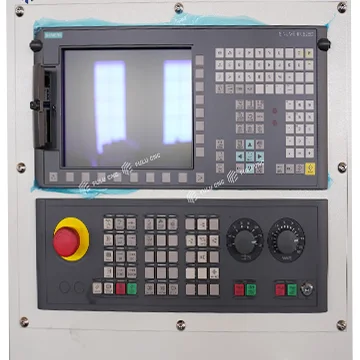
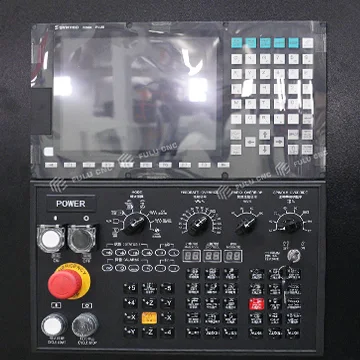
| Sistema de control GSK/Fanuc/Simens |
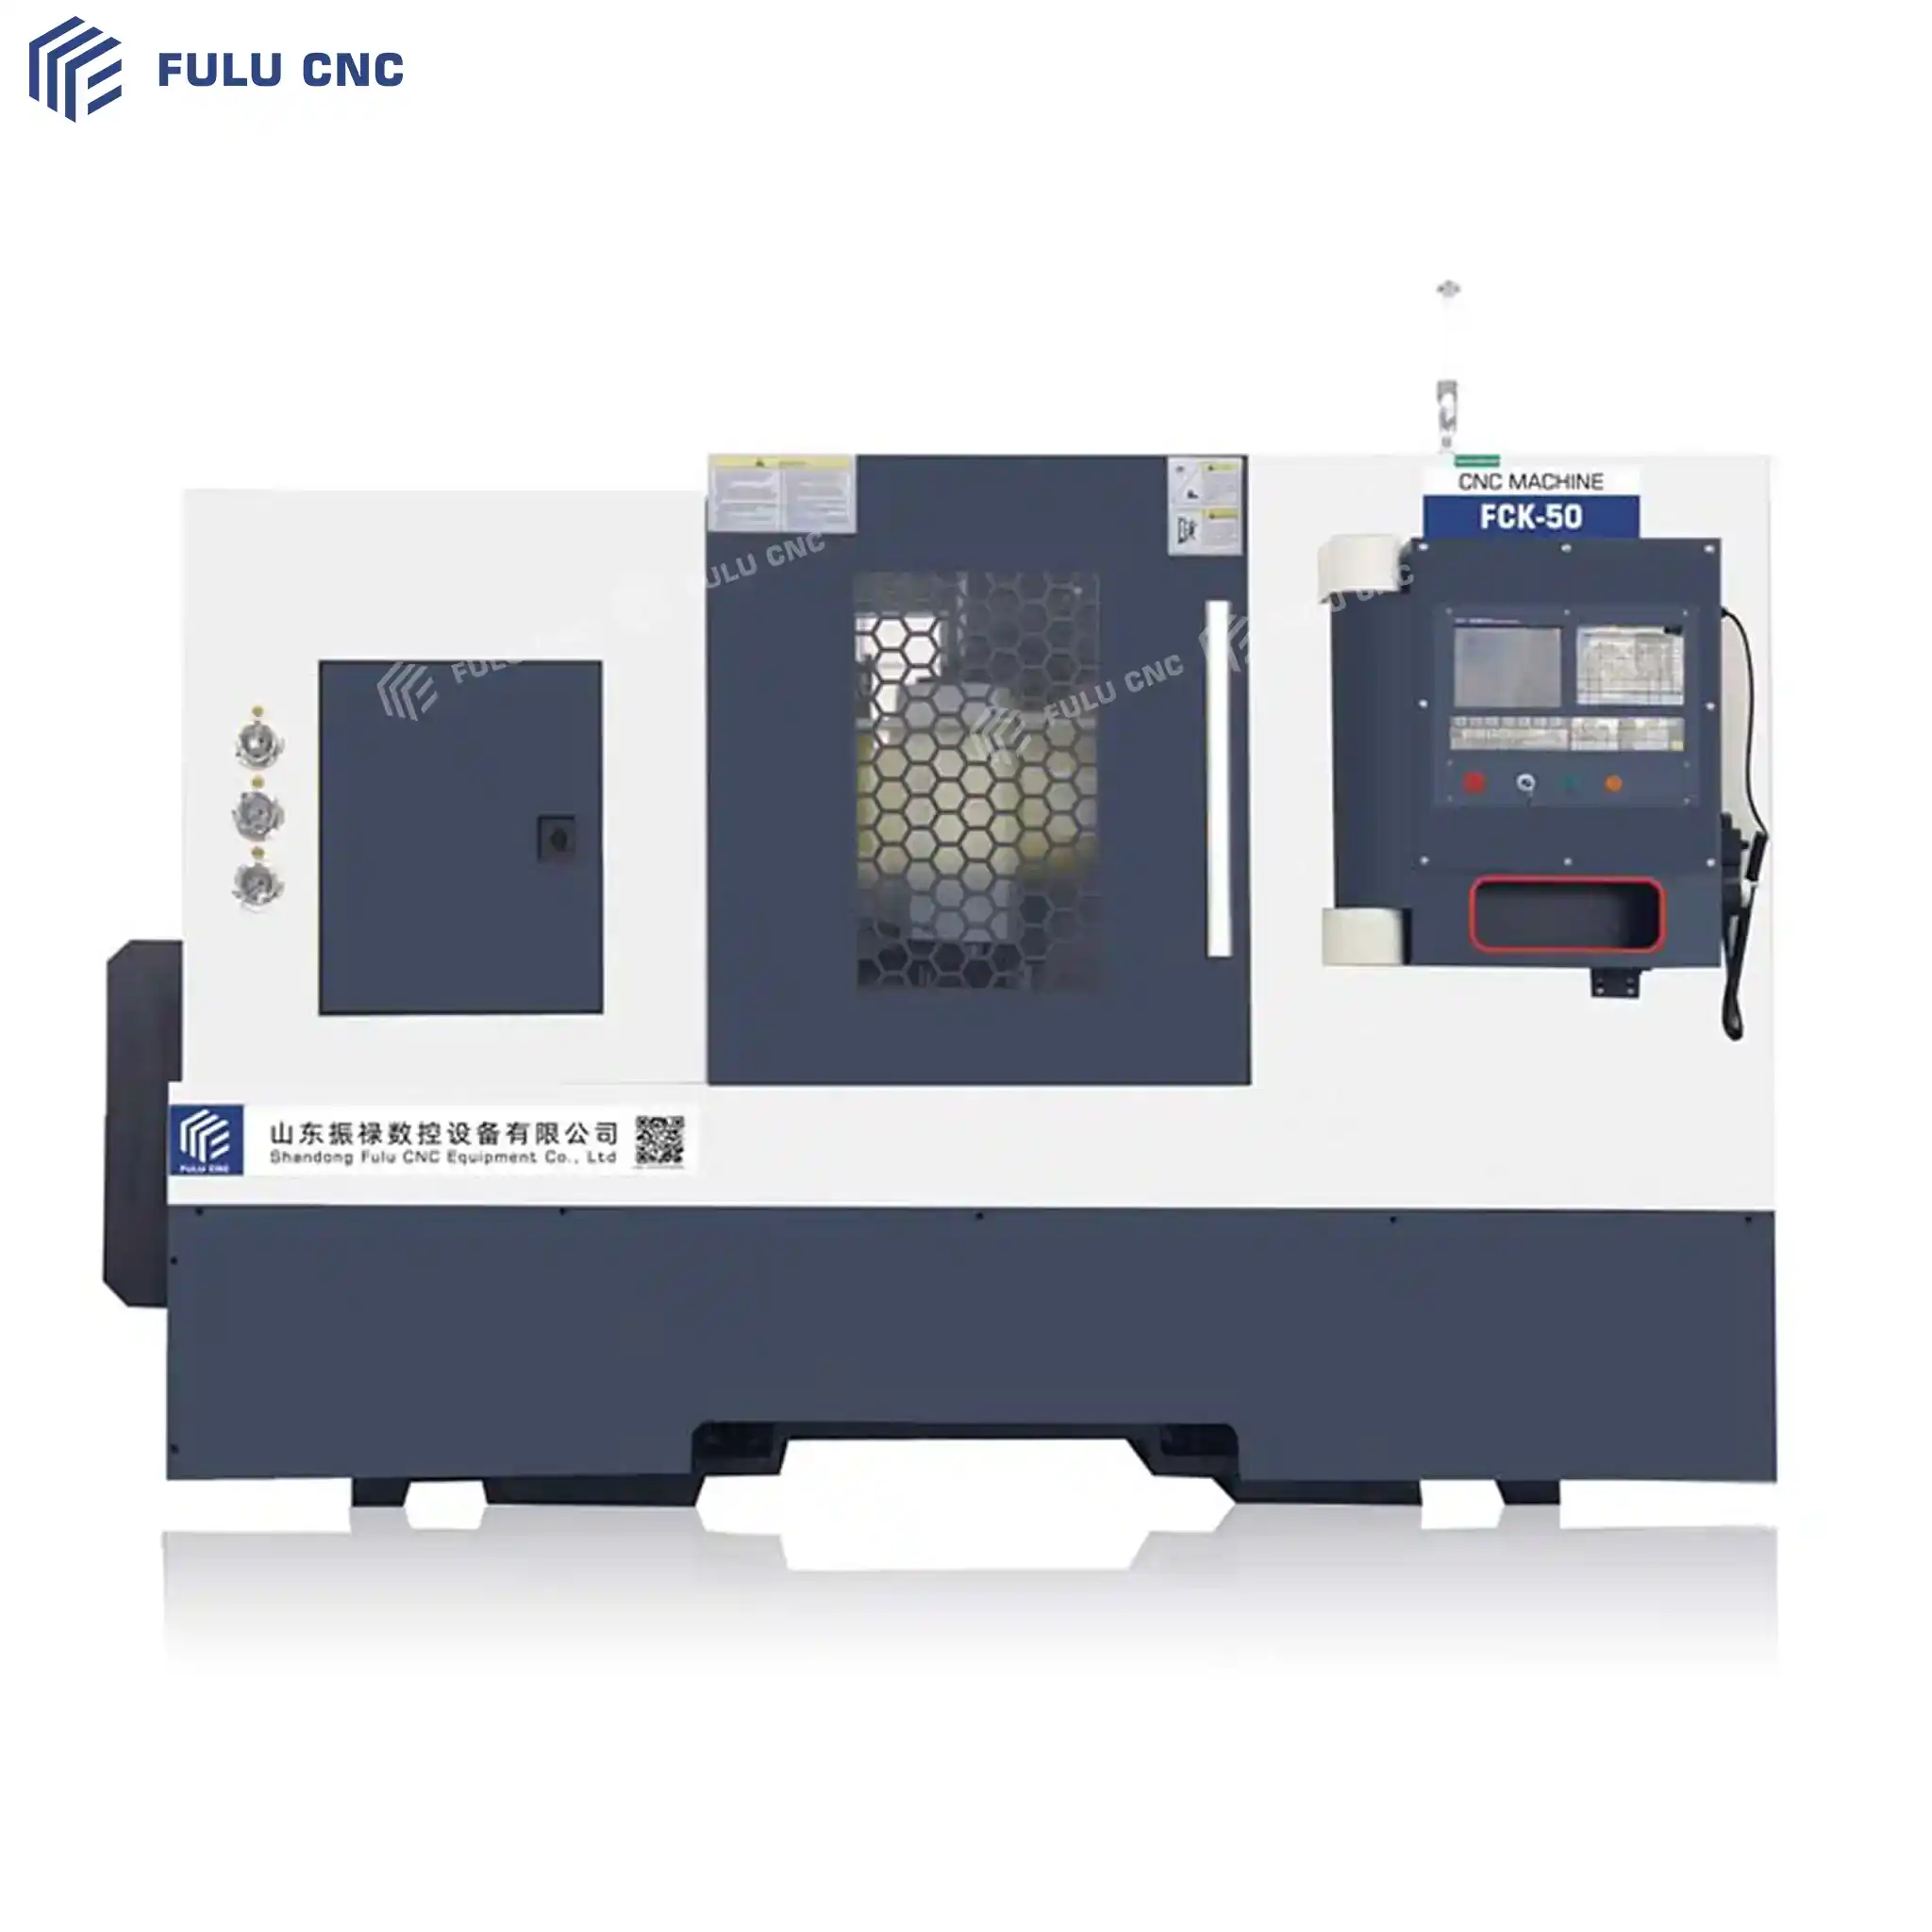
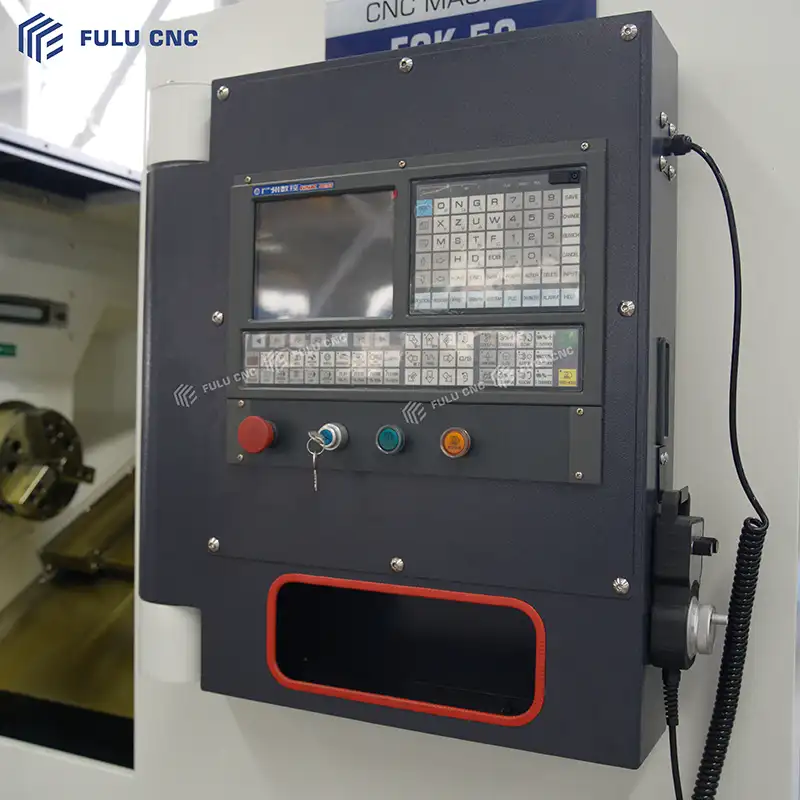
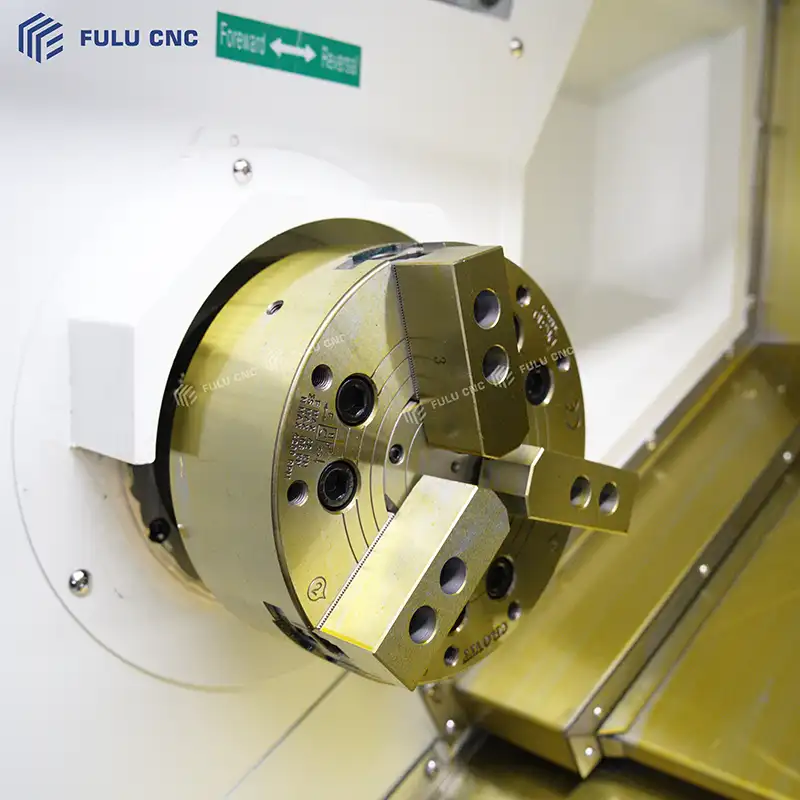
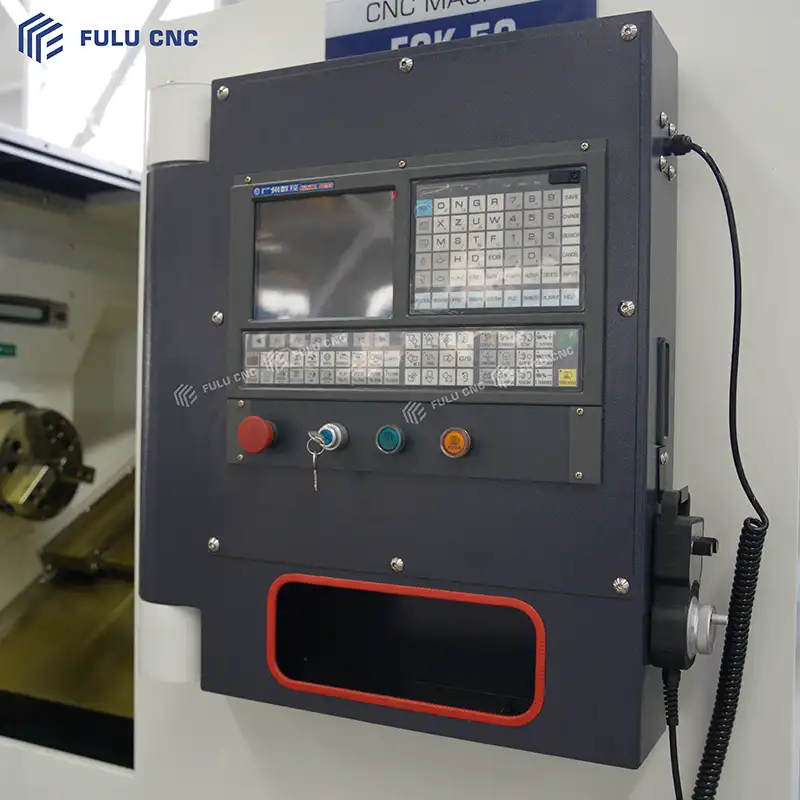
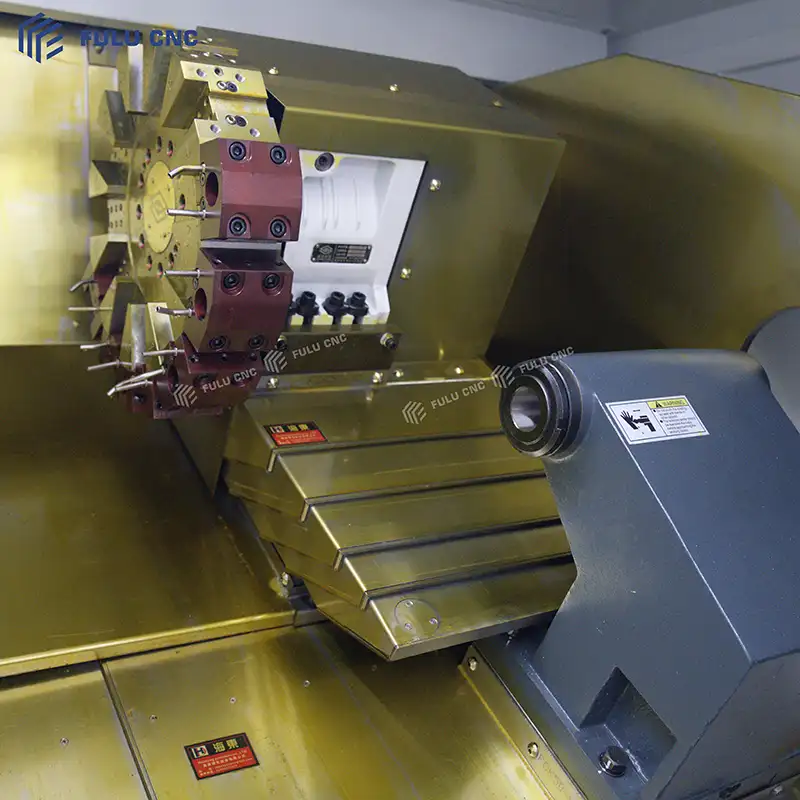
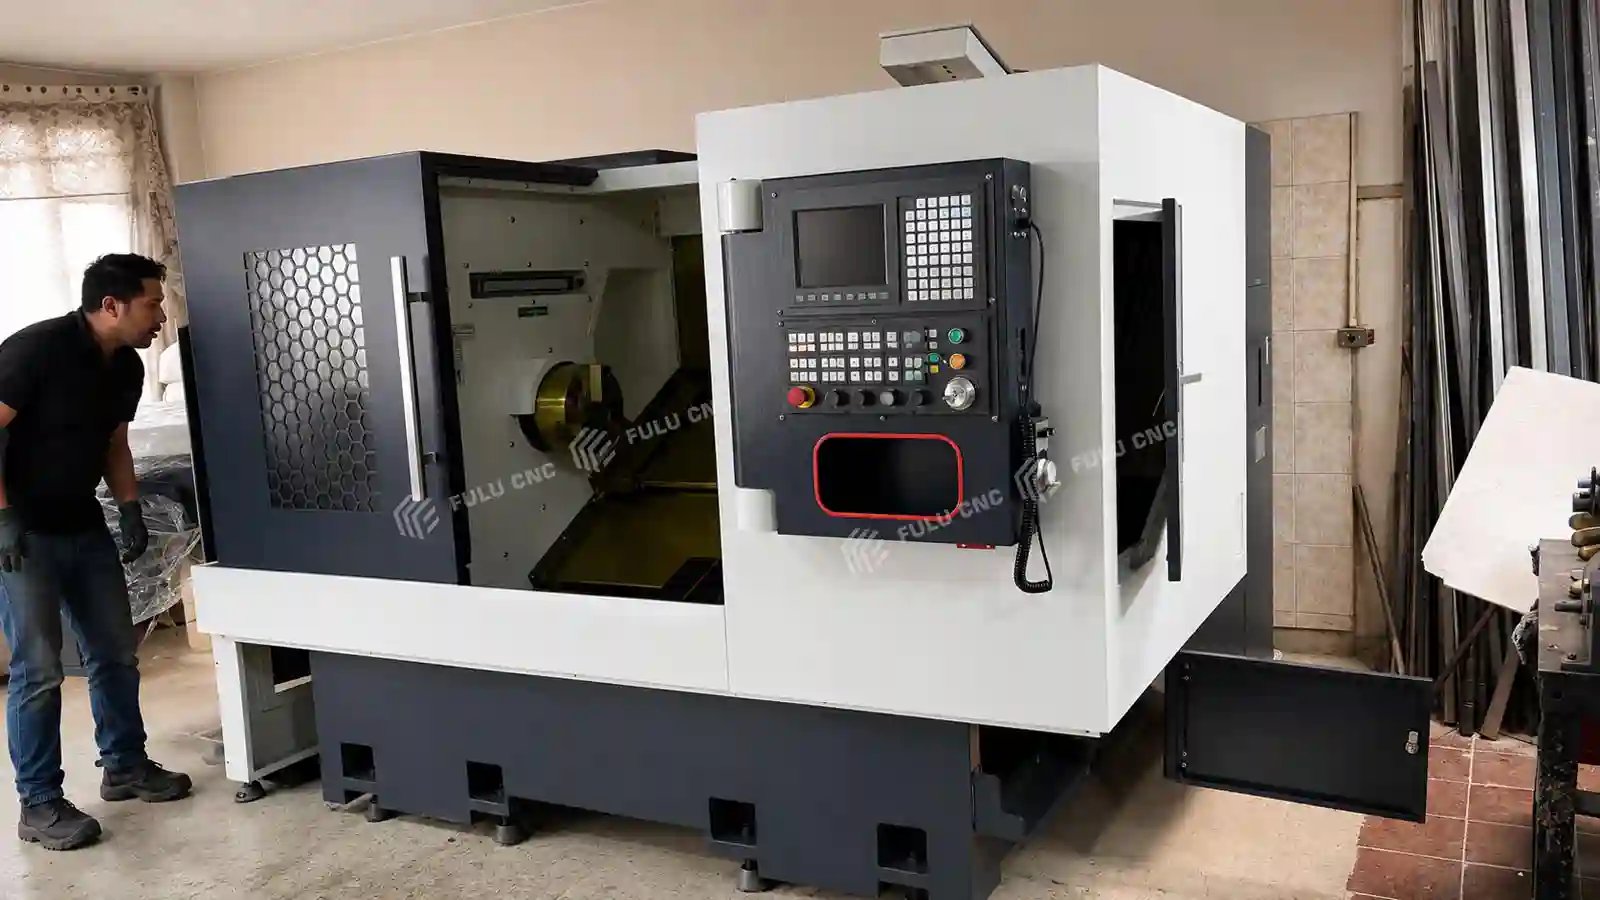
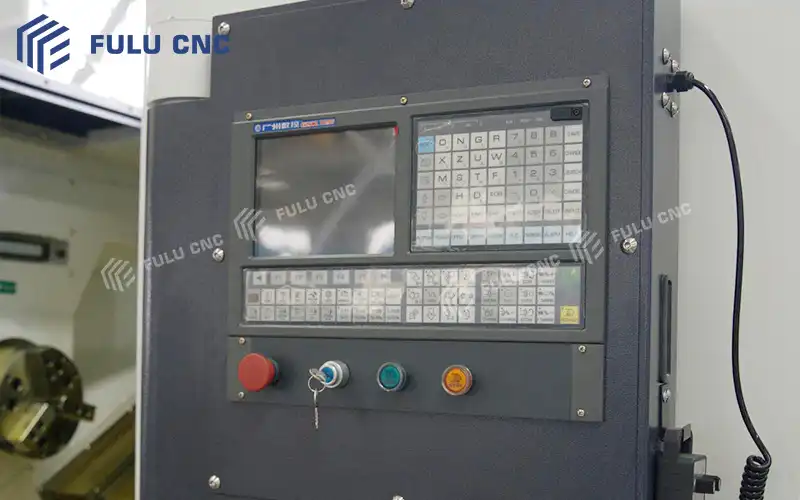
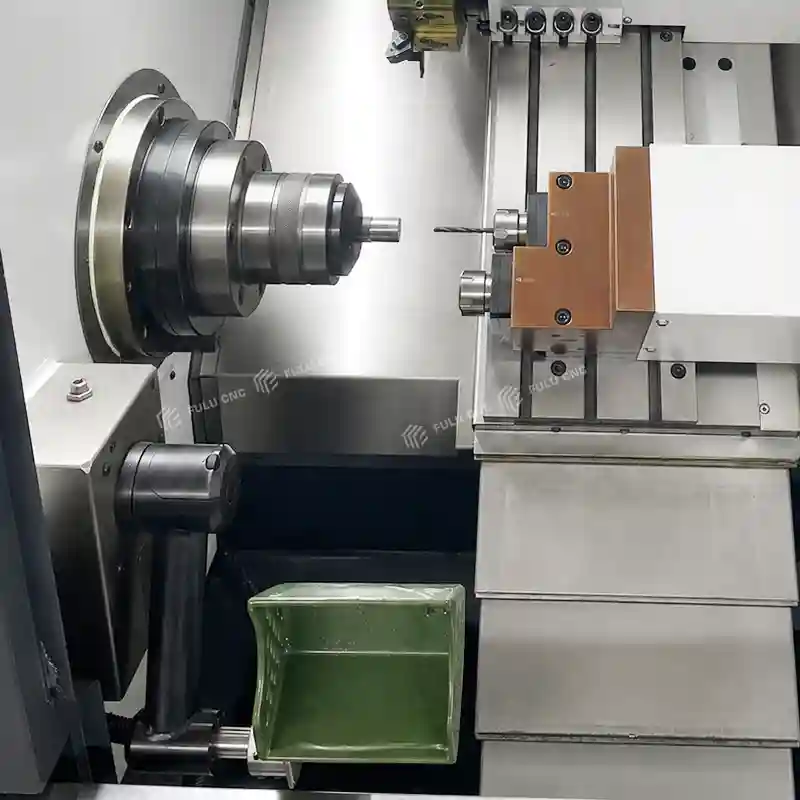
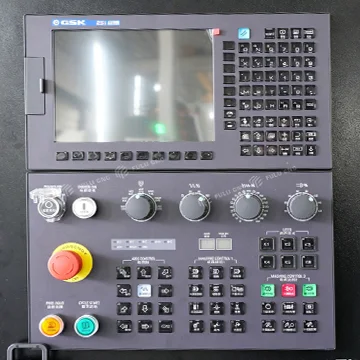
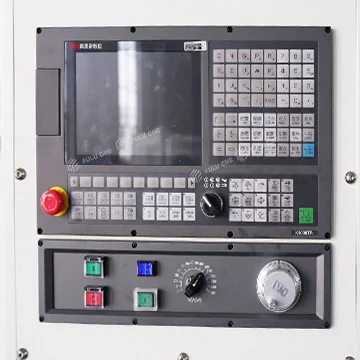
Equipado con el sistema de torno serie 980 de Control Numérico GSK de Guangzhou, que es la configuración principal para tornos CNC económicos en China. Este tipo de sistema soporta torneado cíclico fijo, macros, roscado y otras funciones específicas de torno. El lado izquierdo cuenta con una pantalla a color para mostrar coordenadas, programas, compensación de herramientas, alarmas y otra información clave; el lado derecho tiene un teclado alfanumérico/funcional para ingresar código G, configurar parámetros y cambiar interfaces. Incluye un botón de parada de emergencia (cabeza hongos roja), interruptor de llave de alimentación, botón de inicio de ciclo/pausa de avance, así como teclas de control para ajustar la velocidad de avance y rotación del husillo para controlar acciones de la máquina directamente. Este es un mandril hidráulico hueco de tres mandíbulas, que es la configuración principal en la industria. Las tres mandíbulas del mandril se mueven sincronizadas, permitiendo el centrado automático y sujeción de piezas, adecuado para sujetar barras y piezas en disco. Fuerza de sujeción estable: La fuerza de sujeción accionada hidráulicamente puede ajustarse por el sistema para adaptarse a distintos materiales y tamaños de piezas, evitando deformaciones o caídas. Alta precisión de centrado: El error de coaxialidad en sujeciones repetidas es pequeño, asegurando los requerimientos de redondez y coaxialidad de la pieza. Soporta canales huecos: Puede combinarse con un alimentador para alimentación totalmente automática de barras, adecuado para procesamiento de piezas en lote. Torreta hidráulica servo de alta rigidez con indexado rápido y preciso de herramientas, asegurando corte estable, alta precisión de posicionamiento y torneado CNC eficiente.
Información Detallada del Producto
Sistema de Control Numérico de Guangzhou (GSK)
La rueda manual externa (generador de pulso manual) en el lado derecho permite ajustes finos manuales, facilitando la configuración de herramientas y la depuración de programas. La ventana con borde rojo debajo está reservada para la observación de programas/dibujos de herramienta o interfaz USB, haciendo que la importación y exportación de datos sea conveniente.
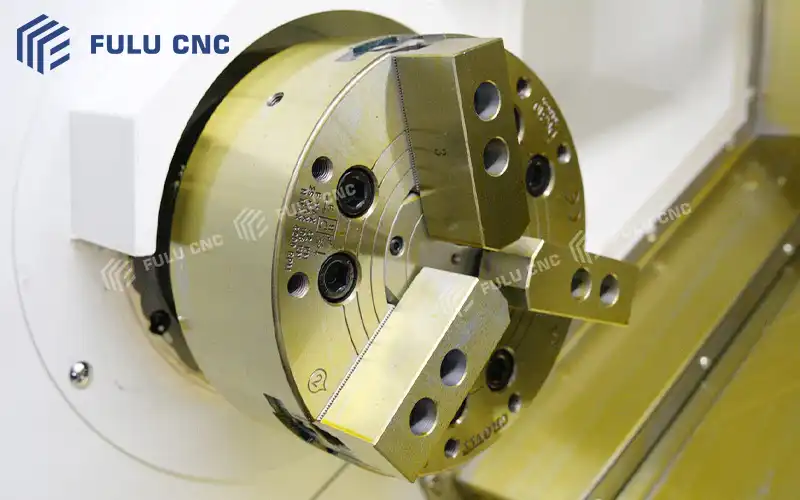 Mandril Hidráulico de Tres Mandíbulas
Torreta Hidráulica Servo de 12 Estaciones
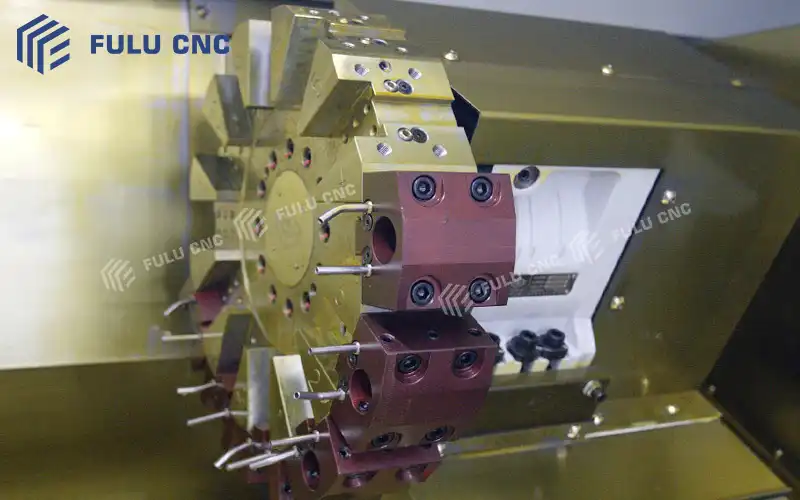
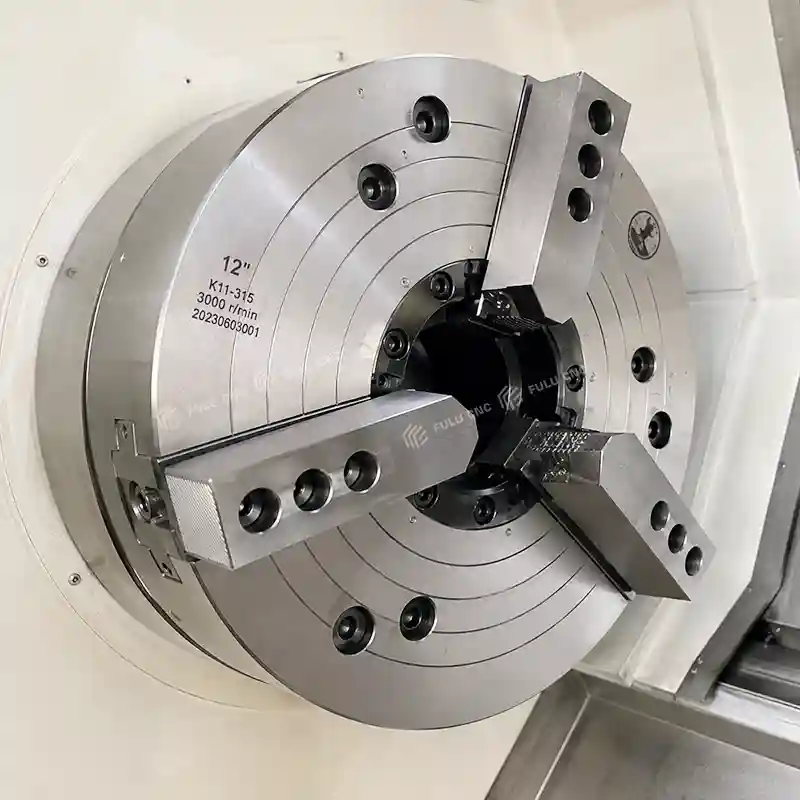
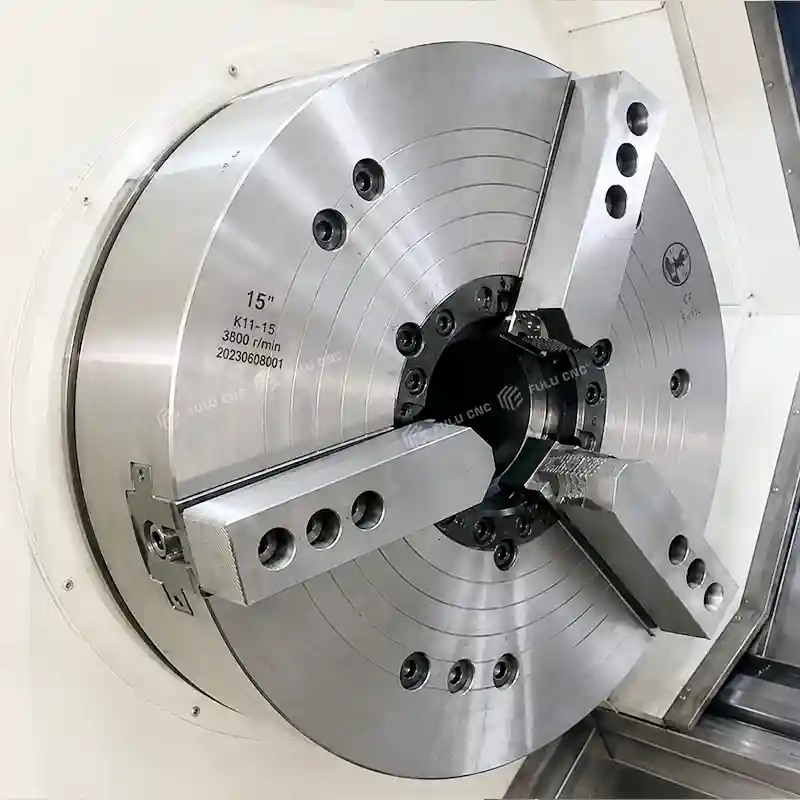
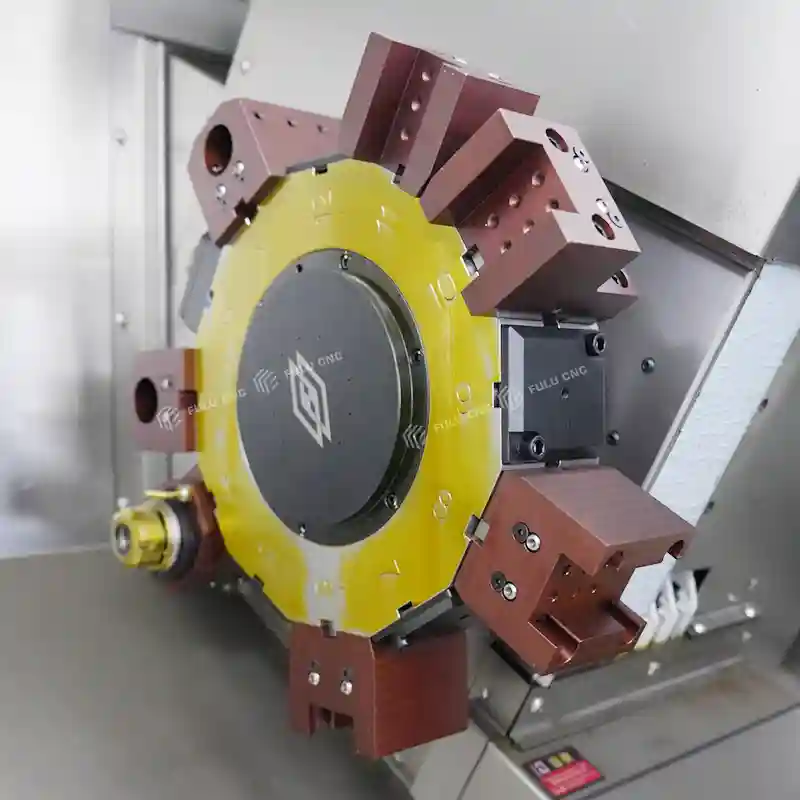
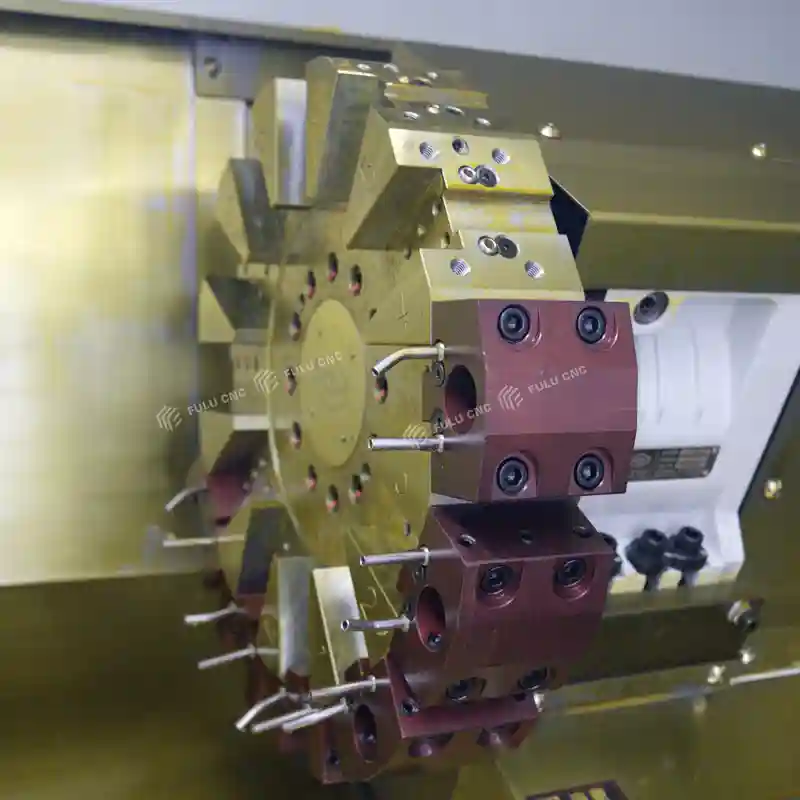
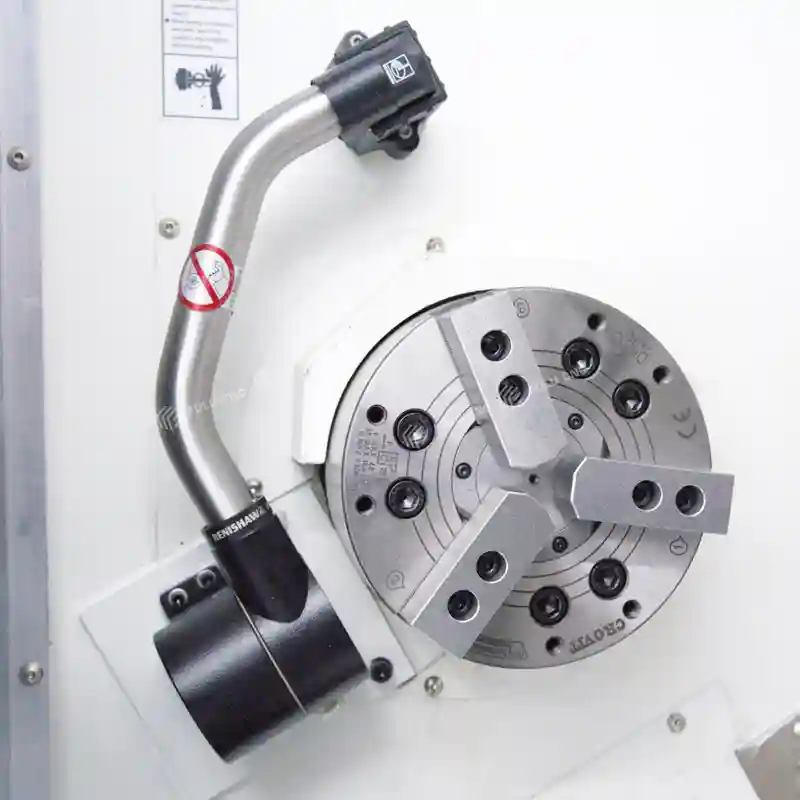
Permite una configuración de herramientas rápida y precisa.
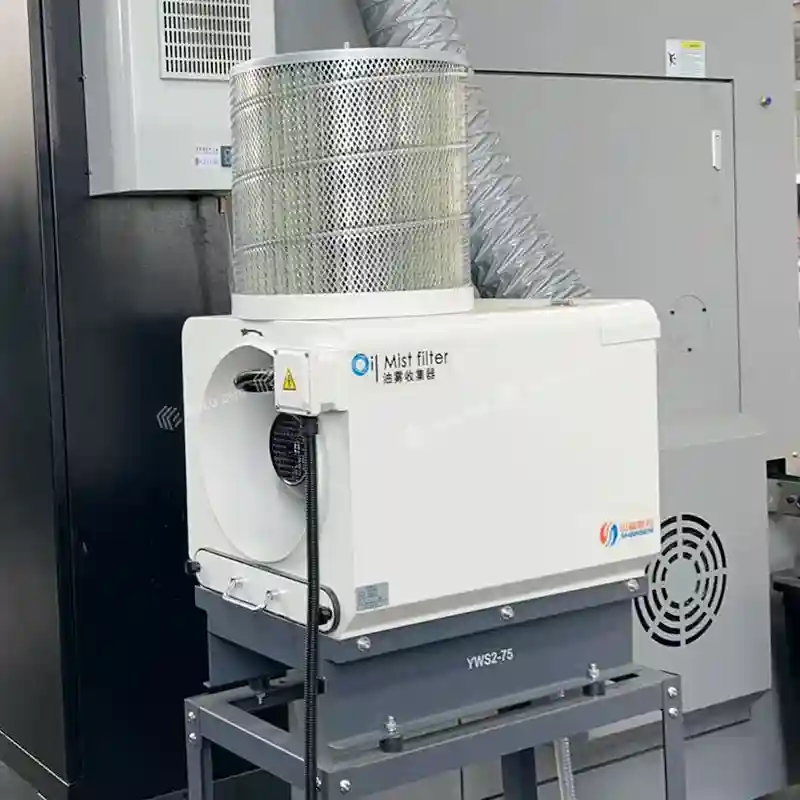
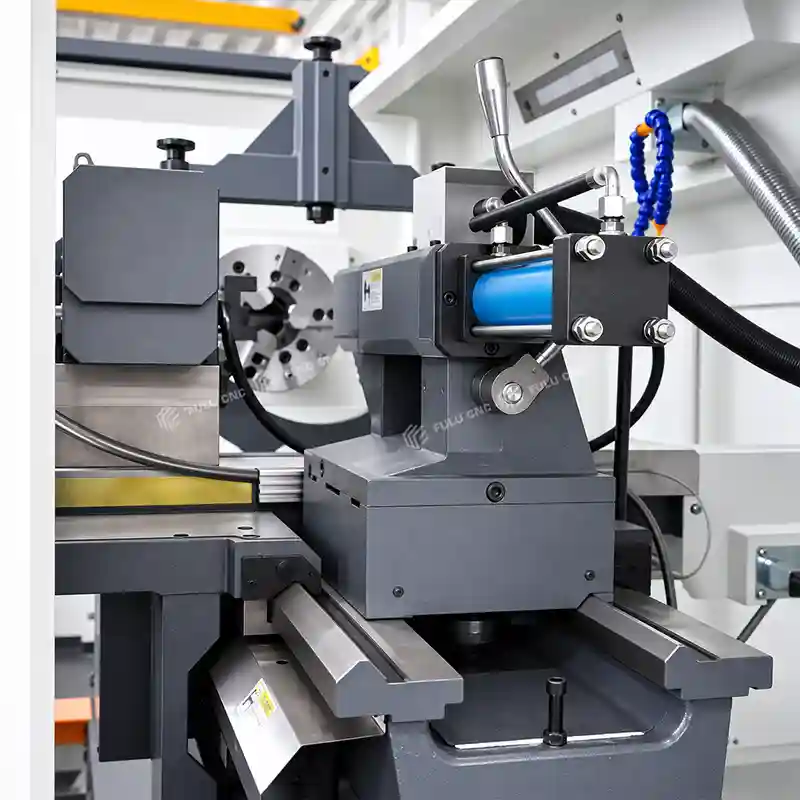
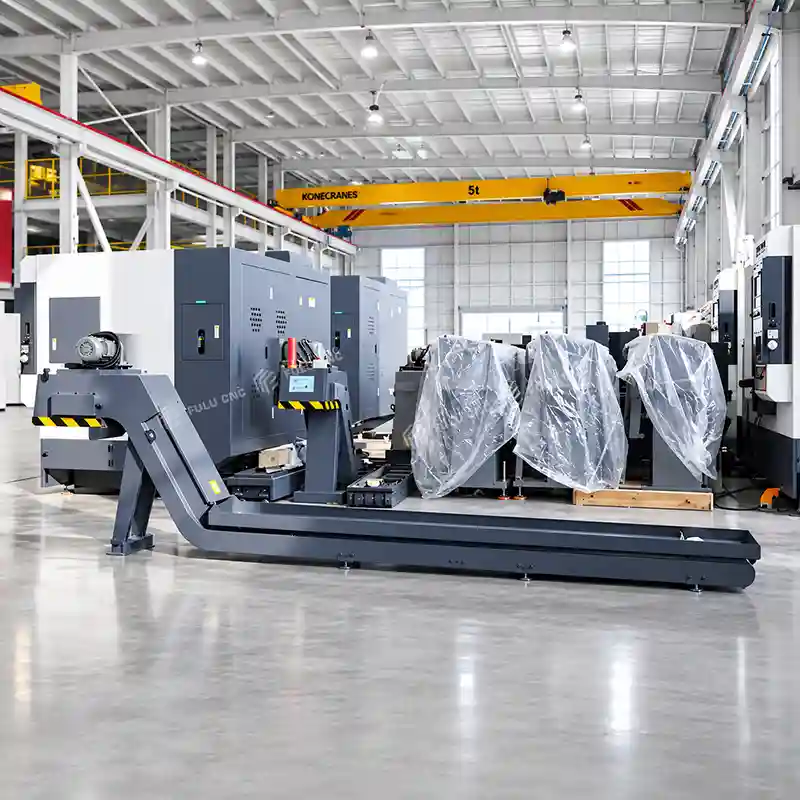
Elimina automáticamente las virutas para mecanizado continuo.
Sistema de Control de Sistemas CNC
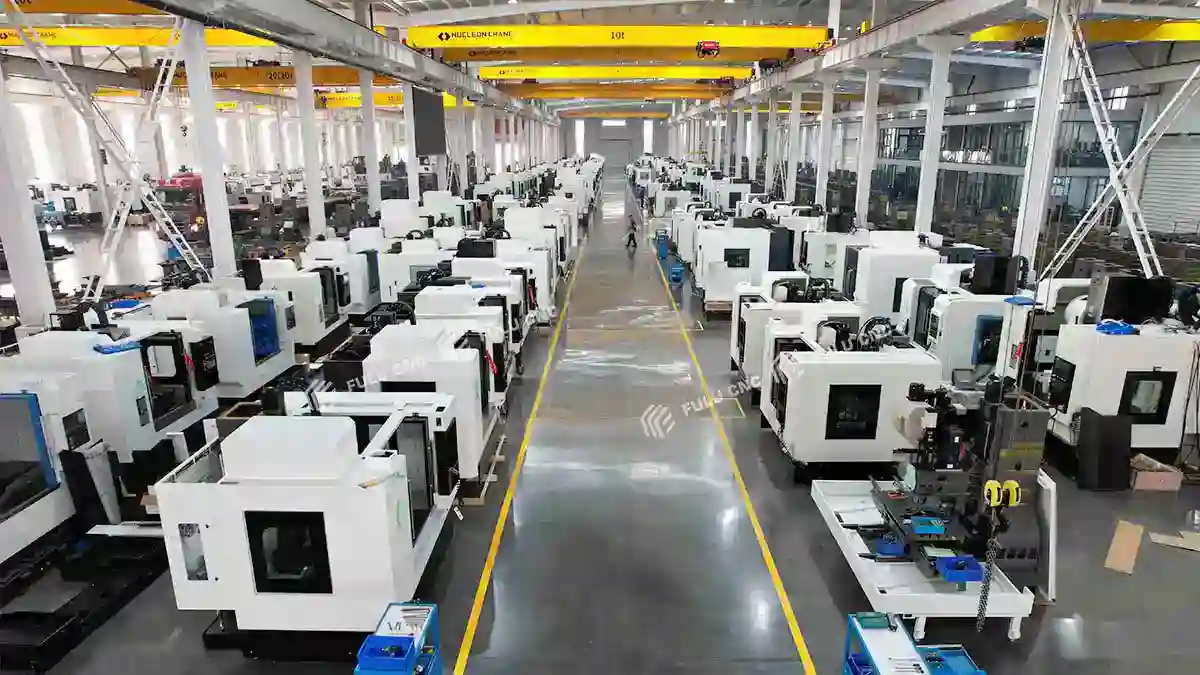
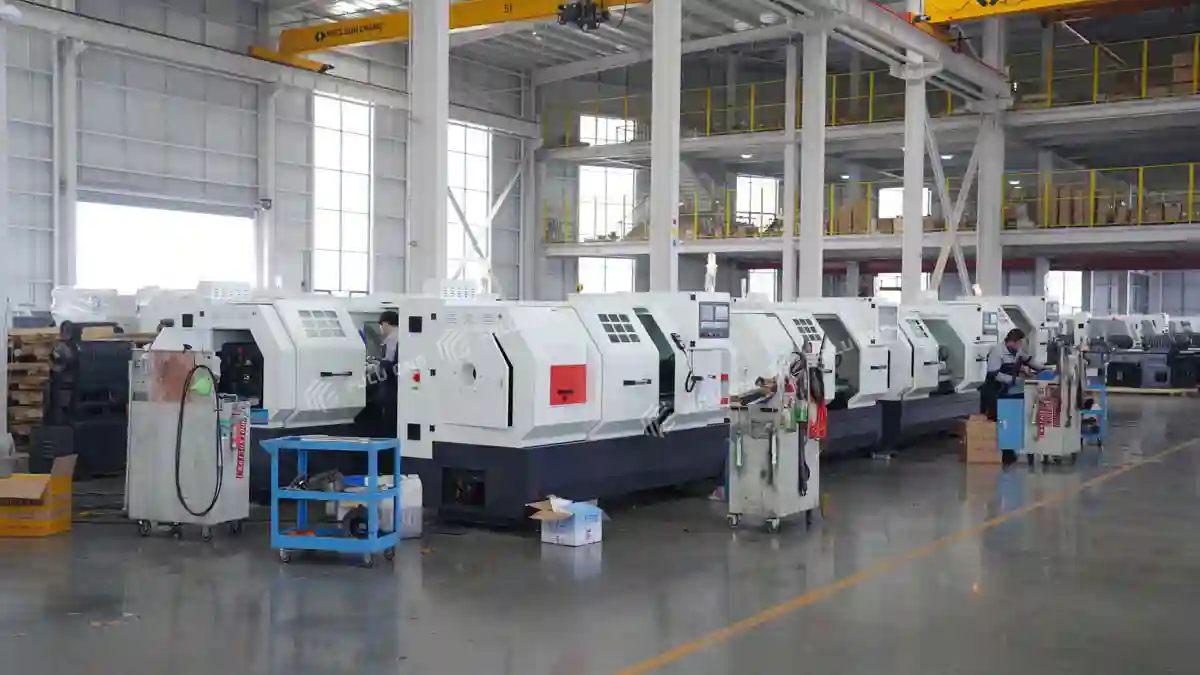
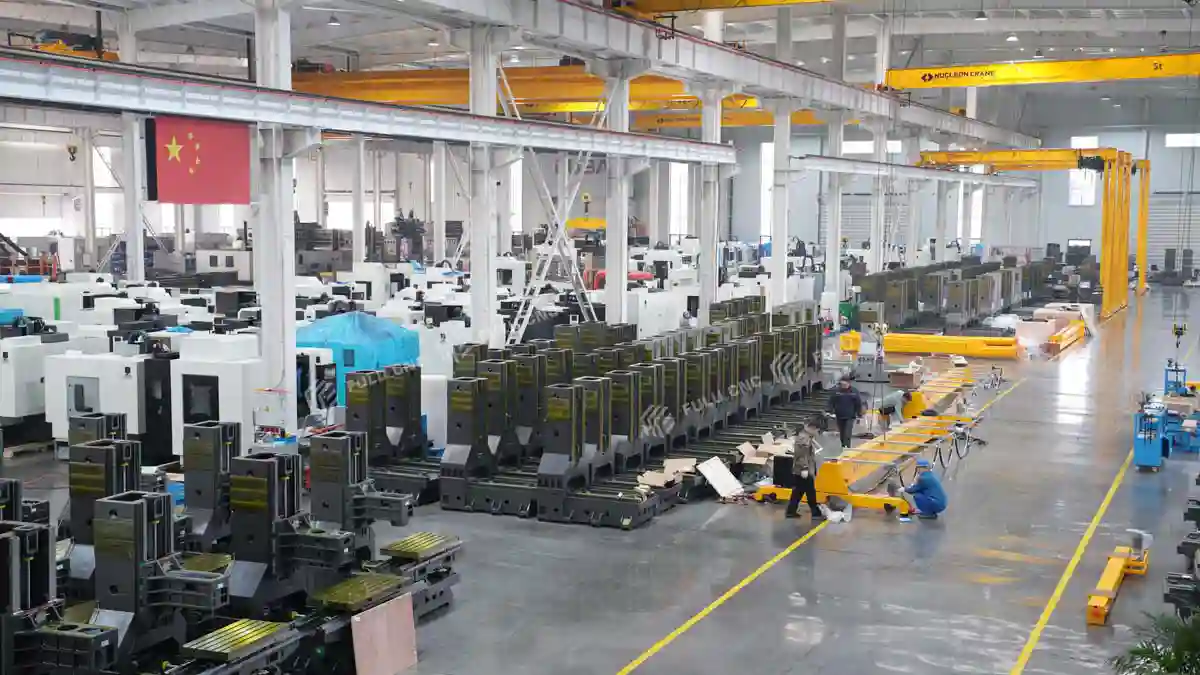
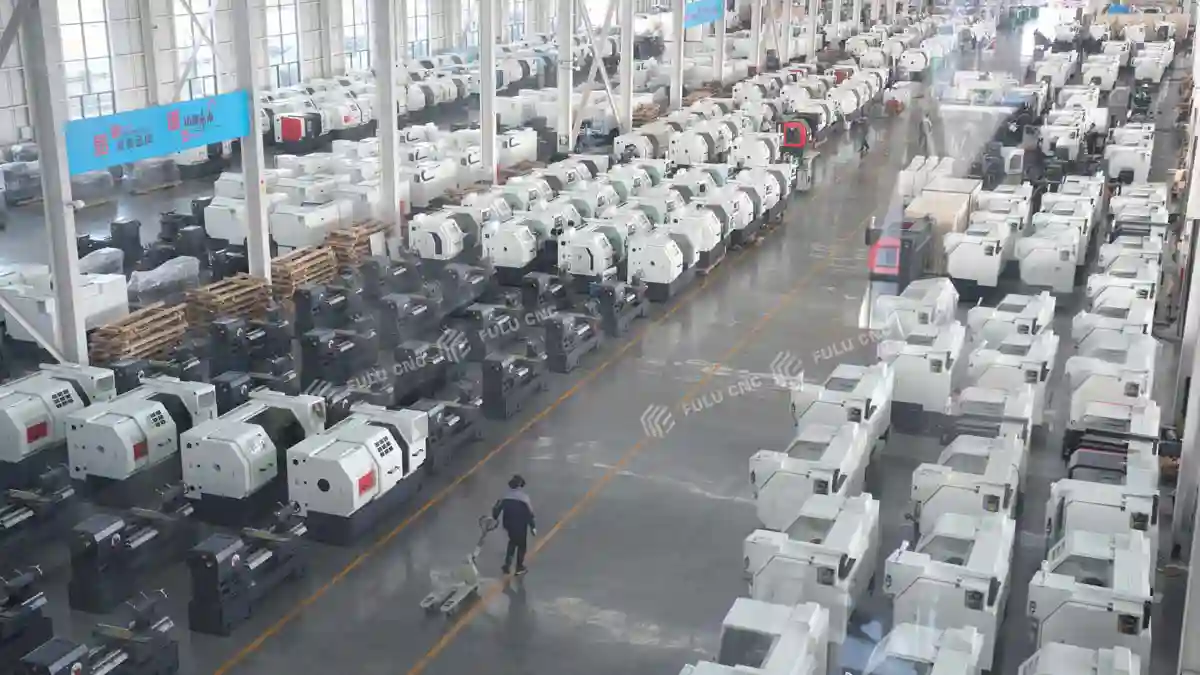
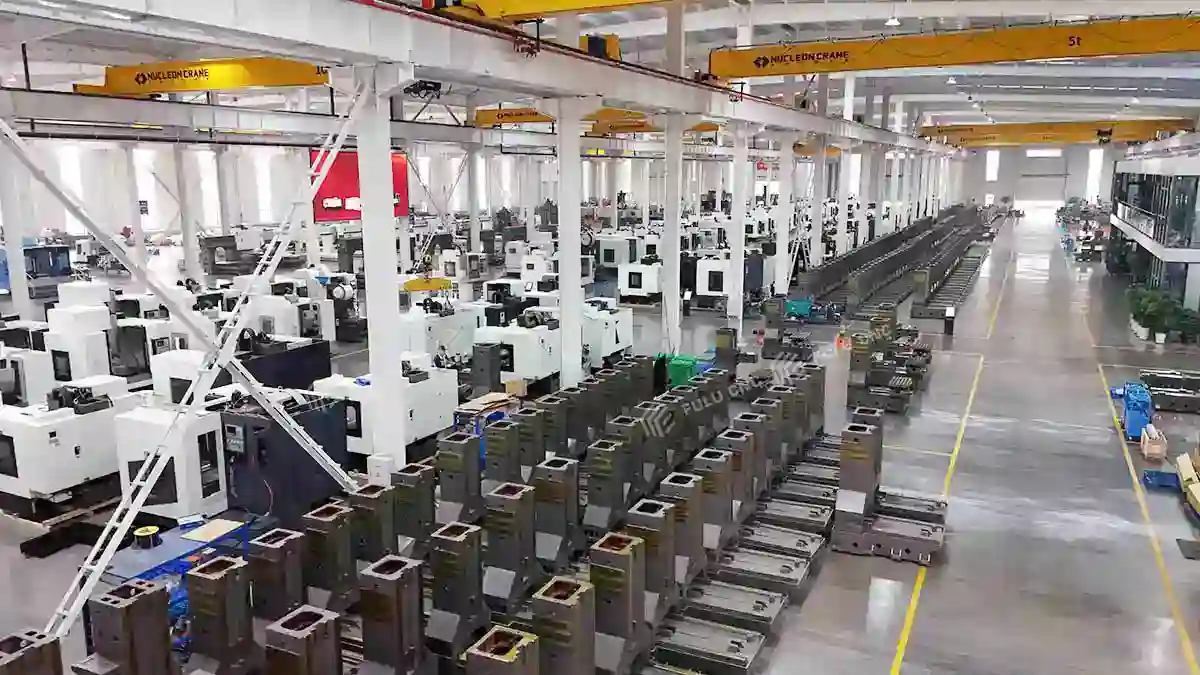
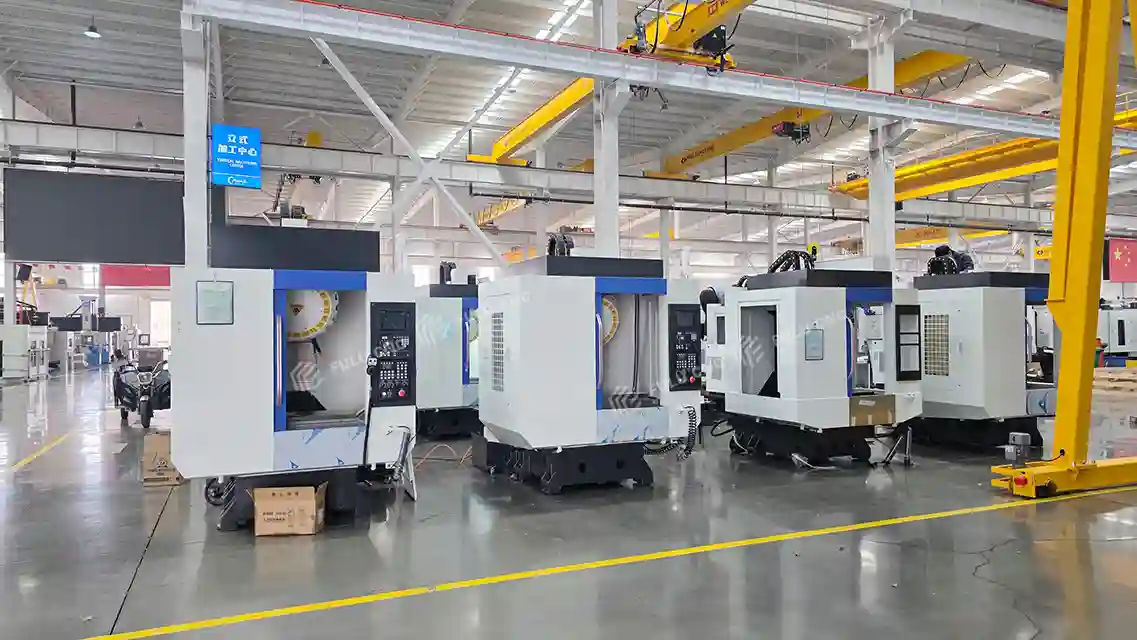
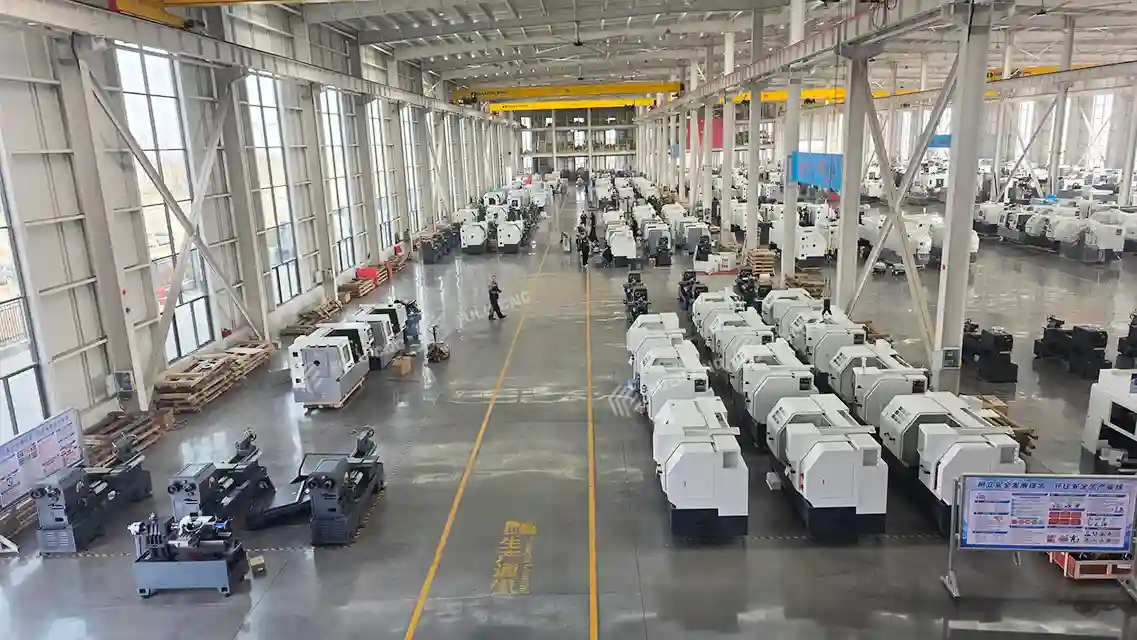
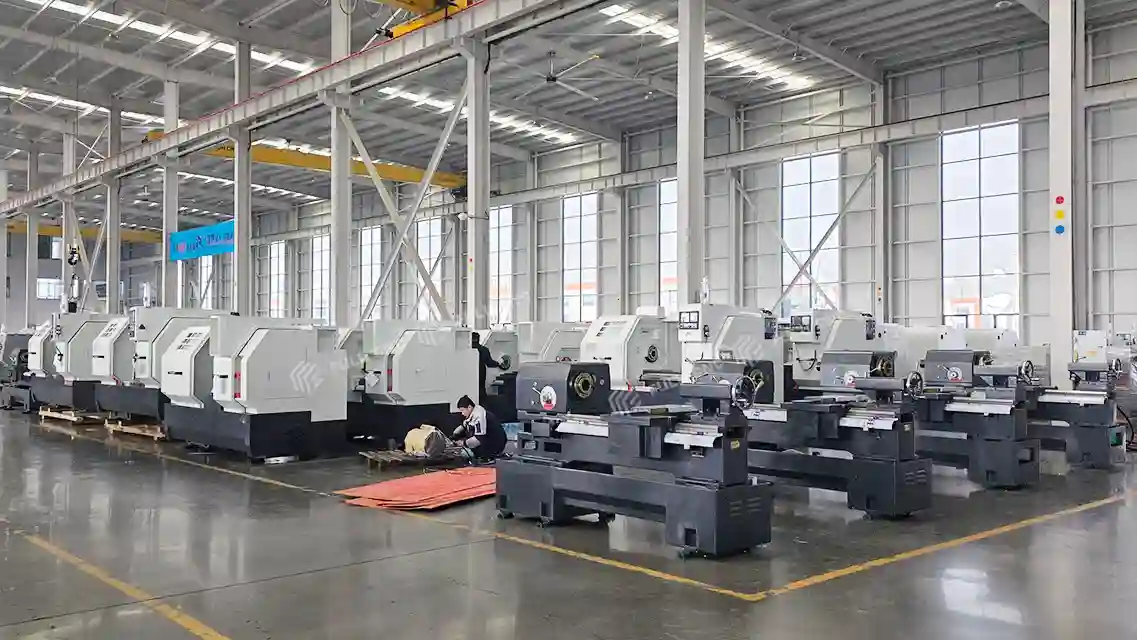
Acerca de FULU CNC
Plsease input value Plsease input value Teléfono: +8613361065708
Contáctenos
Obtener cotización ahora
Complete sus requisitos de procesamiento, nuestros ingenieros profesionales le proporcionarán una cotización detallada y soluciones personalizadas dentro de las 24 horas, ayudándole a encontrar rápidamente el equipo de máquina-herramienta CNC más adecuado.
*
*
 Obtener cotización ahora
Díganos sus requisitos de procesamiento, le proporcionaremos un plan profesional y los precios más competitivos.
Dirección
Edificio 2, Plaza Phoenix, Distrito Licheng, Jinan, Provincia de Shandong, 1004
Información de contacto
Correo electrónico: lris@fulucnc.com
Whatsapp: +8613361065708
Plsease input value
Error E-mail format
Plsease input value