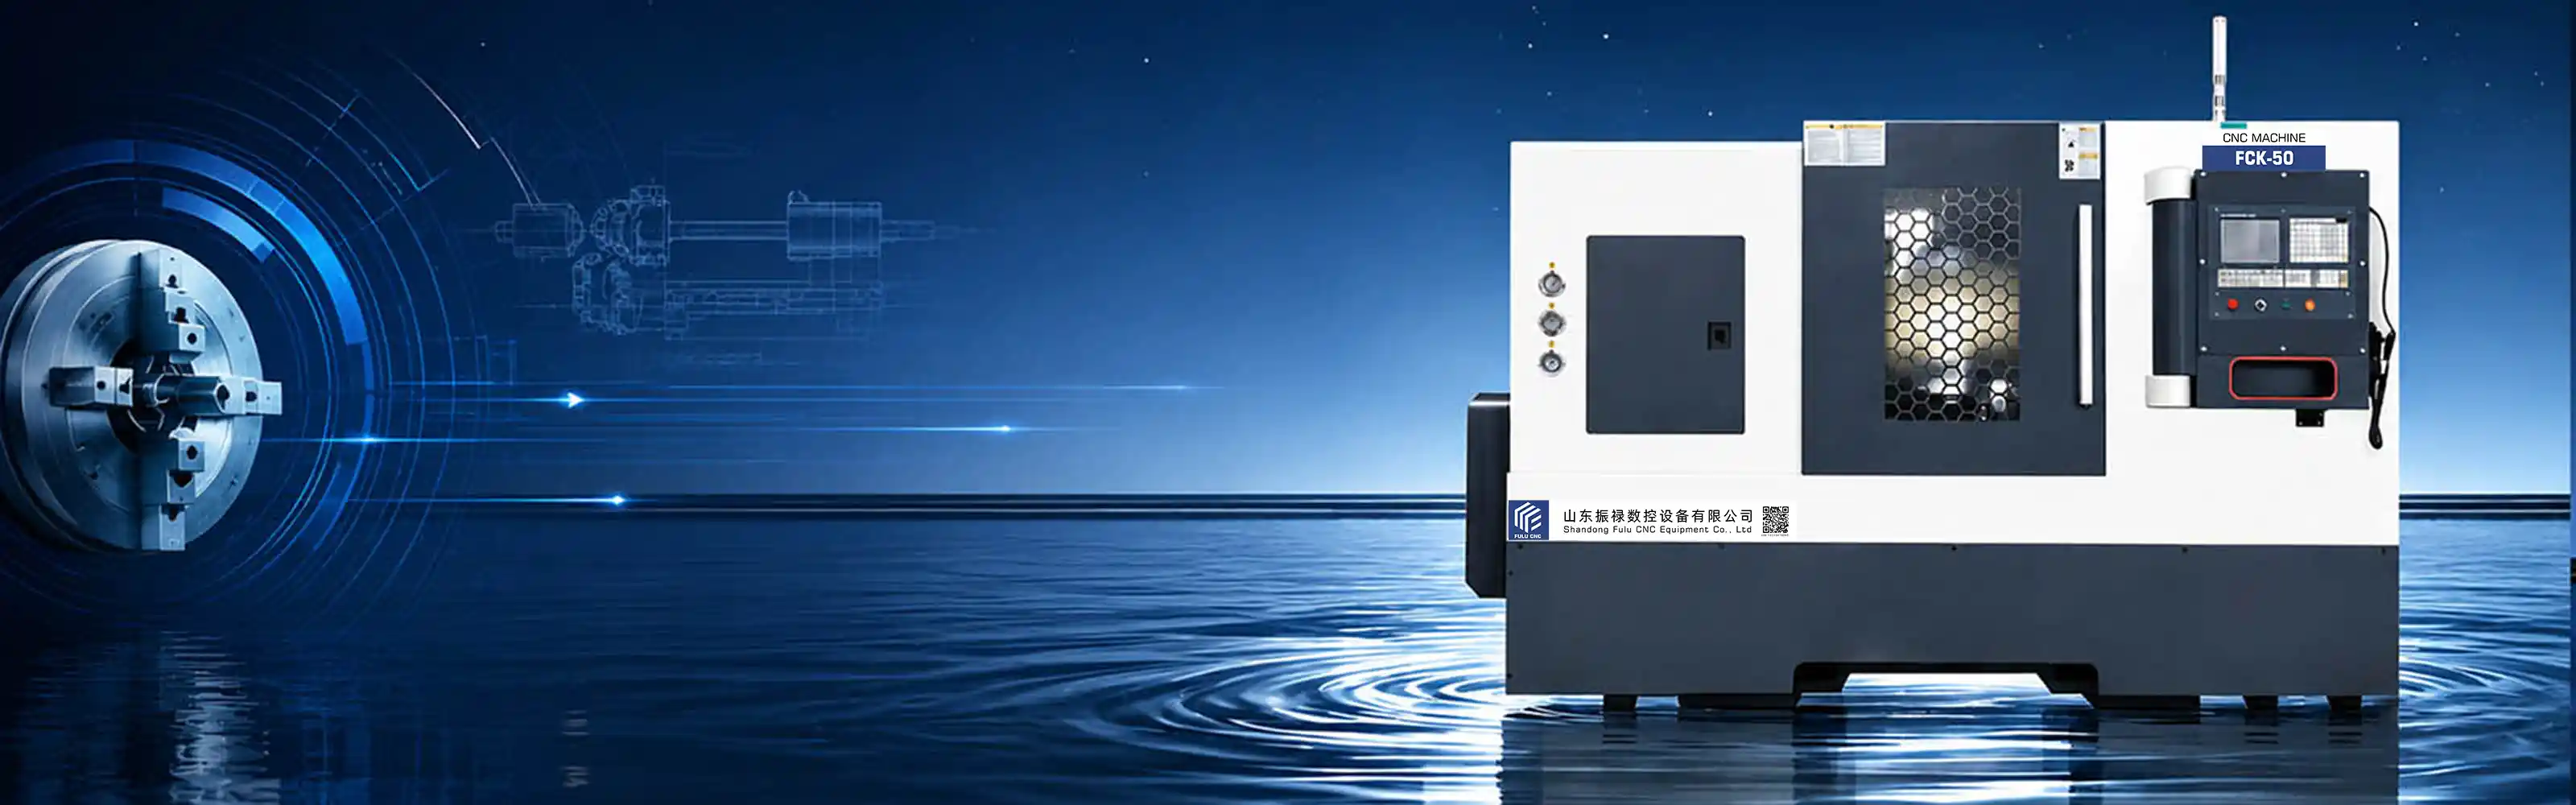
| Projekt | Einheit | Spezifikation |
| Maximaler Drehdurchmesser auf dem Bett | mm | Φ550 |
| Maximaler Schneiddurchmesser | mm | Φ440 |
| Bearbeitungsdurchmesser unter dem Werkzeugrevolver | mm | Φ300 |
| Maximale Schnittlänge | mm | 500 |
| X-Achsen-Hub | mm | 260 |
| Z-Achsen-Hub | mm | 600 (effektive Bearbeitungslänge 500) |
| X-Achsen-Vorschubgeschwindigkeit | mm/min | 20000 |
| Z-Achsen-Bewegungsgeschwindigkeit | mm/min | 20000 |
| Projekt | Einheit | Spezifikation |
| Maximaler Drehdurchmesser über dem Bett | mm | Φ550 |
| Maximaler Schnittdurchmesser | mm | Φ440 |
| Bearbeitungsdurchmesser unter dem Werkzeugturm | mm | Φ300 |
| Maximale Schnittlänge | mm | 500 |
| X-Achsenweg | mm | 260 |
| Z-Achsenweg | mm | 600 (effektive Bearbeitungslänge 500) |
| X-Achsenbewegungsgeschwindigkeit | mm/min | 20000 |
| Z-Achsenbewegungsgeschwindigkeit | mm/min | 20000 |
| Handrad | mm | 0.001/0.01/0.1 |
| X, Z Vorschubgeschwindigkeit | mm/min | 0~5000 |
| X, Z manuelle Vorschubgeschwindigkeit | mm/min | 0~1260 |
| Wiederholgenauigkeit der X-Achse | mm | 0.005 |
| Positionsgenauigkeit der X-Achse | mm | 0.006 |
| Wiederholgenauigkeit der Z-Achse | mm | 0.006 |
| Positionsgenauigkeit der Z-Achse | mm | 0.008 |
| Spindeldrehzahl | rpm | 35-3000 |
| Maximales Drehmoment der Spindel | N.m | 48 |
| Spindelkopf | - | A2-6 |
| Durchmesser des Spindelbohrungs | mm | Φ66 |
| Durchmesser der Durchgangsöffnung des hohlen hydraulischen Spannfutters | mm | Φ55 |
| Futter | - | 10” (optional 12”) |
| Anzahl der Werkzeughalter | - | 12 Stationen |
| Werkzeugmontageabmessungen | mm | 25×25 |
| Durchmesser der Montage des Bohrwerkzeughalters | mm | Φ32 |
| Weg des Reitstocks | mm | 500 |
| Kegel des Spitzen | - | MT-5# |
| Leistung des Hauptmotors | kw | 7.5 |
| Drehmoment des Hauptmotors | N.m | 48 |
| Leistung des X-Achsen-Vorschubmotors | kw | 2.2 |
| Leistung des Z-Achsen-Vorschubmotors | kw | 1.5 |
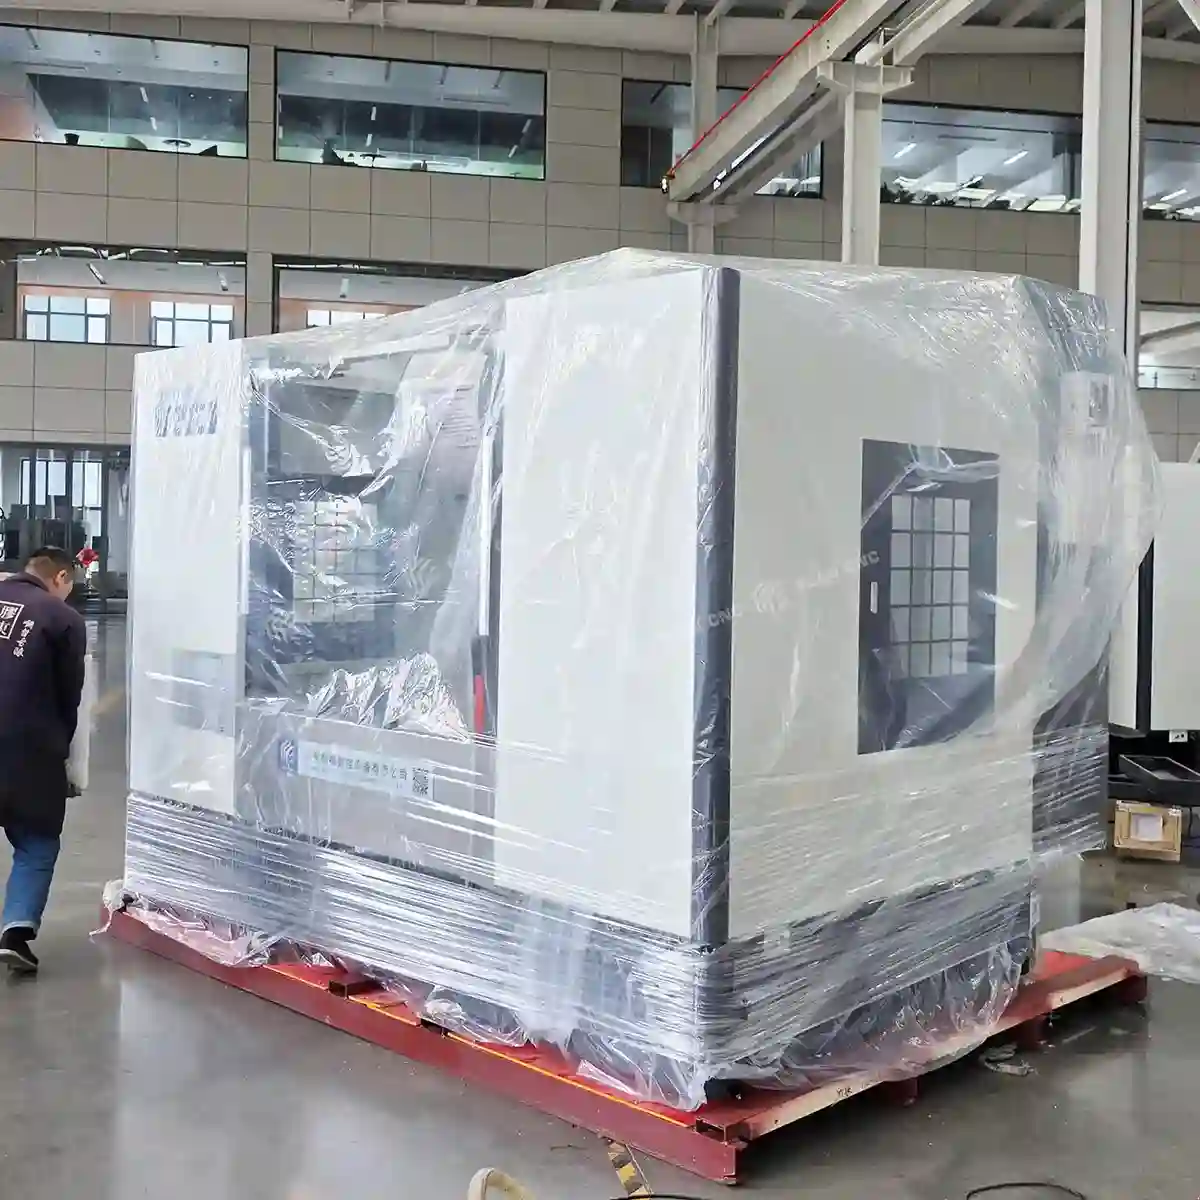
| Länge * Breite * Höhe | mm | 2830*2030*1900 |
| Mechanisches Gewicht ca. | kg | 3600 |
| Seriennummer | Bezeichnung | Hersteller | Optionale Ausstattung |
| 1 | GSK980TB3i | GSK | FANUC |
| 2 | Servohauptmotor und X/Z-Achsen-Servomotor | GSK | FANUC |
| 3 | Hydraulischer Spannfutter und Zylinder | Zhejiang Dingchang | Jiangsu |
| 4 | Spindeleinheit | CSC | NSK |
| 5 | X/Z-Achse Antriebswelle | NSK | NSK |
| 6 | Kugelgewindespindel | Taiwan | |
| 7 | Rollenführungen | Taiwan | |
| 8 | 12-station Servo-Hydraulikwerkzeughalter | Taiwan Lianji | |
| 9 | Wesentliche elektrische Komponenten | Delixi | |
| 10 | Kupplung | Inland | Japan |
| 11 | Spindelencoder | Inland | |
| 12 | Hydraulikpumpe und Motor | Inland | |
| 13 | Schmiermittel | Inland | Japan |
| Zubehörname |
| 12/15 Zoll hydraulischer Schraubstock |
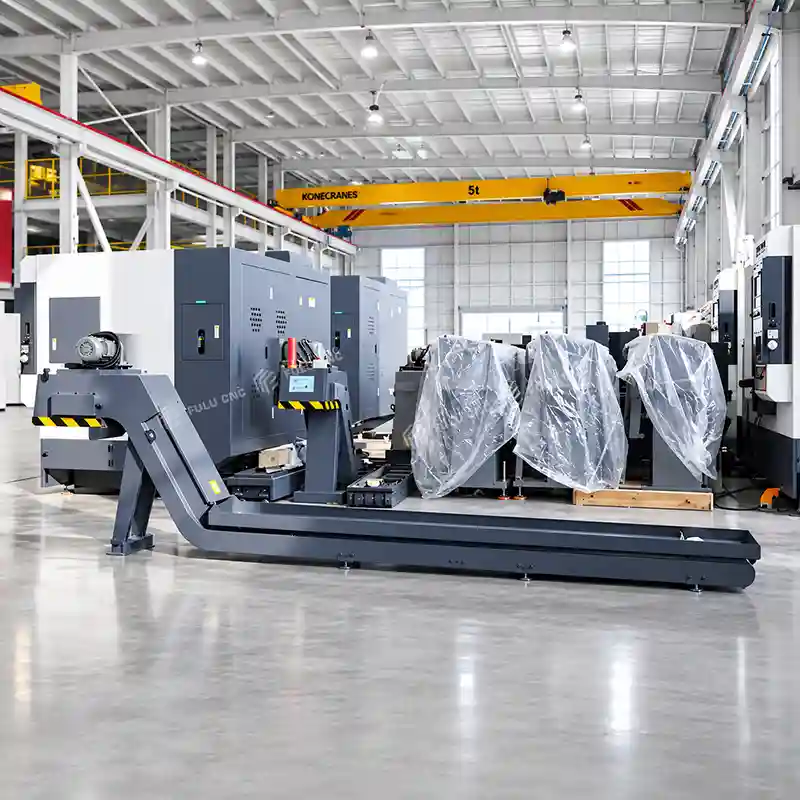
| Kettenförderer |
| Materialempfänger |
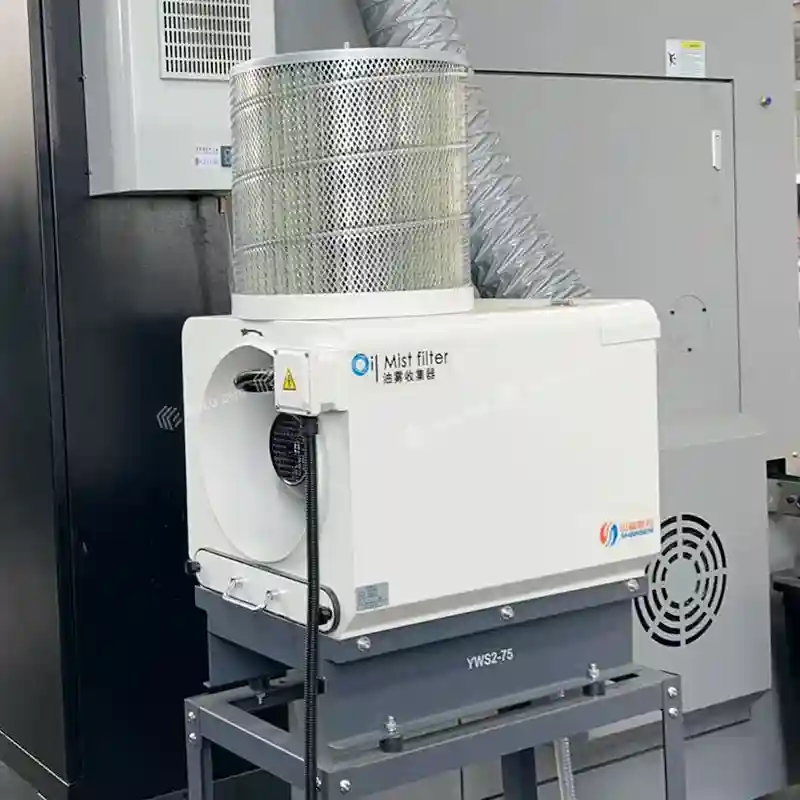
| Ölsprüh-Sammler |
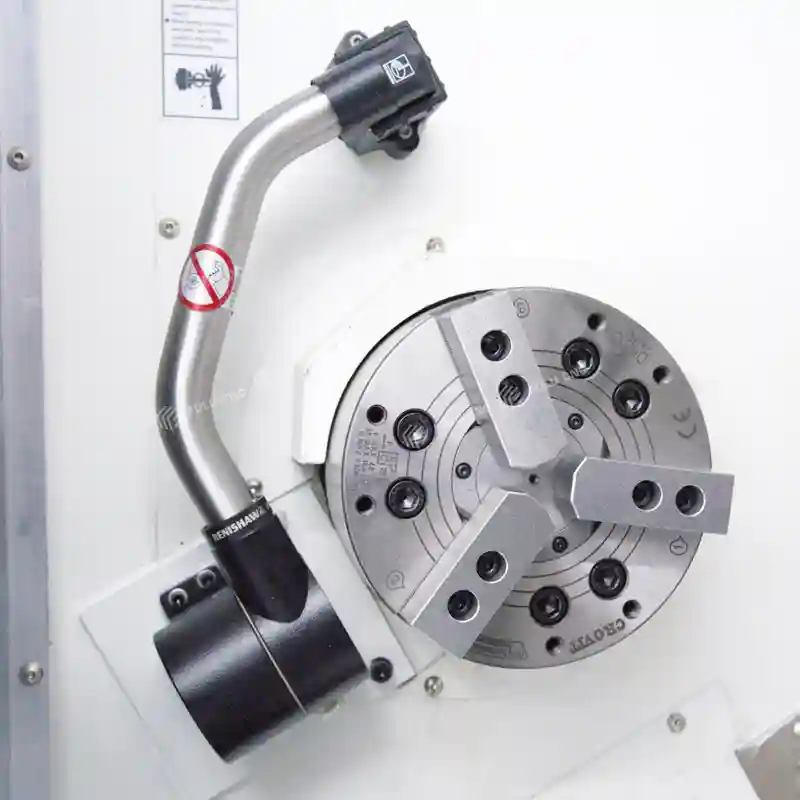
| Renishaw Werkzeugarm |
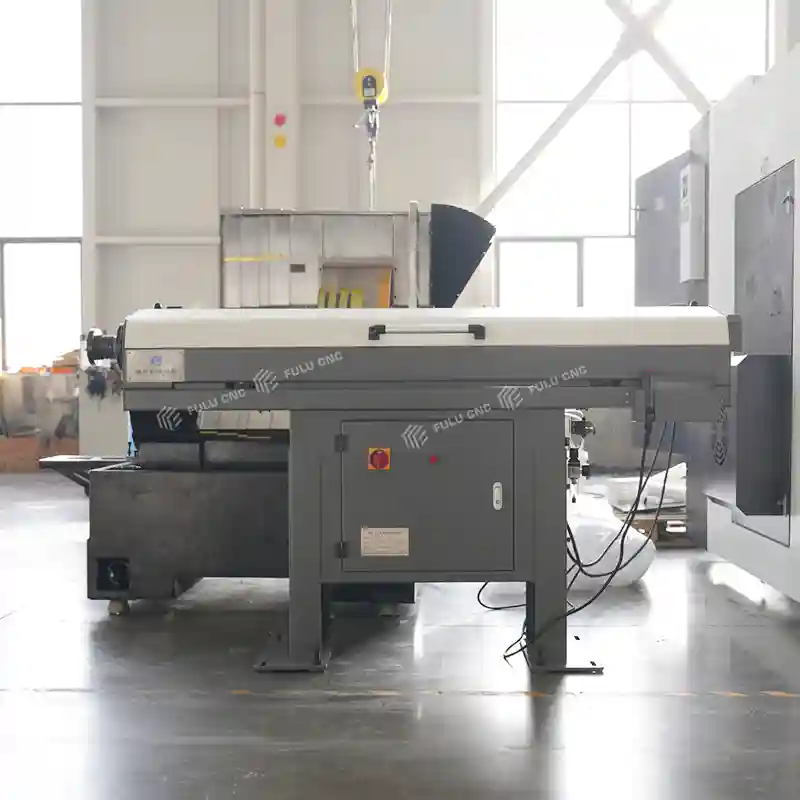
| Servovorschubmaschine |
| GSK/Fanuc/Siemens Steuerungssystem |
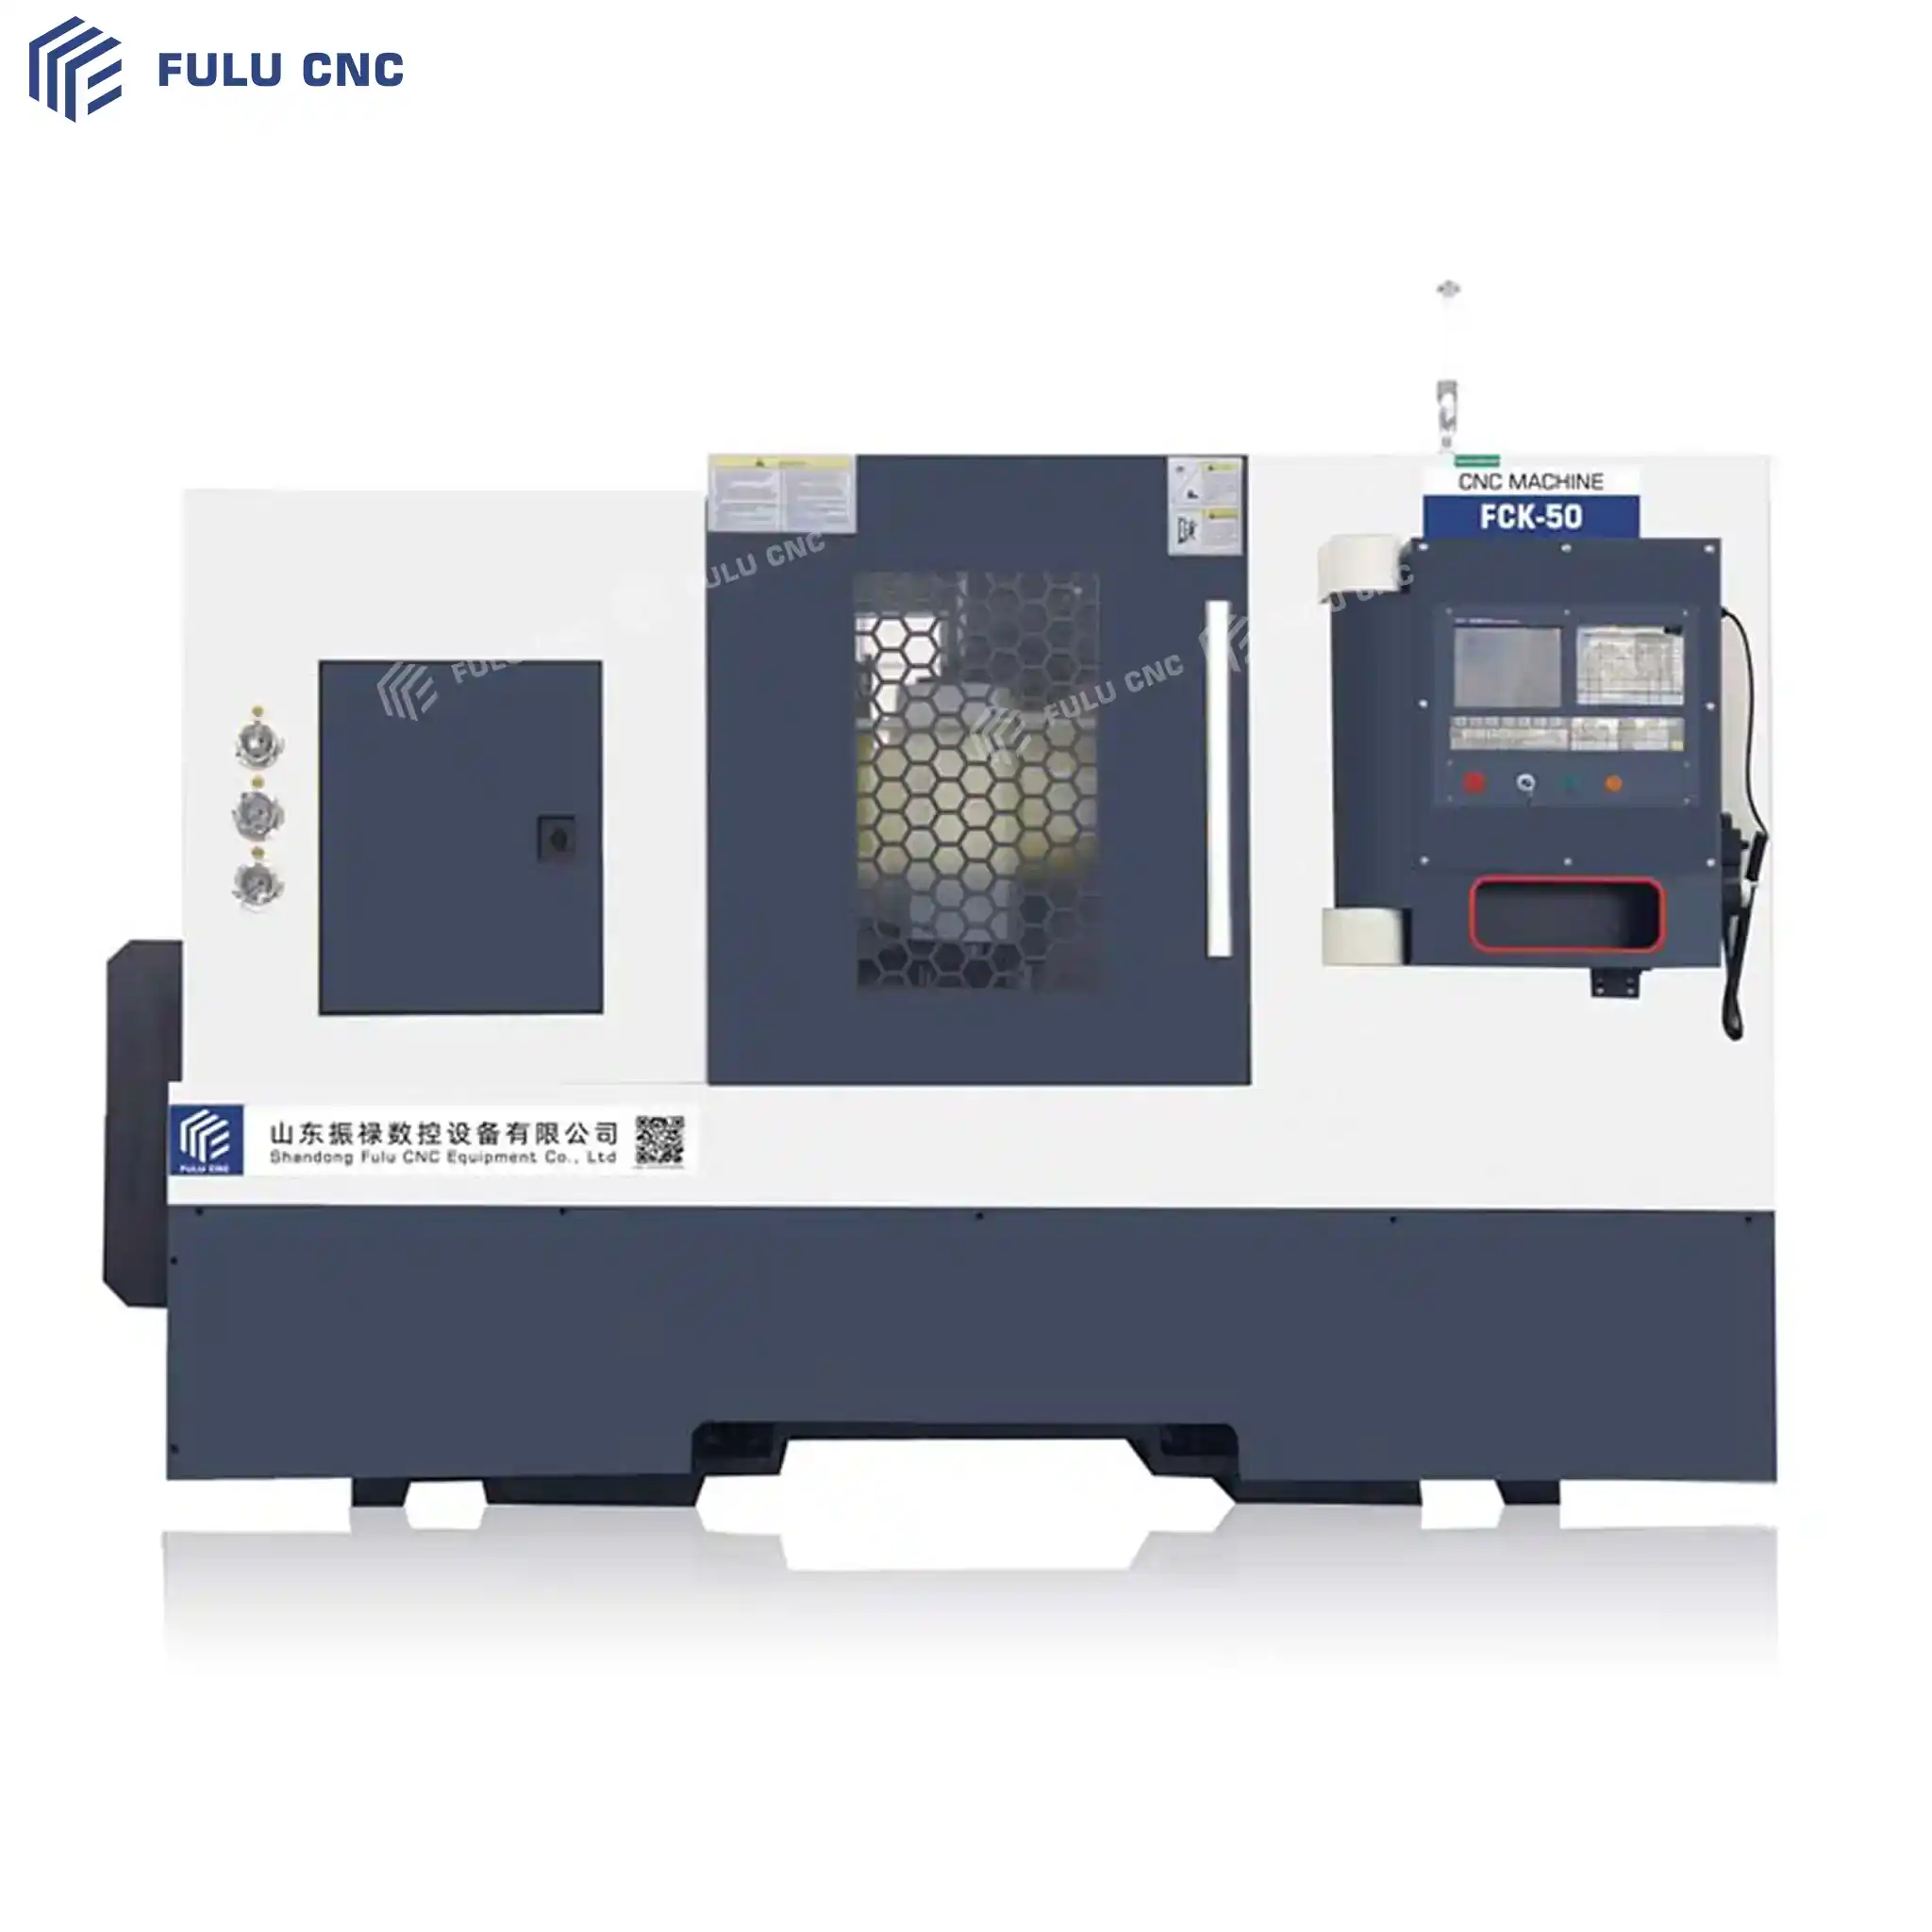
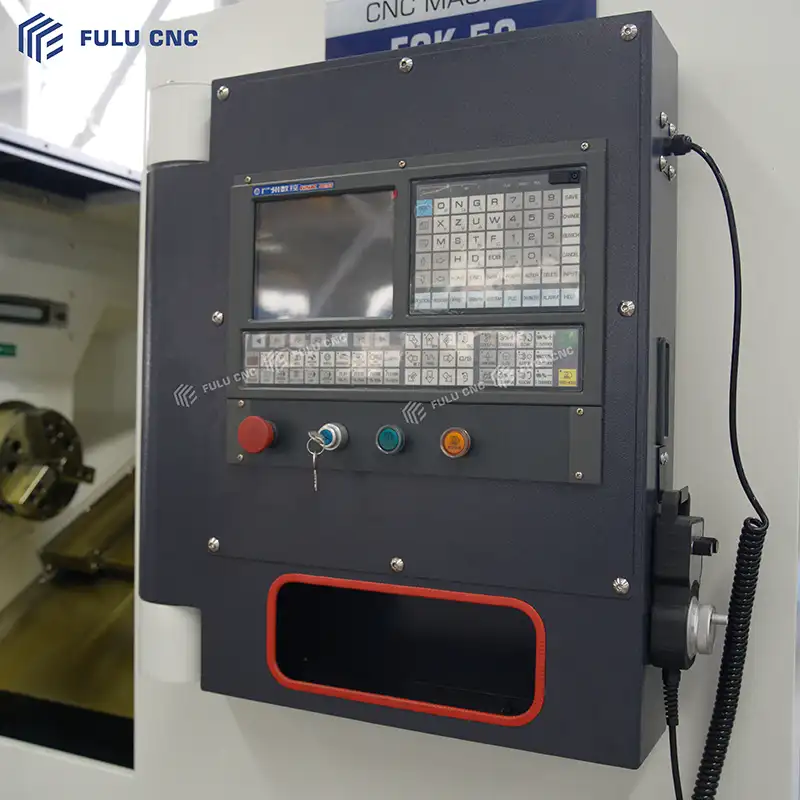
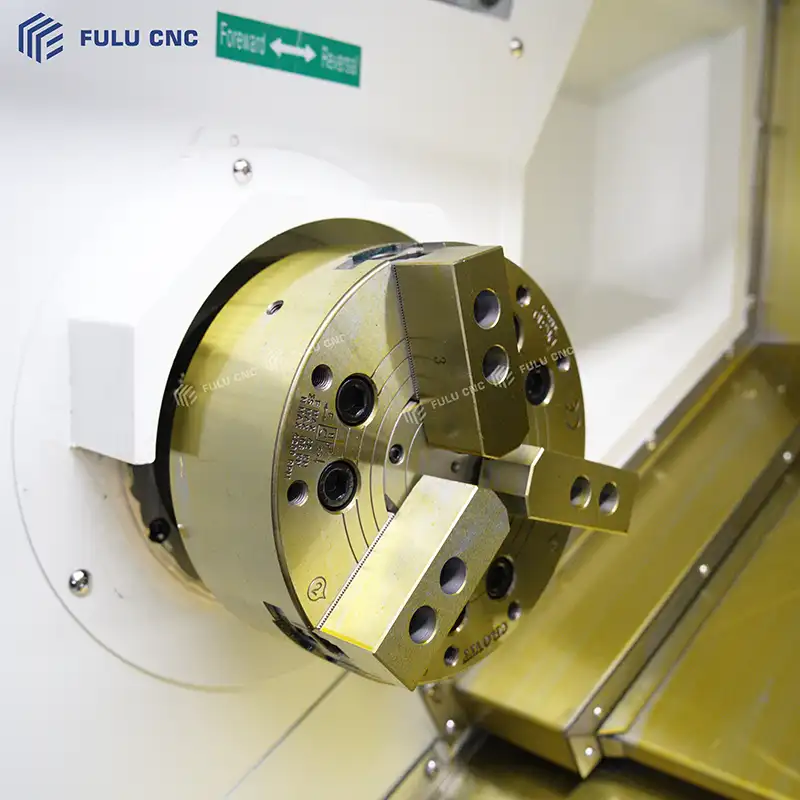
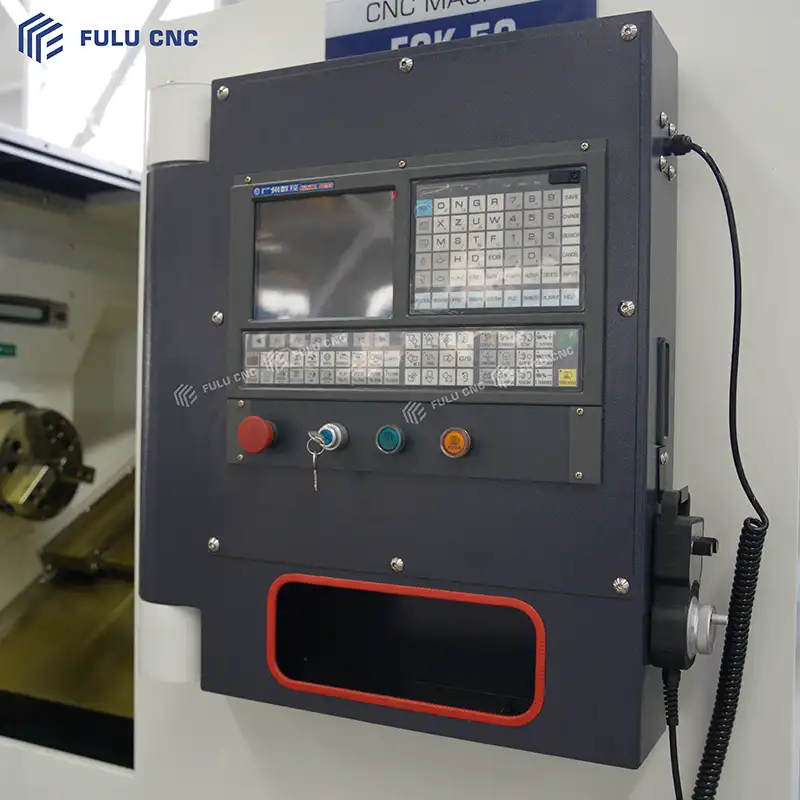
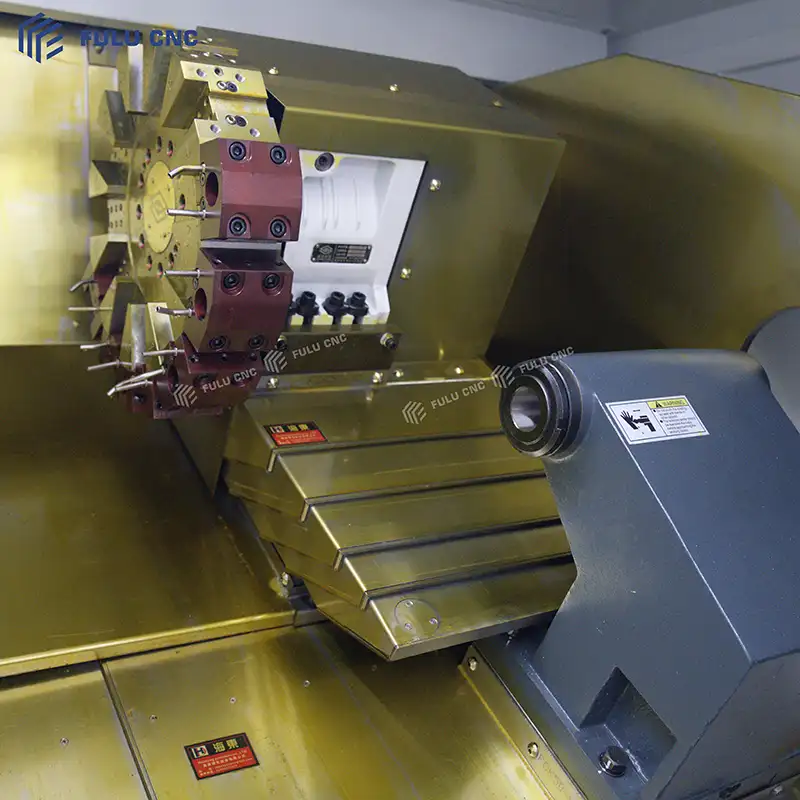
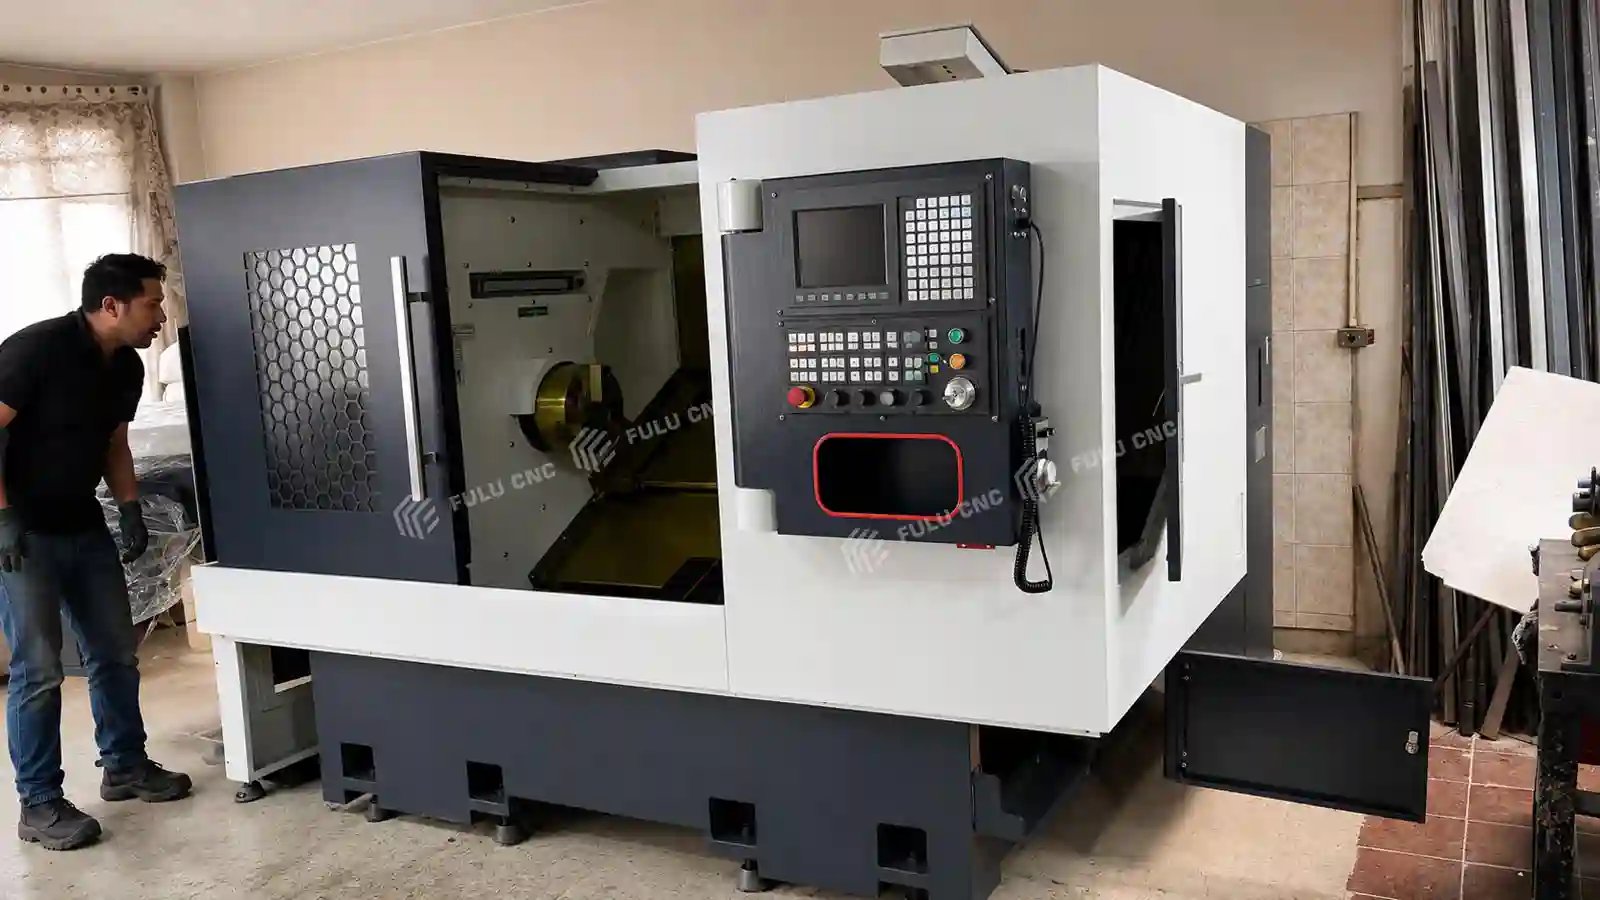
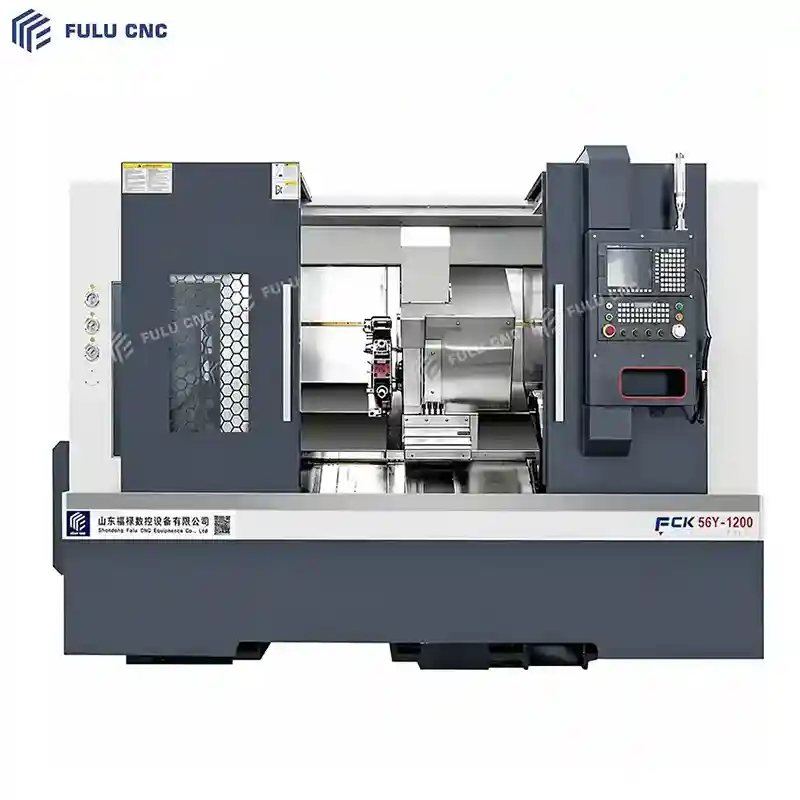
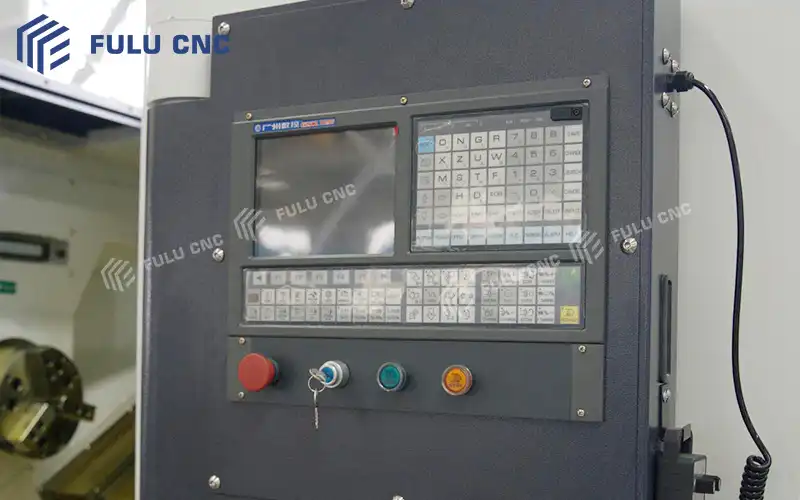
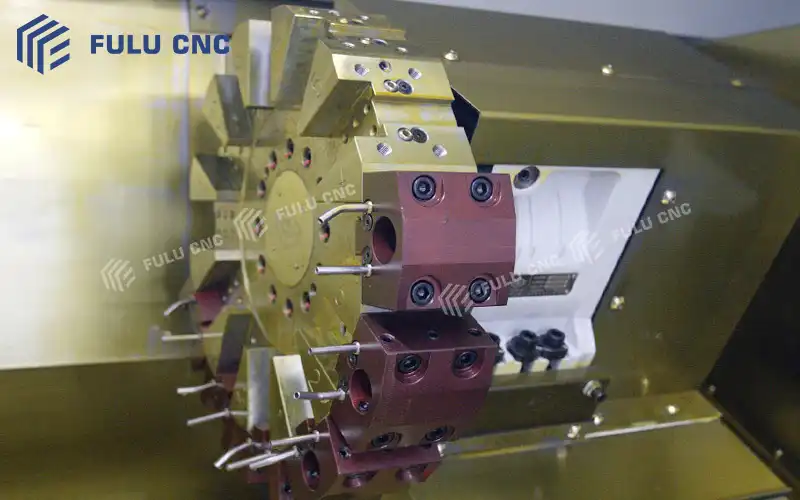
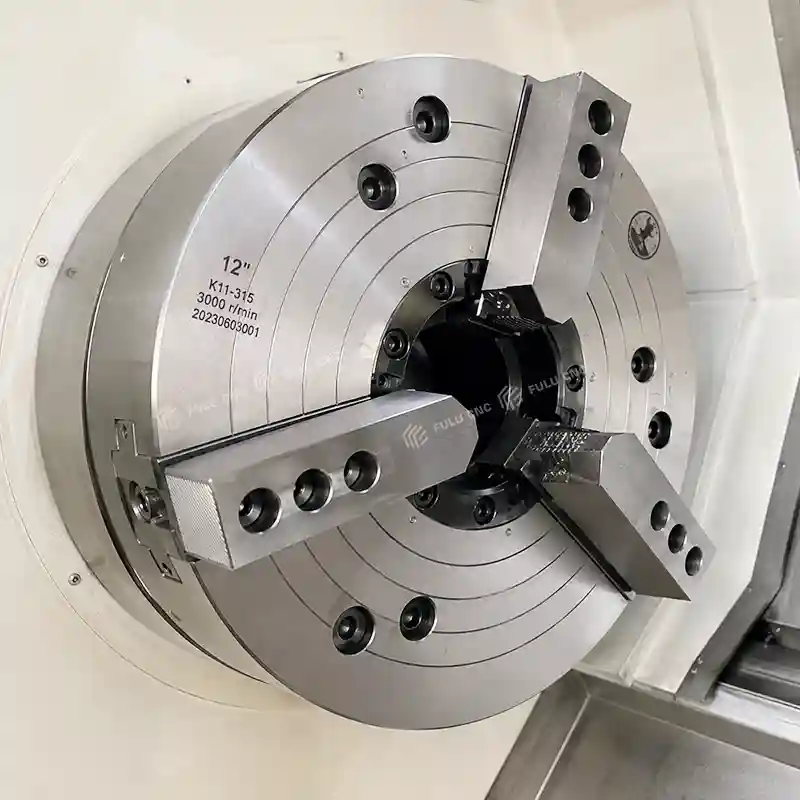
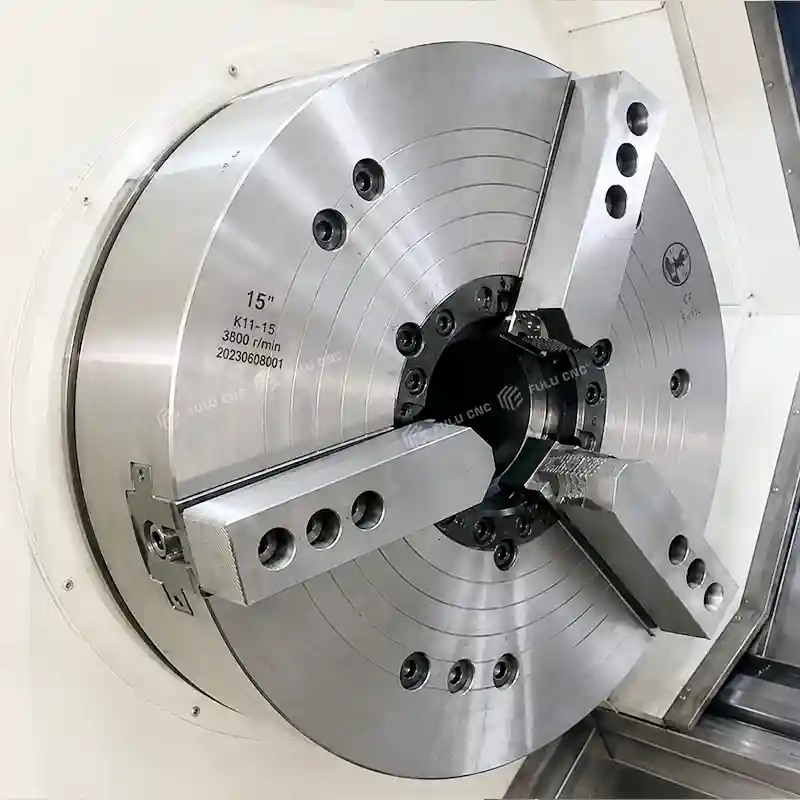
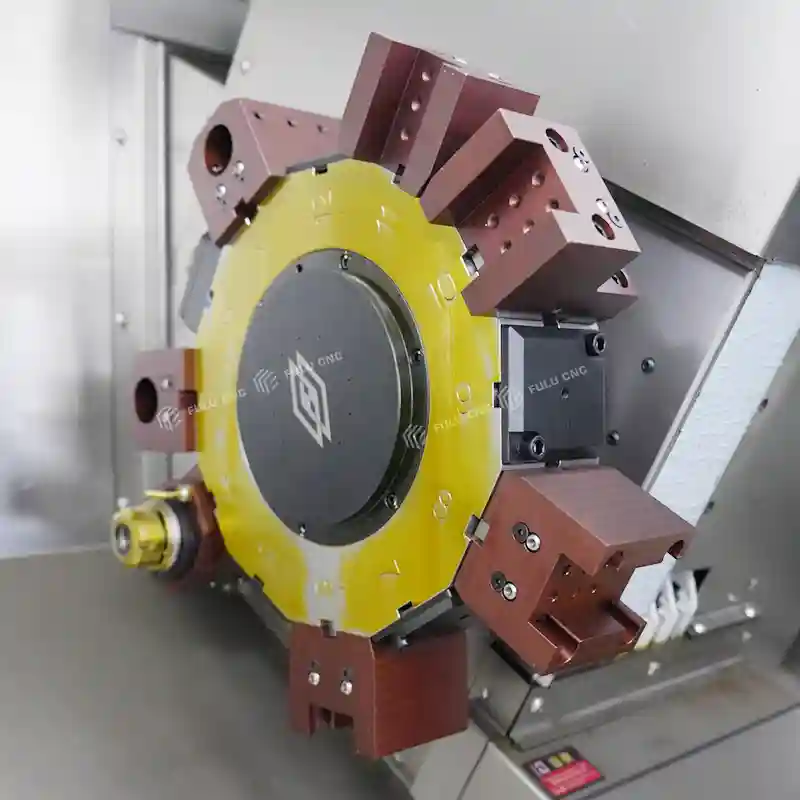
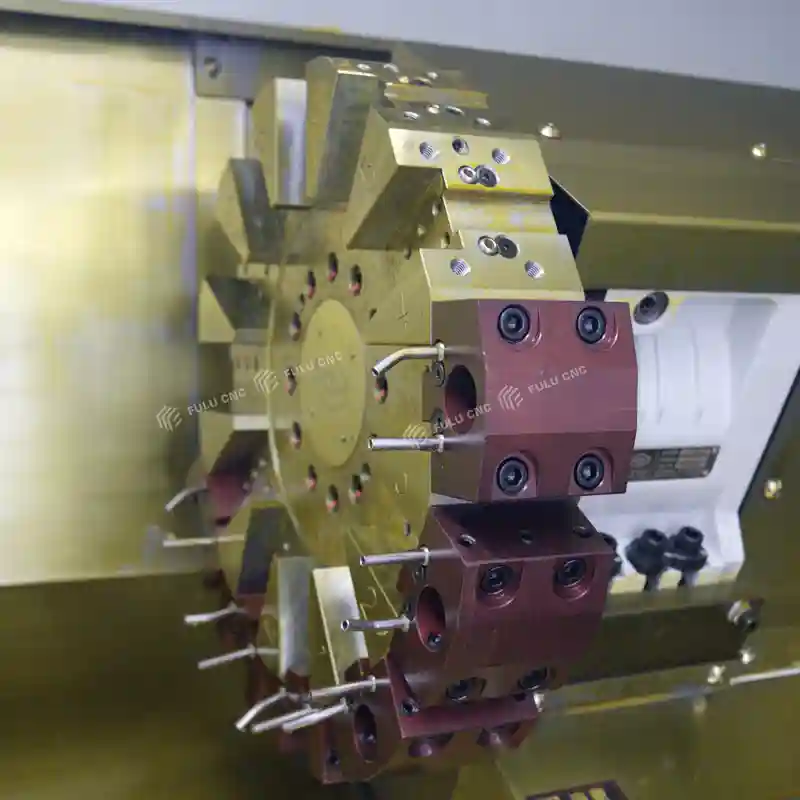
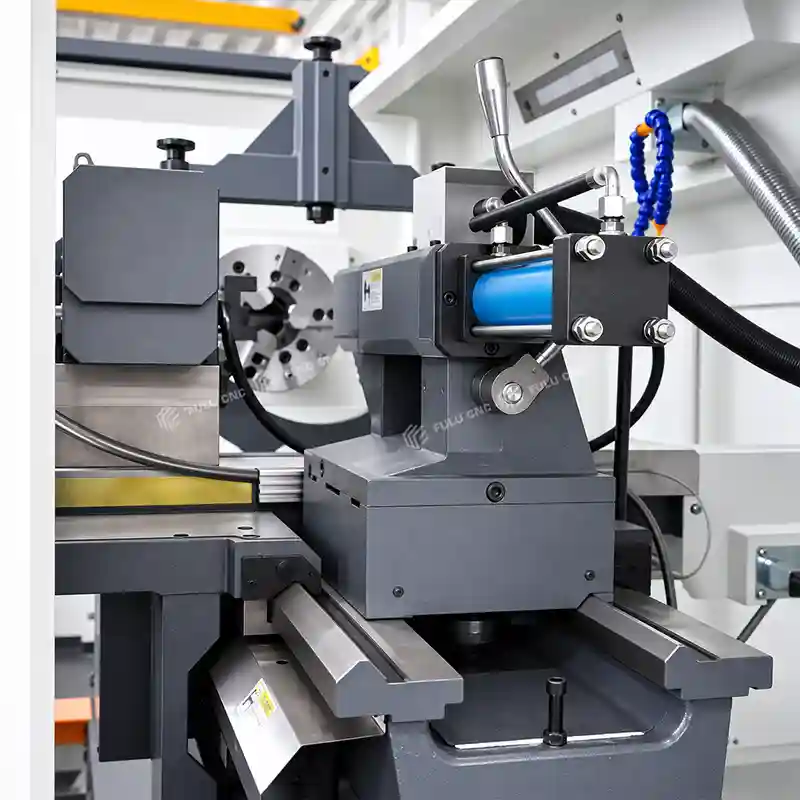
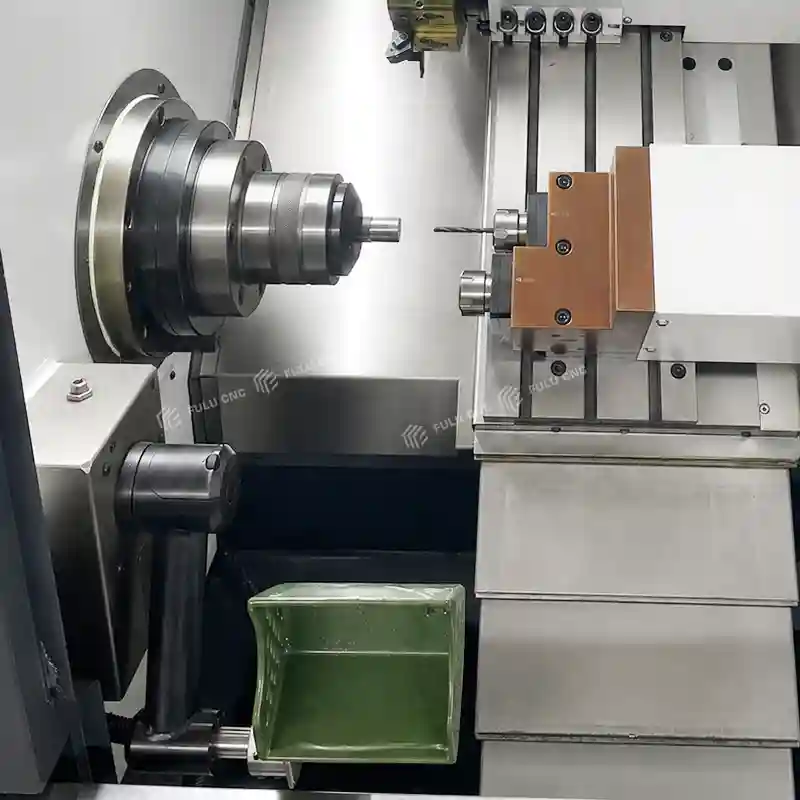
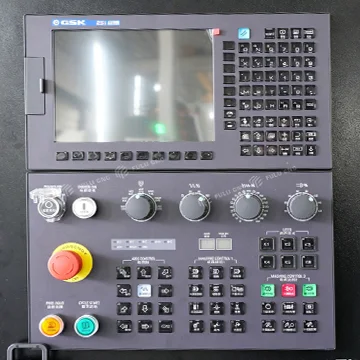
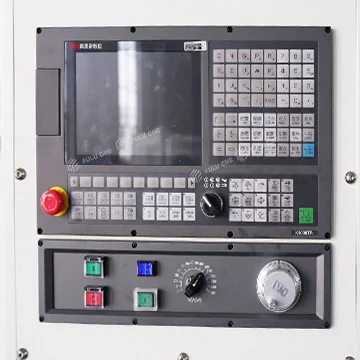
Ausgestattet mit dem Drehbanksystem Guangzhou Numerische Steuerung GSK 980 Serie, welches die Mainstream-Konfiguration für wirtschaftliche CNC-Drehmaschinen in China ist. Dieses System unterstützt zyklisches Drehen, Makroprogramme, Gewindeschneiden und andere drehmaschinenspezifische Funktionen. Auf der linken Seite befindet sich ein Farbdisplay zur Anzeige von Koordinaten, Programmen, Werkzeugkompensation, Alarmen und weiteren wichtigen Informationen; rechts gibt es eine alphanumerische/Funktionstastatur zur Eingabe von G-Code, Einstellung von Parametern und zum Wechseln der Schnittstellen. Es enthält einen Not-Aus-Knopf (roter Pilzknopf), einen Netzschalter, Start/Stopp-Taste für den Zyklus sowie Tasten zur Steuerung der Vorschubgeschwindigkeit und der Spindeldrehzahl für direkte Maschinensteuerung. Dies ist ein dreischaliger hohler hydraulischer Greifer, die branchenübliche Hauptkonfiguration. Die drei Greifbacken bewegen sich synchron, ermöglichen automatisches Zentrieren und Spannen von Werkstücken, geeignet für das Spannen von Rundmaterial und Scheibenteilen. Stabile Spannkraft: Die hydraulisch angetriebene Spannkraft kann vom System angepasst werden, um sich an unterschiedliche Werkstückmaterialien und -größen anzupassen und Verformungen oder Abrutschen zu vermeiden. Hohe Zentriergenauigkeit: Die Koaxialitätsabweichung bei wiederholtem Spannen ist gering, gewährleistet Rundheit und Koaxialität des Werkstücks. Unterstützt Hohlkanäle: Kann mit einem Zuführgerät kombiniert werden für vollautomatisches Zuführen von Rundmaterial, geeignet für die Serienfertigung von Teilen. Hochsteifer Servo-Hydraulik-Revolver mit schneller und präziser Werkzeugumschaltung, gewährleistet stabile Bearbeitung, hohe Positioniergenauigkeit und effizientes CNC-Drehen.
Produktdetails
Numerische Steuerungssystem Guangzhou (GSK)
Das externe Handrad (manueller Pulsgenerator) auf der rechten Seite ermöglicht manuelle Feineinstellungen, erleichtert die Werkzeugeinrichtung und das Programm-Debugging. Das Fenster mit rotem Rahmen darunter ist für die Beobachtung von Programm-/Werkzeugzeichnungen oder den USB-Anschluss vorgesehen, was den Datenaustausch einfach macht.
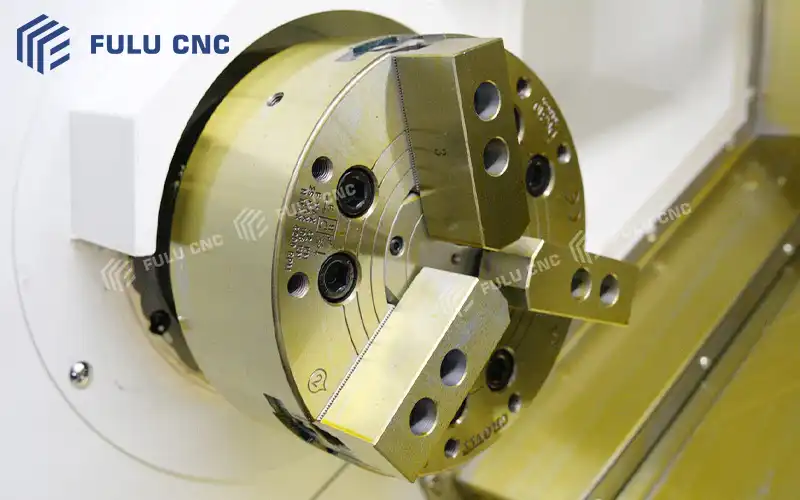 Dreischalengreifer hydraulisch
12-Station Servo-Hydraulik-Revolver
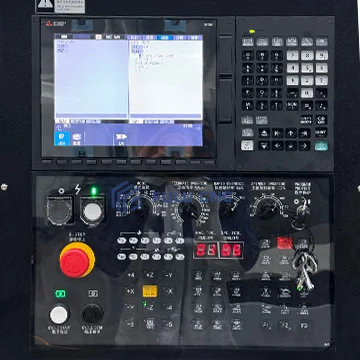
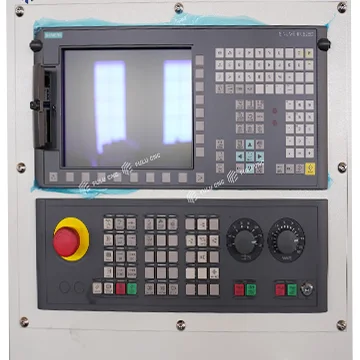
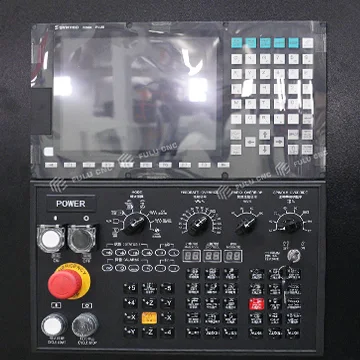
CNC SystemeSteuerungssystem
Über uns
Plsease input value Plsease input value Telefon: +8613361065708
Kontaktieren Sie uns
Jetzt Angebot anfordern
Geben Sie Ihre Bearbeitungsanforderungen ein, unsere professionellen Ingenieure werden Ihnen innerhalb von 24 Stunden ein detailliertes Angebot und maßgeschneiderte Lösungen zur Verfügung stellen, um Ihnen zu helfen, die am besten geeigneten CNC-Maschinen zu finden.
*
*
 Jetzt Angebot anfordern
Teilen Sie uns Ihre Bearbeitungsanforderungen mit, wir werden Ihnen professionelle Lösungen und die wettbewerbsfähigsten Preise anbieten.
Adresse
Gebäude 2, 1004, Lushang Phoenix Plaza, Licheng District, Jinan City, Shandong Province
Kontaktinformationen
E-Mail: lris@fulucnc.com
Whatsapp: +8613361065708
Plsease input value
Error E-mail format
Plsease input value