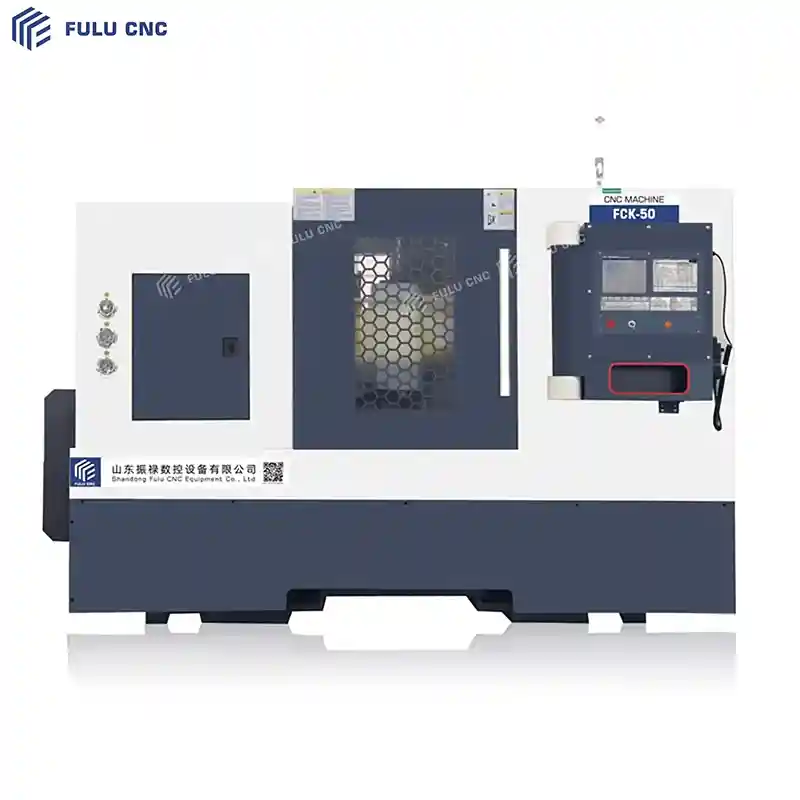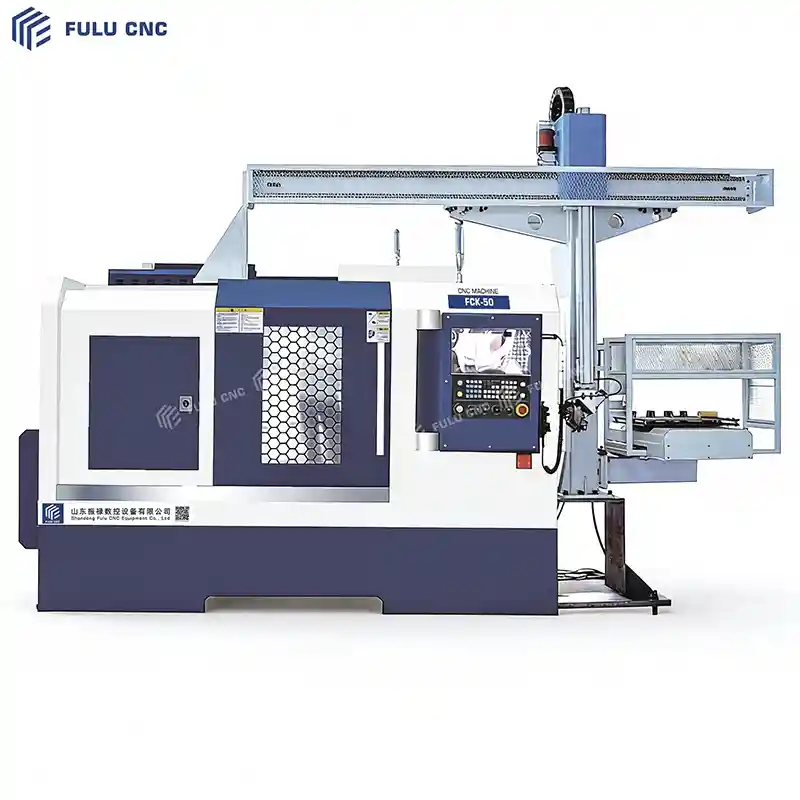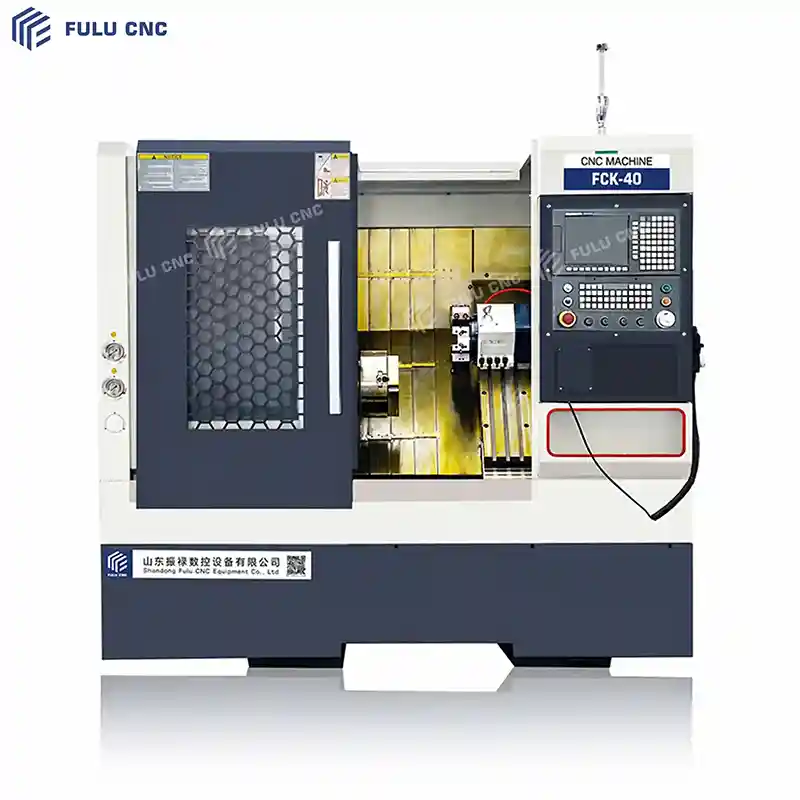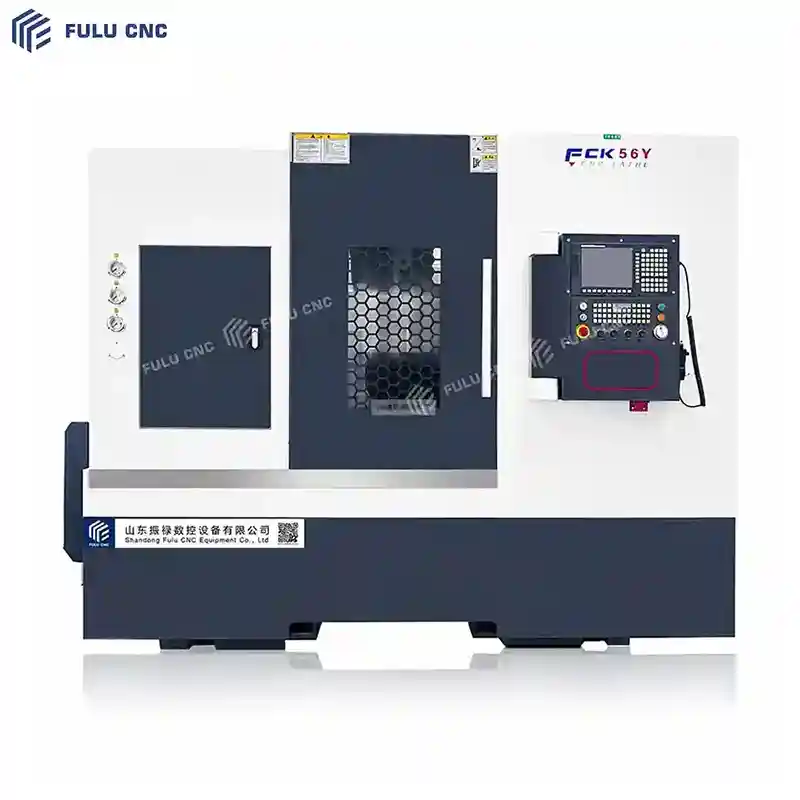
| Проект | Единица | Спецификация |
| Максимальный диаметр вращения на станине | мм | Φ450 |
| Максимальный диаметр резки заготовки | мм | Φ120 |
| Максимальная длина резки | мм | 325 |
| Ход по оси X | мм | 900 |
| Ход по оси Z | мм | 325 |
| Скорость перемещения по оси X | мм/мин | 20000 |
| Скорость перемещения по оси Z | мм/мин | 20000 |
| Проект | Единица | Спецификация |
| Максимальный диаметр вращения на станине | mm | Φ450 |
| Максимальный диаметр резания заготовки | mm | Φ120 |
| Максимальная длина резания | mm | 325 |
| Ход по оси X | mm | 900 |
| Ход по оси Z | mm | 325 |
| Скорость перемещения по оси X | mm/min | 20000 |
| Скорость перемещения по оси Z | mm/min | 20000 |
| Ручное колесо | mm | 0.001/0.01/0.1 |
| Скорость подачи по осям X и Z | mm/min | 0~5000 |
| Ручная подача по осям X и Z | mm/min | 0~1260 |
| Точность повторного позиционирования по оси X | mm | 0.005 |
| Точность позиционирования по оси X | mm | 0.01 |
| Точность повторного позиционирования по оси Z | mm | 0.006 |
| Точность позиционирования по оси Z | mm | 0.015 |
| Скорость вращения шпинделя | rpm | 35-3000 |
| Максимальный крутящий момент шпинделя | N.m | 35 |
| Конец шпинделя | - | A2-5 (опционально A2-6) |
| Диаметр сквозного отверстия шпинделя | mm | Φ52 |
| Диаметр сквозного отверстия в пустотелом масляном зажиме | mm | Φ40 |
| Зажим | - | 6” (опционально 8”) |
| Количество держателей инструментов | - | 3 держателя для резцов |
| Время смены инструмента | s | 0.25 |
| Размеры установки инструмента | mm | 20×20 |
| Диаметр установки расточного держателя | mm | Φ25 |
| Мощность основного двигателя | kw | 5.5 |
| Крутящий момент основного двигателя | N.m | 35 |
| Мощность двигателя подачи по оси X | kw | 1.5 |
| Крутящий момент двигателя подачи по оси X | N.m | 7.5 |
| Мощность двигателя подачи по оси Z | kw | 1.5 |
| Крутящий момент двигателя подачи по оси Z | N.m | 5 |
| Размеры машины длина*ширина*высота | mm | 2250*1850*2000 |
| Вес примерно | kg | 1600 |
| Номер | Название | Производитель | Опции |
| 1 | GSK980TB3i | Гуанчжоу GSK | FANUC |
| 2 | Сервомотор главного привода и сервомоторы осей X/Z | Гуанчжоу GSK | FANUC |
| 3 | Гидравлический патрон и цилиндр | Чжэцзян Динчан | Цзянсу |
| 4 | Шпиндельный узел | CSC | NSK |
| 5 | Подшипник привода осей X/Z | NSK | NSK |
| 6 | Шариковый винт | Тайвань | |
| 7 | Роликовый линейный направляющий | Тайвань | |
| 8 | 12-станционный сервогидравлический инструментальный держатель | Тайвань Лянцзи | |
| 9 | Основные электрические компоненты | Дэлиси | |
| 10 | Муфта | Китайское производство | Япония |
| 11 | Шпиндельный энкодер | Китайское производство | |
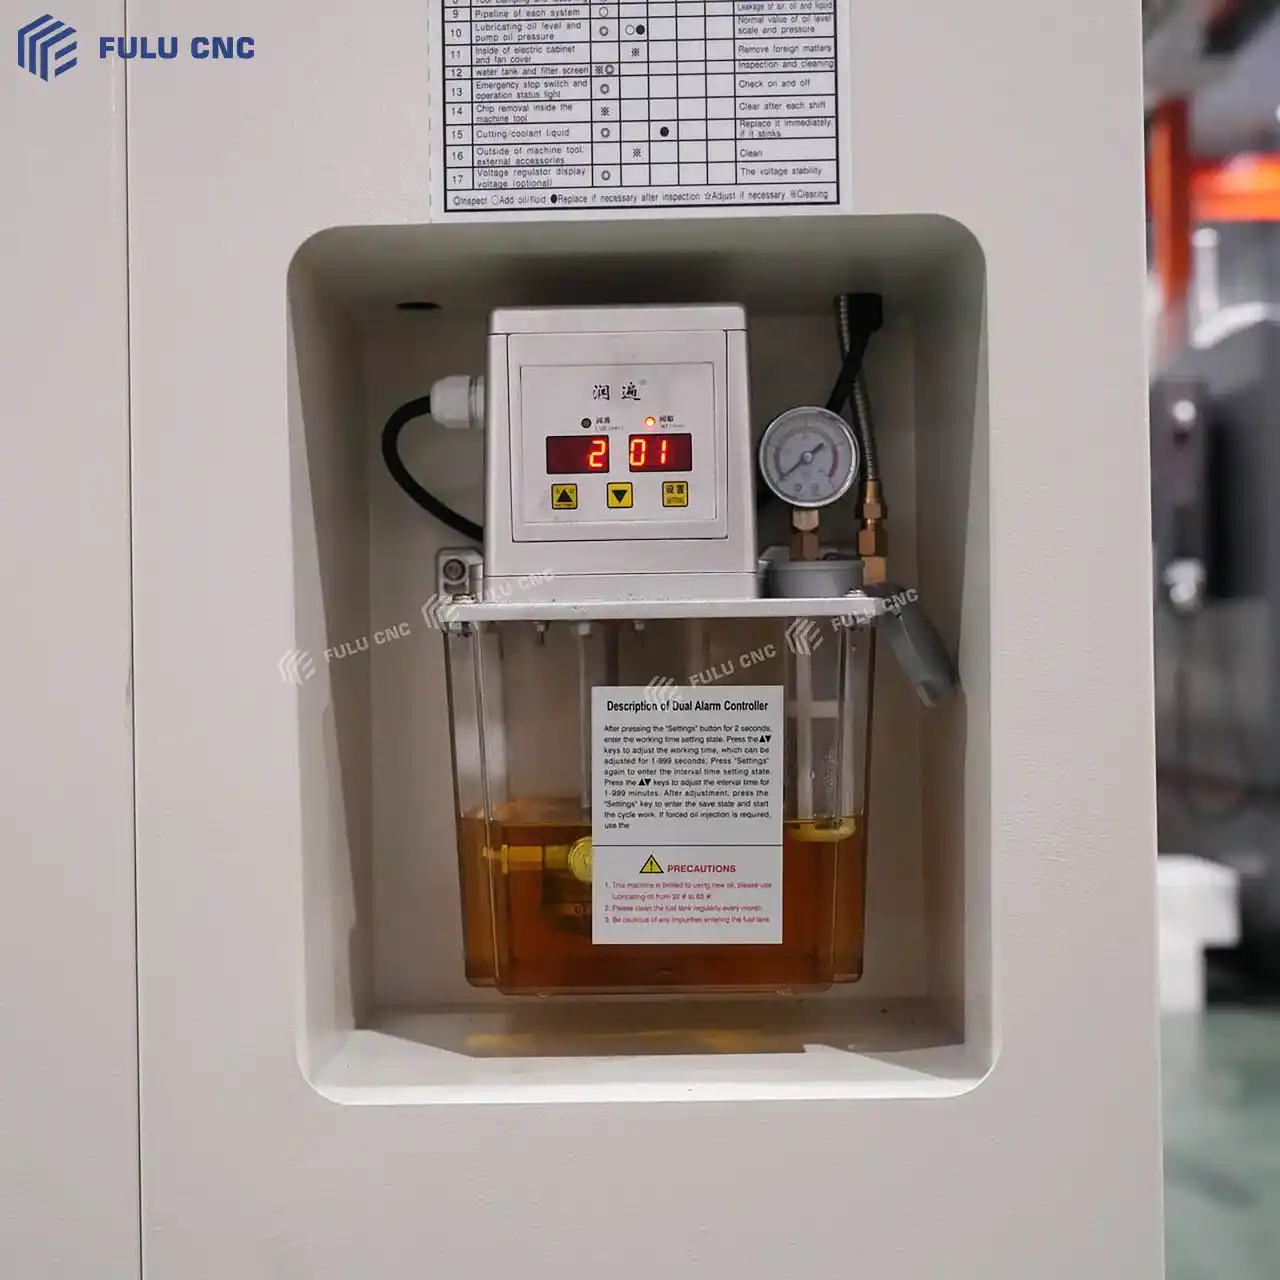
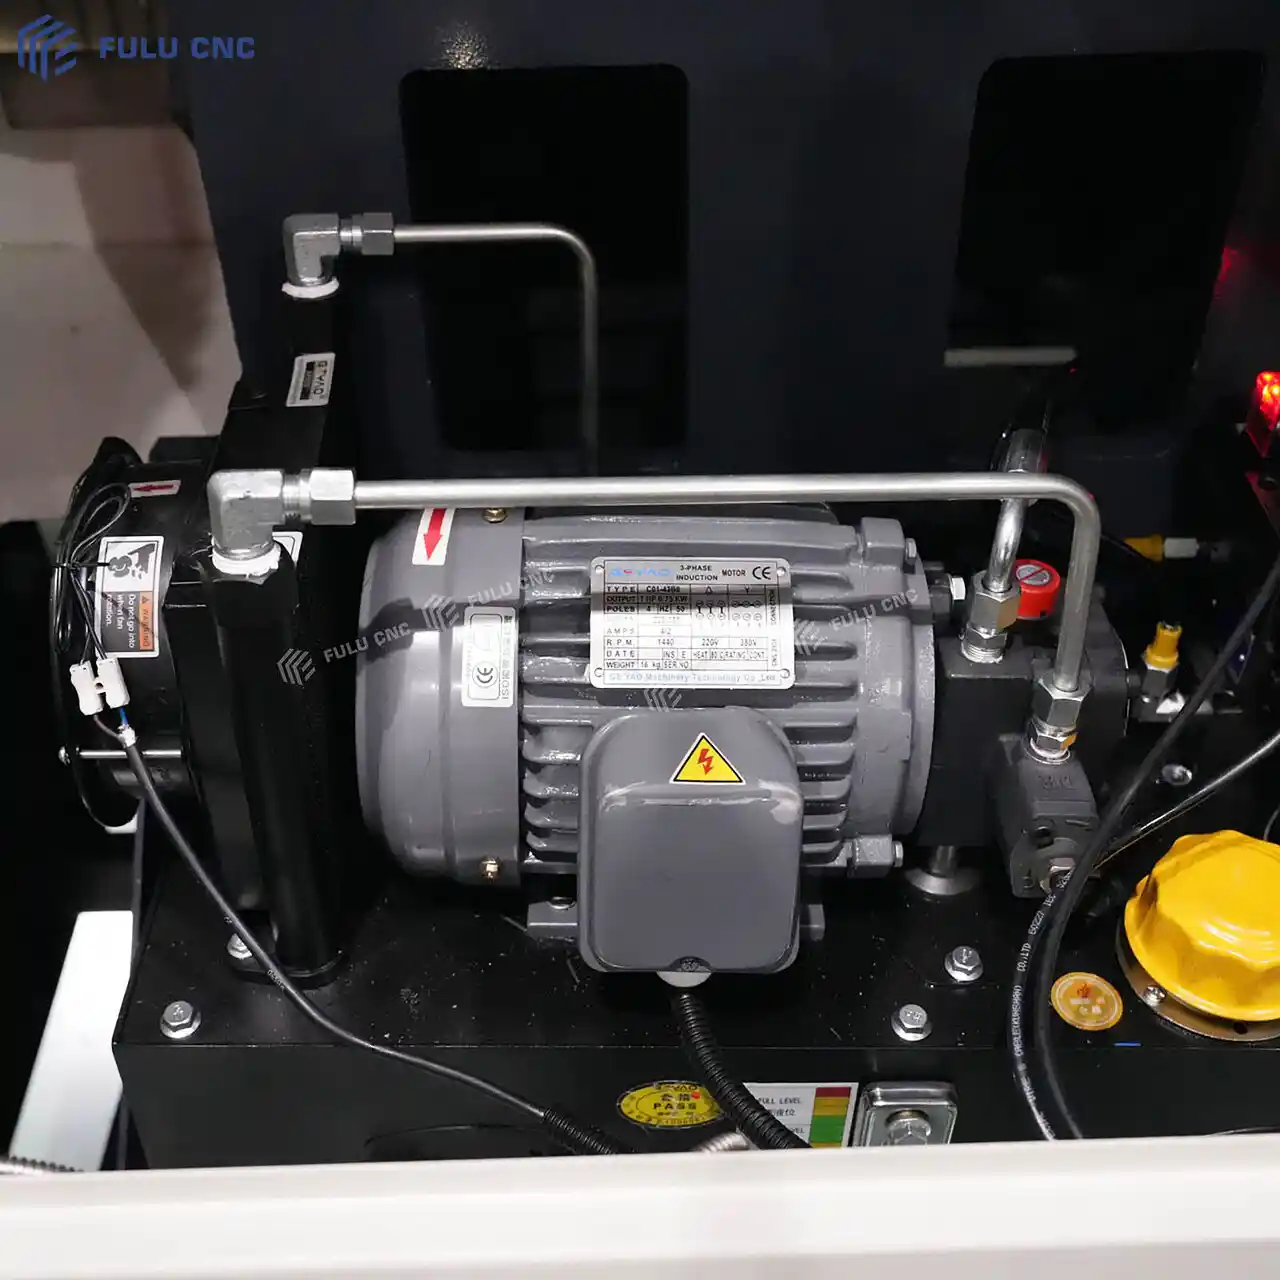
| 12 | Гидравлический насос и мотор | Китайское производство | |
| 13 | Смазочные детали | Китайское производство | Япония |
| 8-местный сервоприводной гидравлический станок |
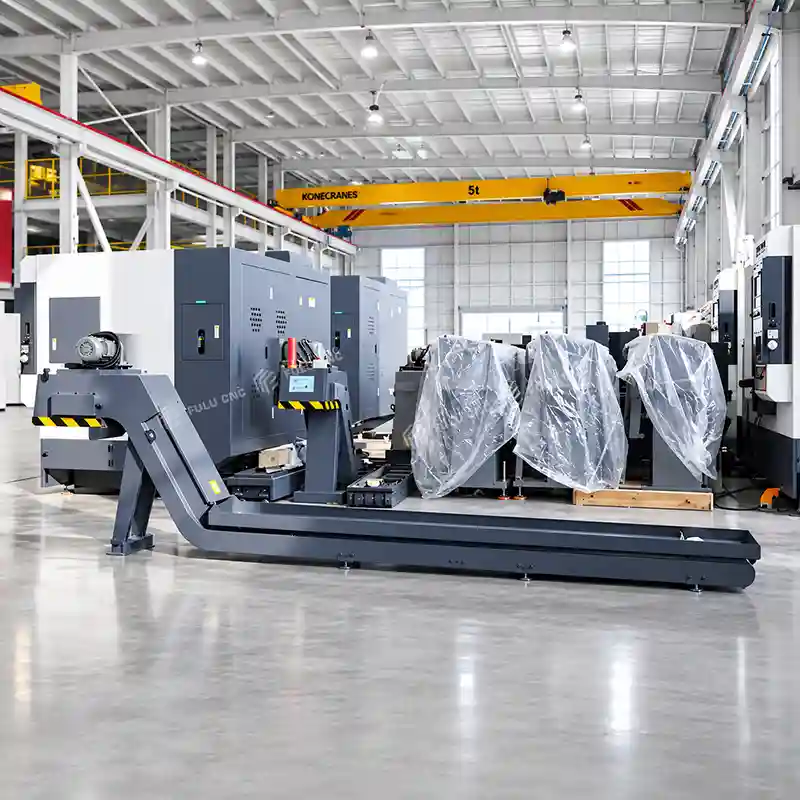
| Цепной стружкоотводчик |
| Приемник |
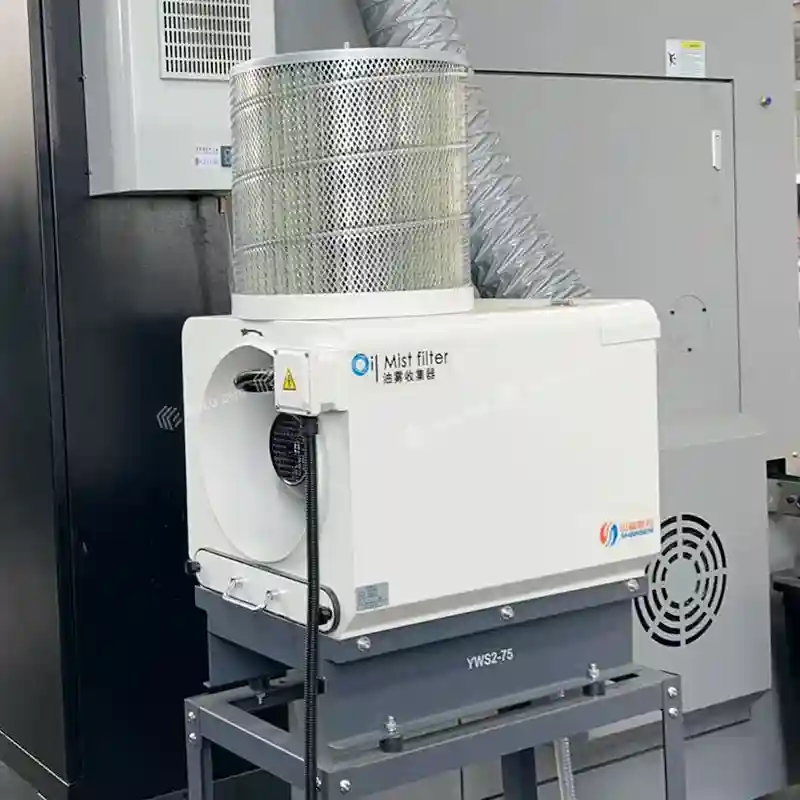
| Сборщик масляного тумана |
| Датчик Renishaw |
| Сервоприводной податчик |
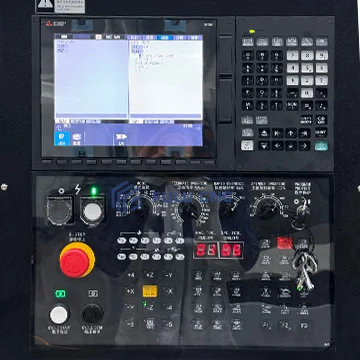
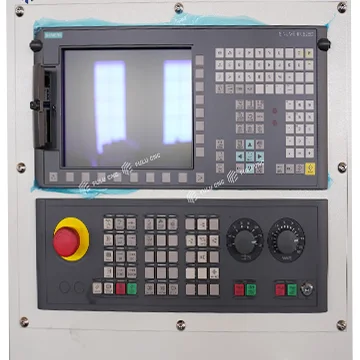
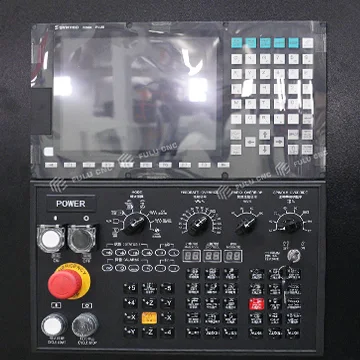
| Системы управления GSK/Fanuc/Siemens |
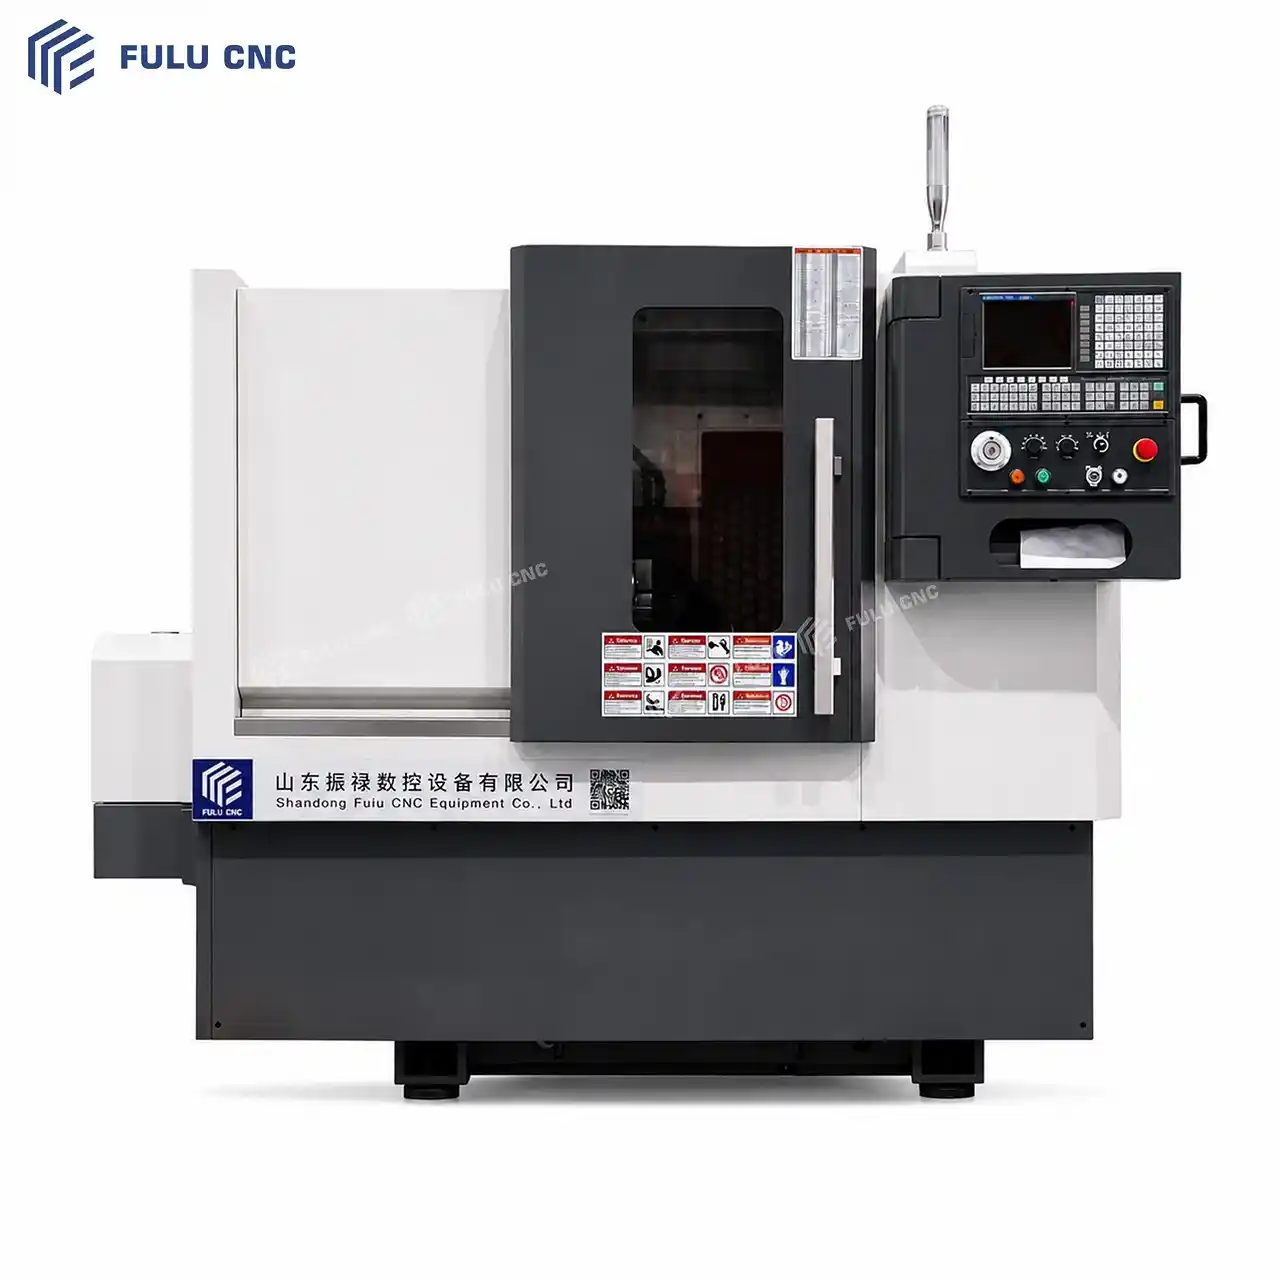
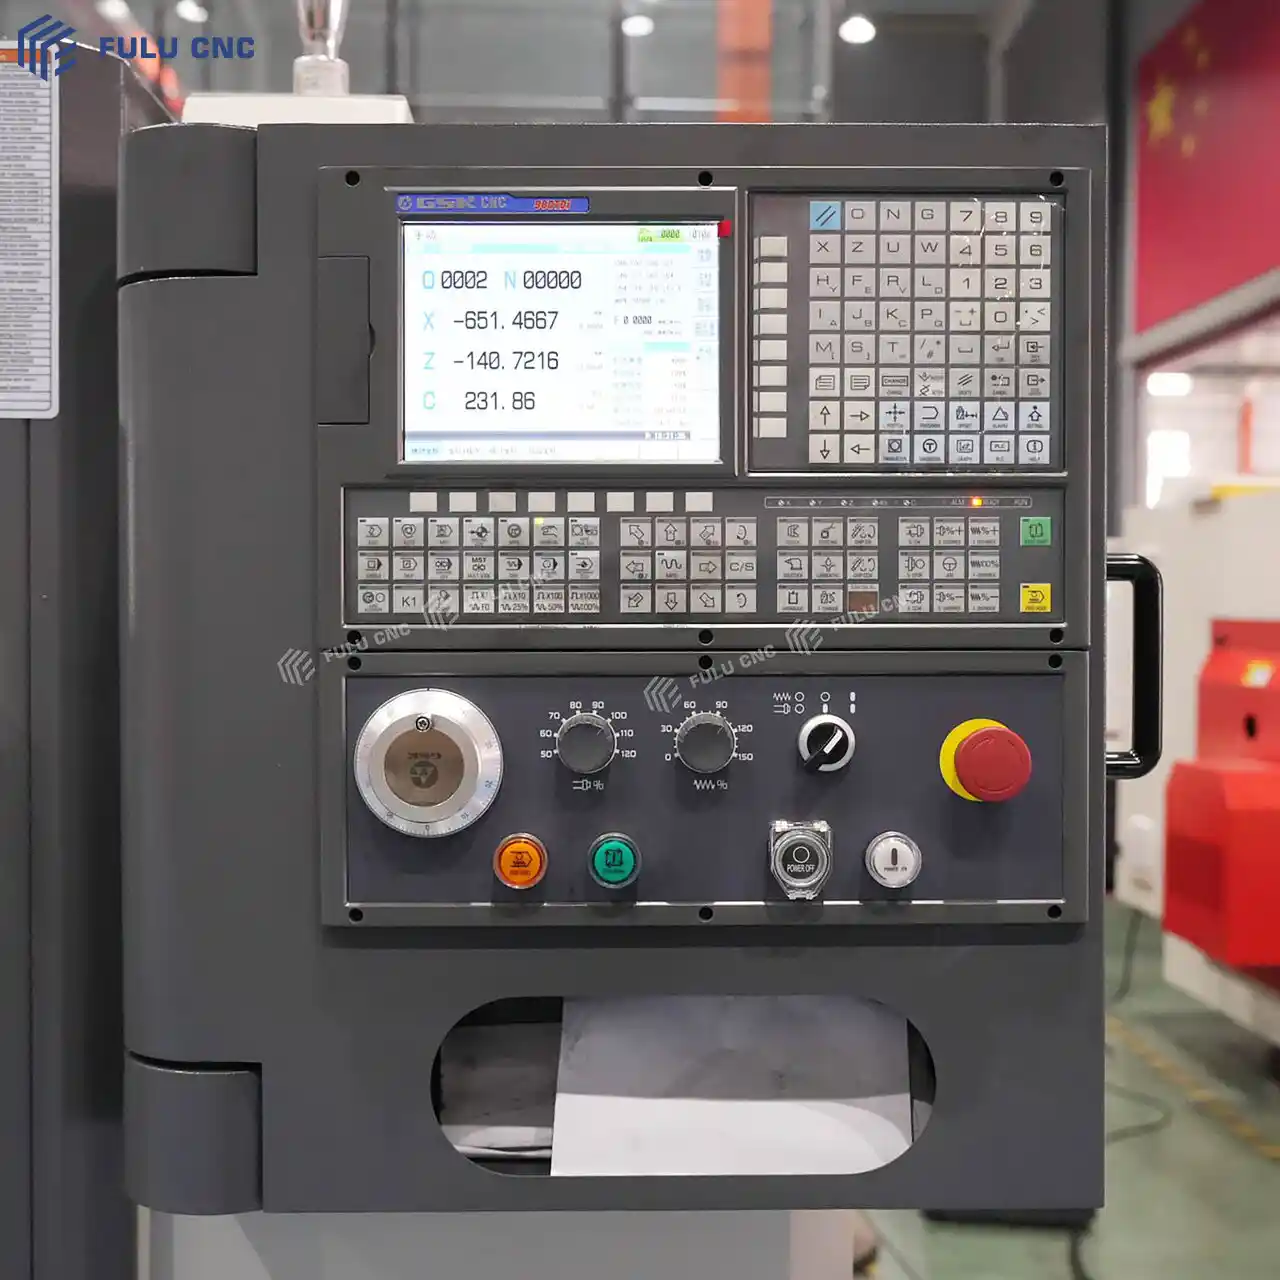
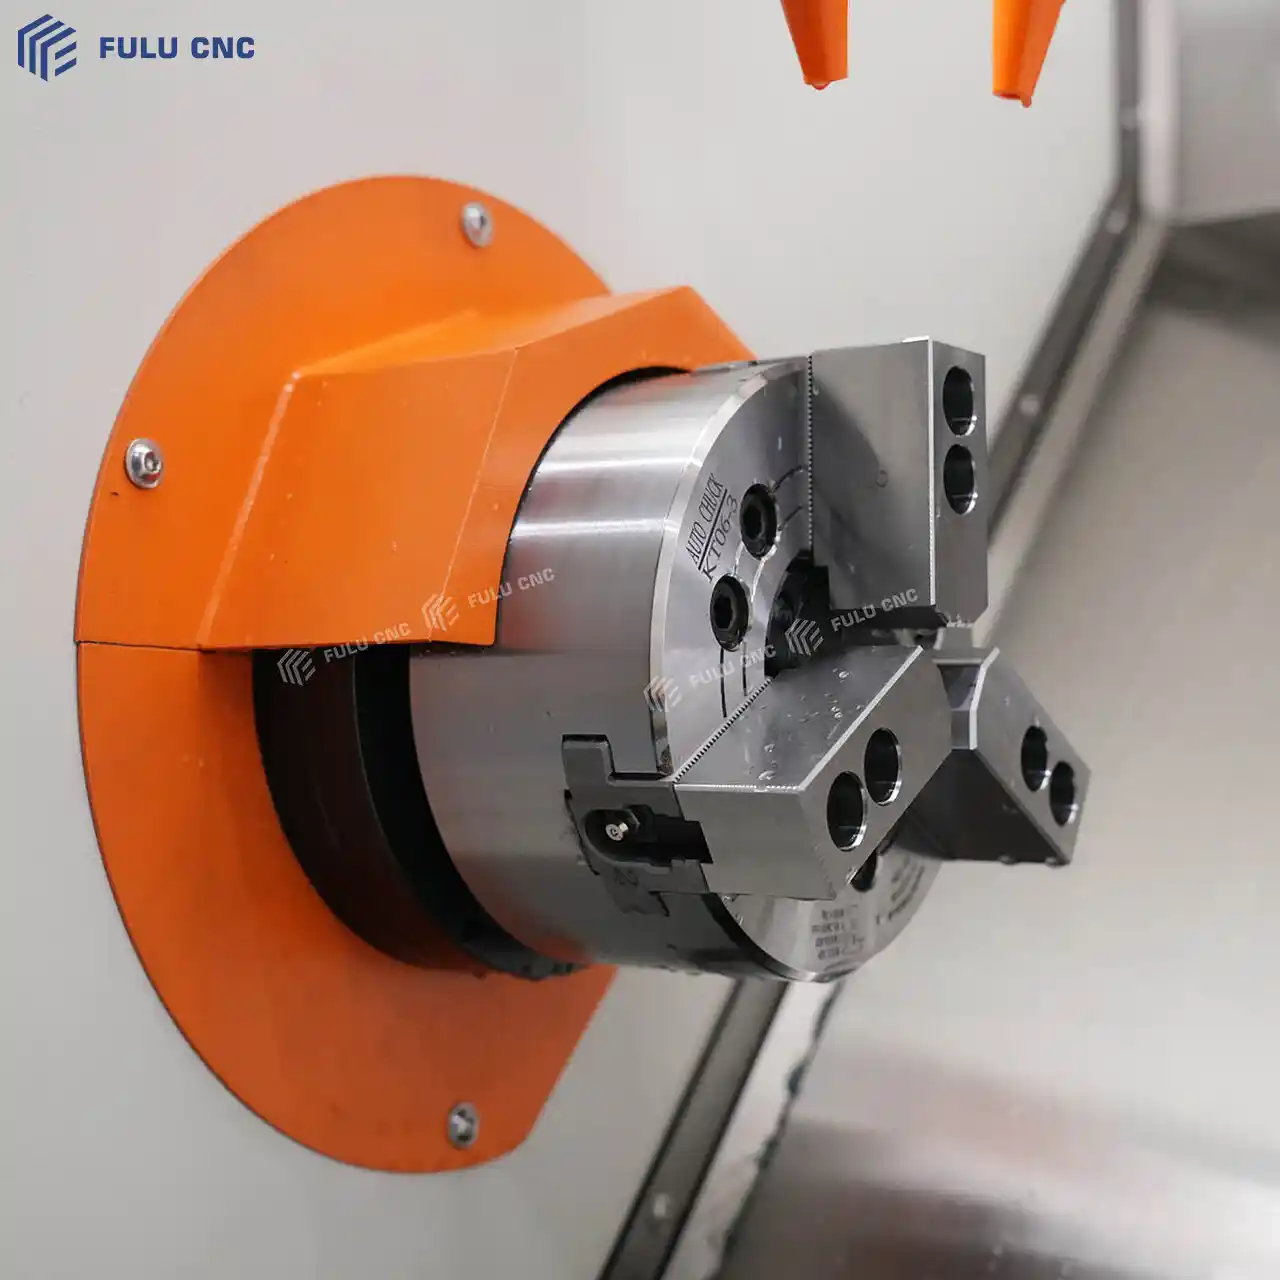
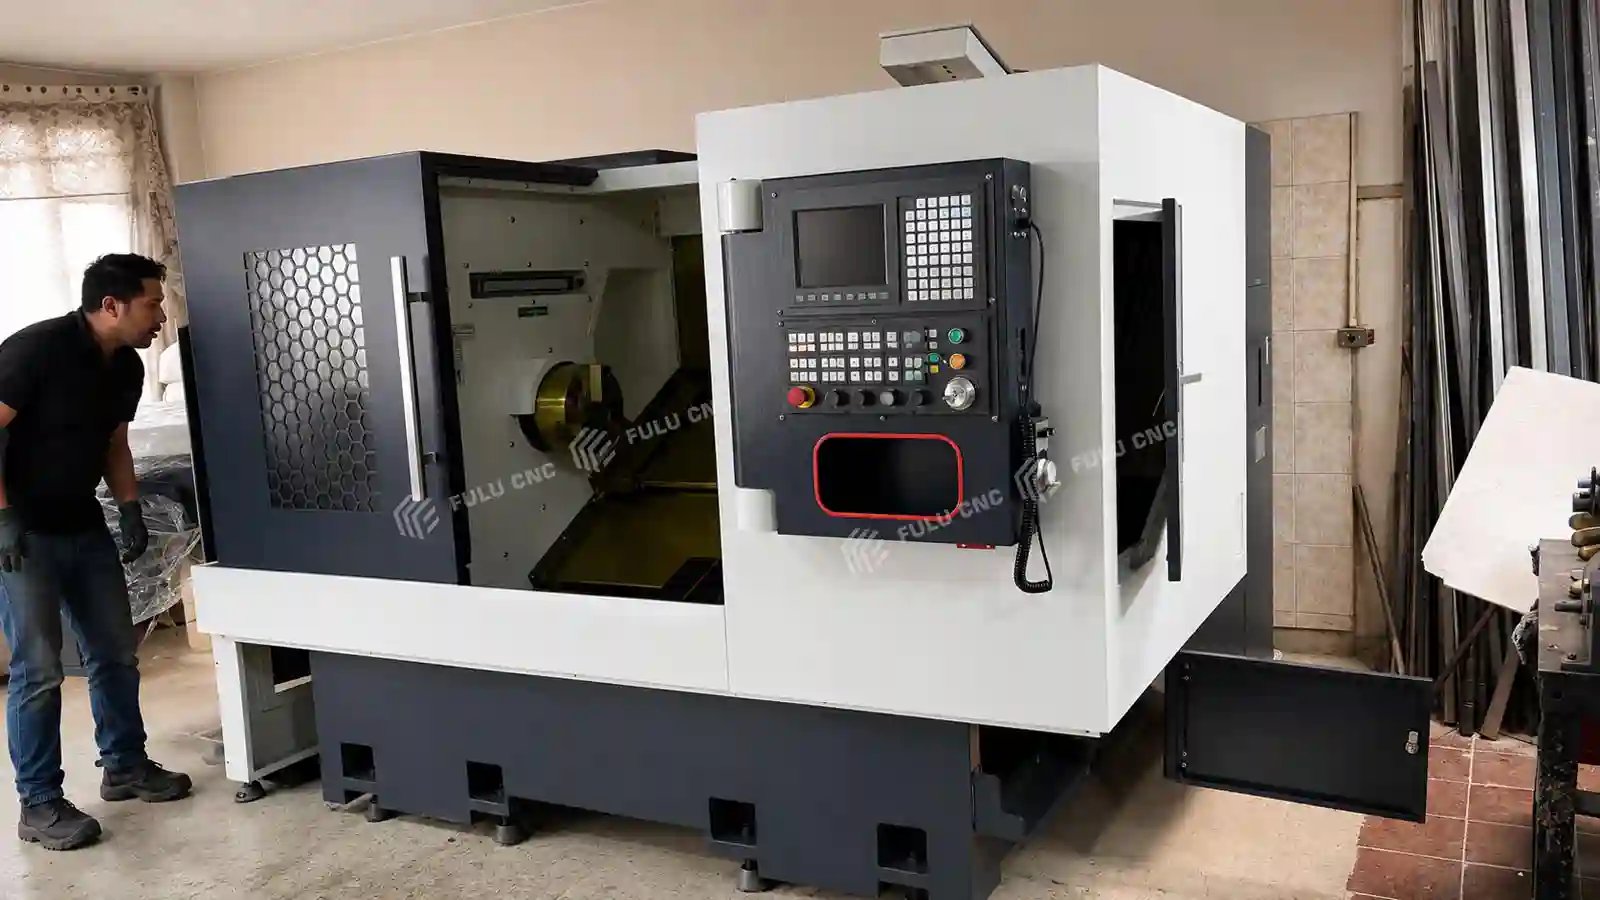
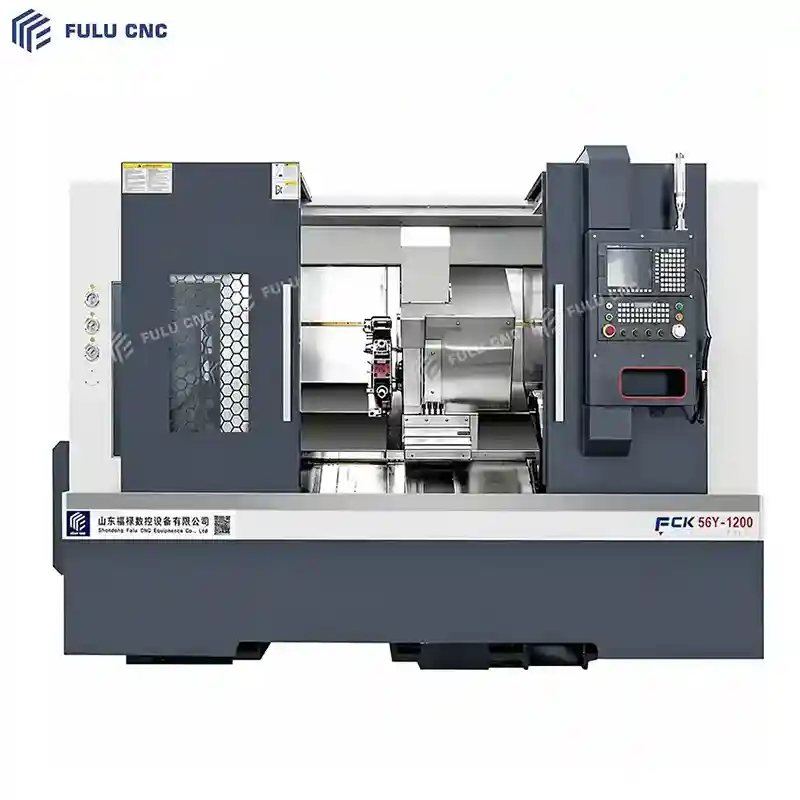
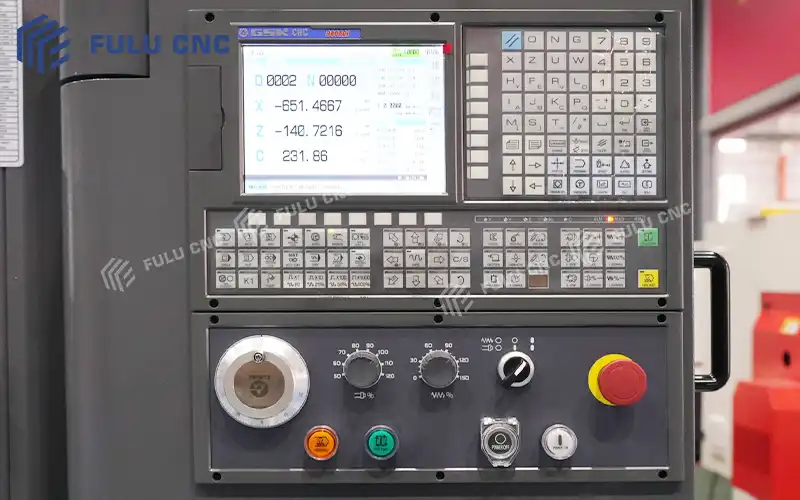
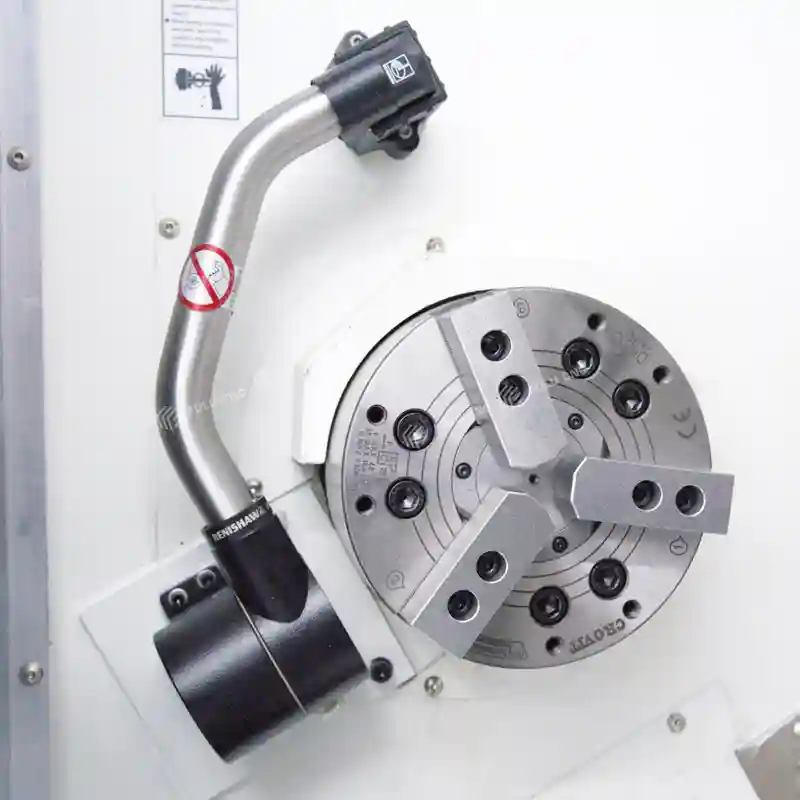
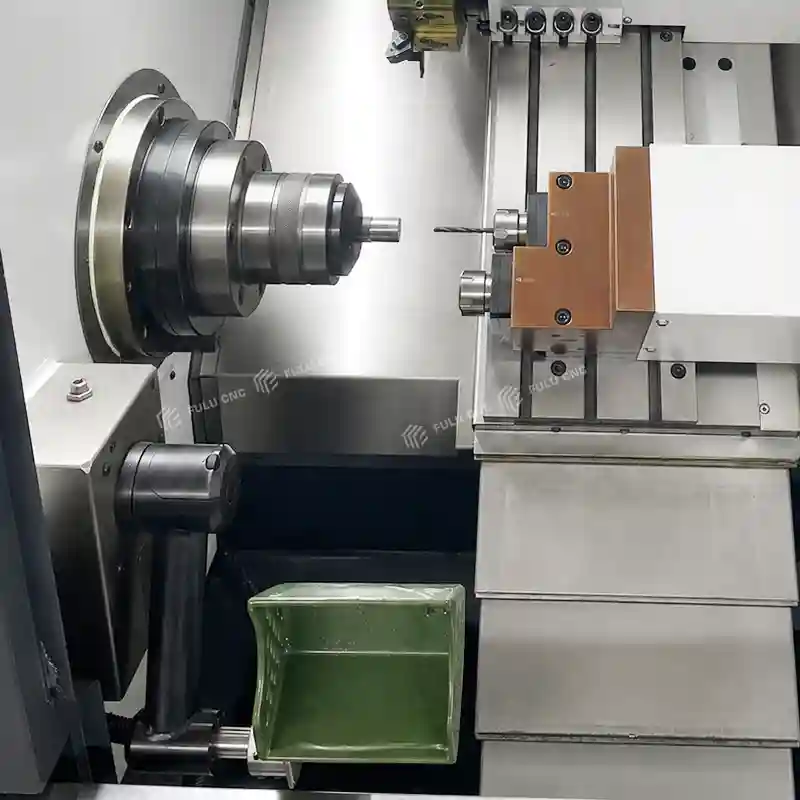
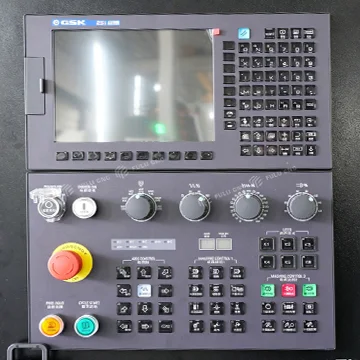
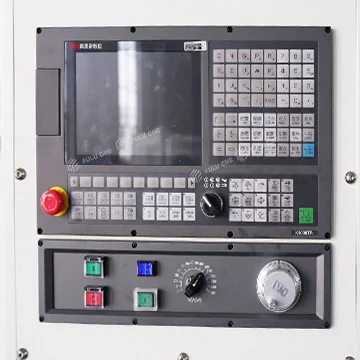
Оснащён системой токарного станка Guangzhou CNC GSK серии 980, которая является основной конфигурацией для экономичных токарных станков с ЧПУ в Китае. Этот тип системы поддерживает циклы точения, макропрограммы, нарезание резьбы и другие специфические для токарного станка функции. Слева расположен цветной дисплей для отображения координат, программ, компенсаций инструмента, аварий и другой ключевой информации; справа — буквенно-цифровая/функциональная клавиатура для ввода кода G, настройки параметров и переключения интерфейсов. Включает кнопку аварийной остановки (красная грибовидная), ключ включения питания, кнопку запуска цикла/удержания подачи и управляющие кнопки для регулировки подачи, частоты вращения шпинделя и др. для прямого управления действиями станка. Это трёхкулачковый полый гидравлический патрон, являющийся основной конфигурацией в отрасли. Три кулачка патрона двигаются синхронно, обеспечивая автоматическое центрирование и зажим заготовок, подходит для зажима пруткового материала и дисковых деталей. Стабильная сила зажима: гидравлическая сила зажима регулируется через систему, адаптируясь к разным материалам и размерам заготовок, предотвращая деформацию или соскальзывание. Высокая точность центрирования: ошибка соосности при повторном зажиме мала, что обеспечивает требования к округлости и соосности заготовки. Поддерживает полый проход: может сочетаться с подающим устройством для полностью автоматической подачи пруткового материала, подходит для пакетной обработки деталей. Обеспечивает быструю и точную индексацию инструмента, гидравлический зажим, высокую жёсткость и стабильную работу. Поддерживает до восьми инструментов и подходит для эффективной, высокоточной обработки.
Подробности продукта
Система ЧПУ Guangzhou (GSK)
Внешнее маховое колесо (ручной импульсный генератор) справа позволяет вручную точно настраивать, облегчая установку инструмента и отладку программ. Окно с красной рамкой внизу предназначено для наблюдения за программой/эскизом инструмента или зарезервировано под USB-интерфейс, что облегчает импорт и экспорт данных.
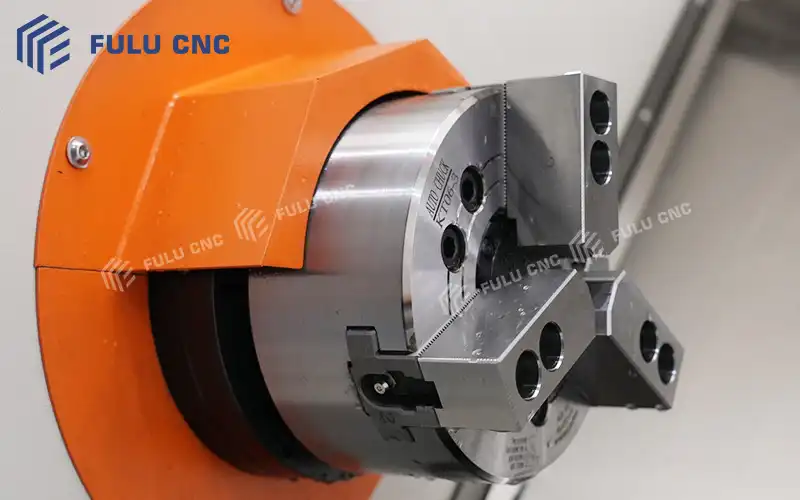 Гидравлический трёхкулачковый патрон
8-позиционная сервогидравлическая револьверная головка
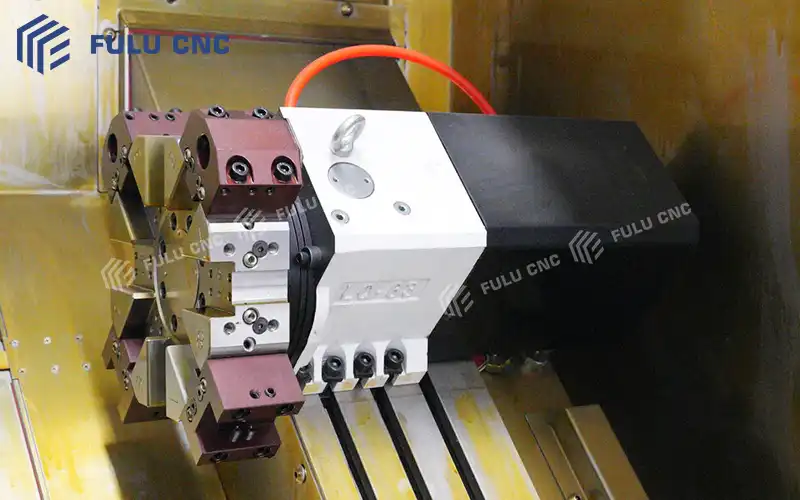
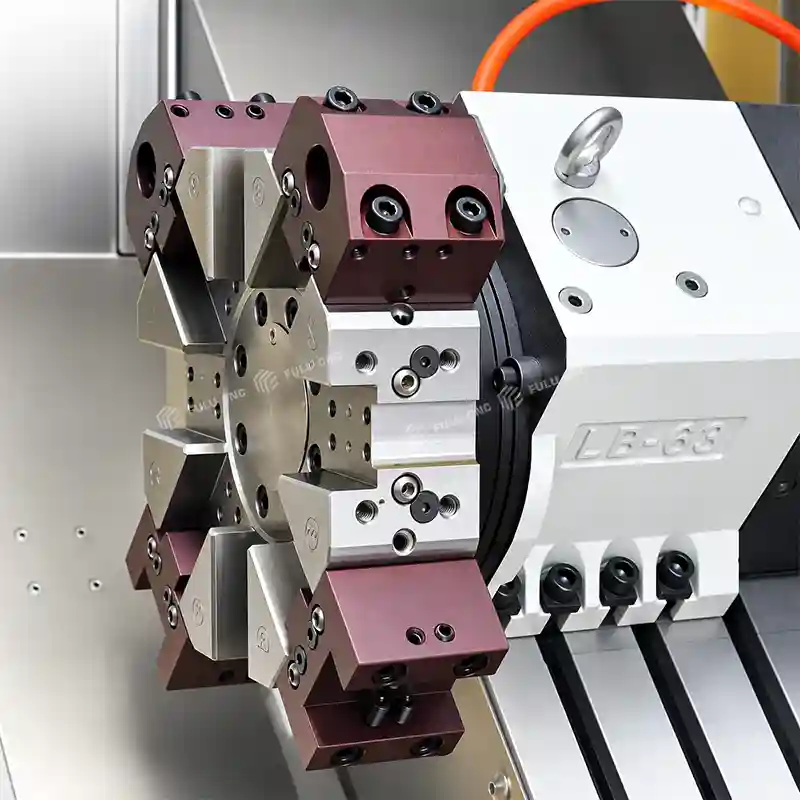
Быстрое позиционирование, жесткое зажим и высокая точность позиционирования.
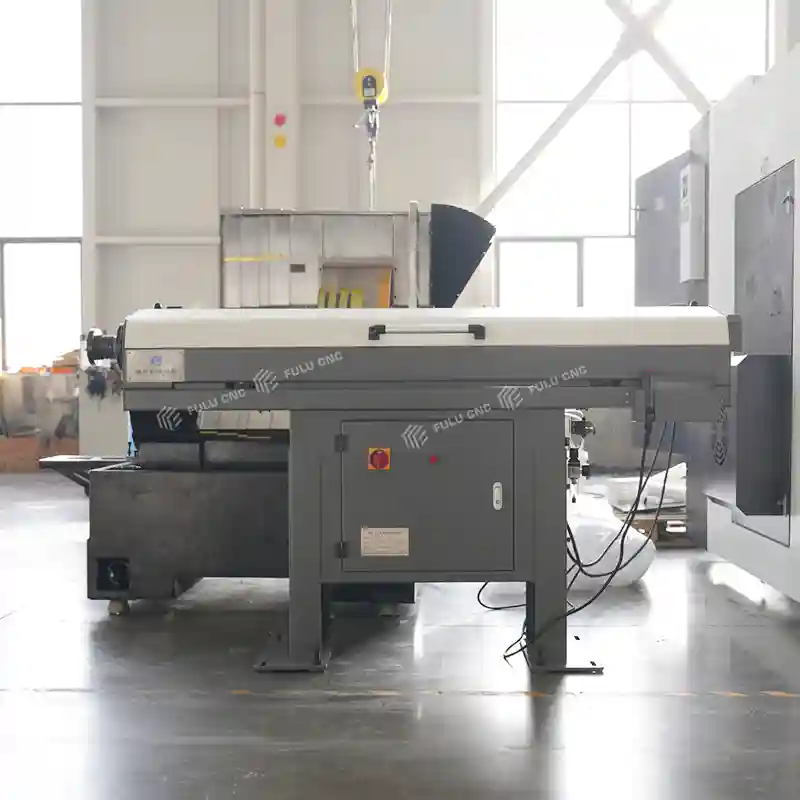
Обеспечивает автоматическую подачу прутка для непрерывного производства.
CNC СистемыСистема управления
О нас
Plsease input value Plsease input value Телефон: +8613361065708
Свяжитесь с нами
Получите报价 сейчас
Заполните ваши требования к обработке, наши профессиональные инженеры предоставят вам подробную报价 и индивидуальные решения в течение 24 часов, чтобы помочь вам быстро найти наиболее подходящее оборудование с ЧПУ.
*
*
 Получите报价 сейчас
Сообщите нам о ваших требованиях к обработке, и мы предоставим вам профессиональные решения и самые конкурентоспособные цены.
Адрес
Шаньдун провинция, город Цзинань, район Личунь, здание 2, Феникс Плаза, 1004
Контактная информация
Электронная почта: lris@fulucnc.com
Whatsapp: +8613361065708
Plsease input value
Error E-mail format
Plsease input value